


การควบคุมความหนืดของเรซินเพสต์ PVC สำหรับผ้าเคลือบและหนังเทียม
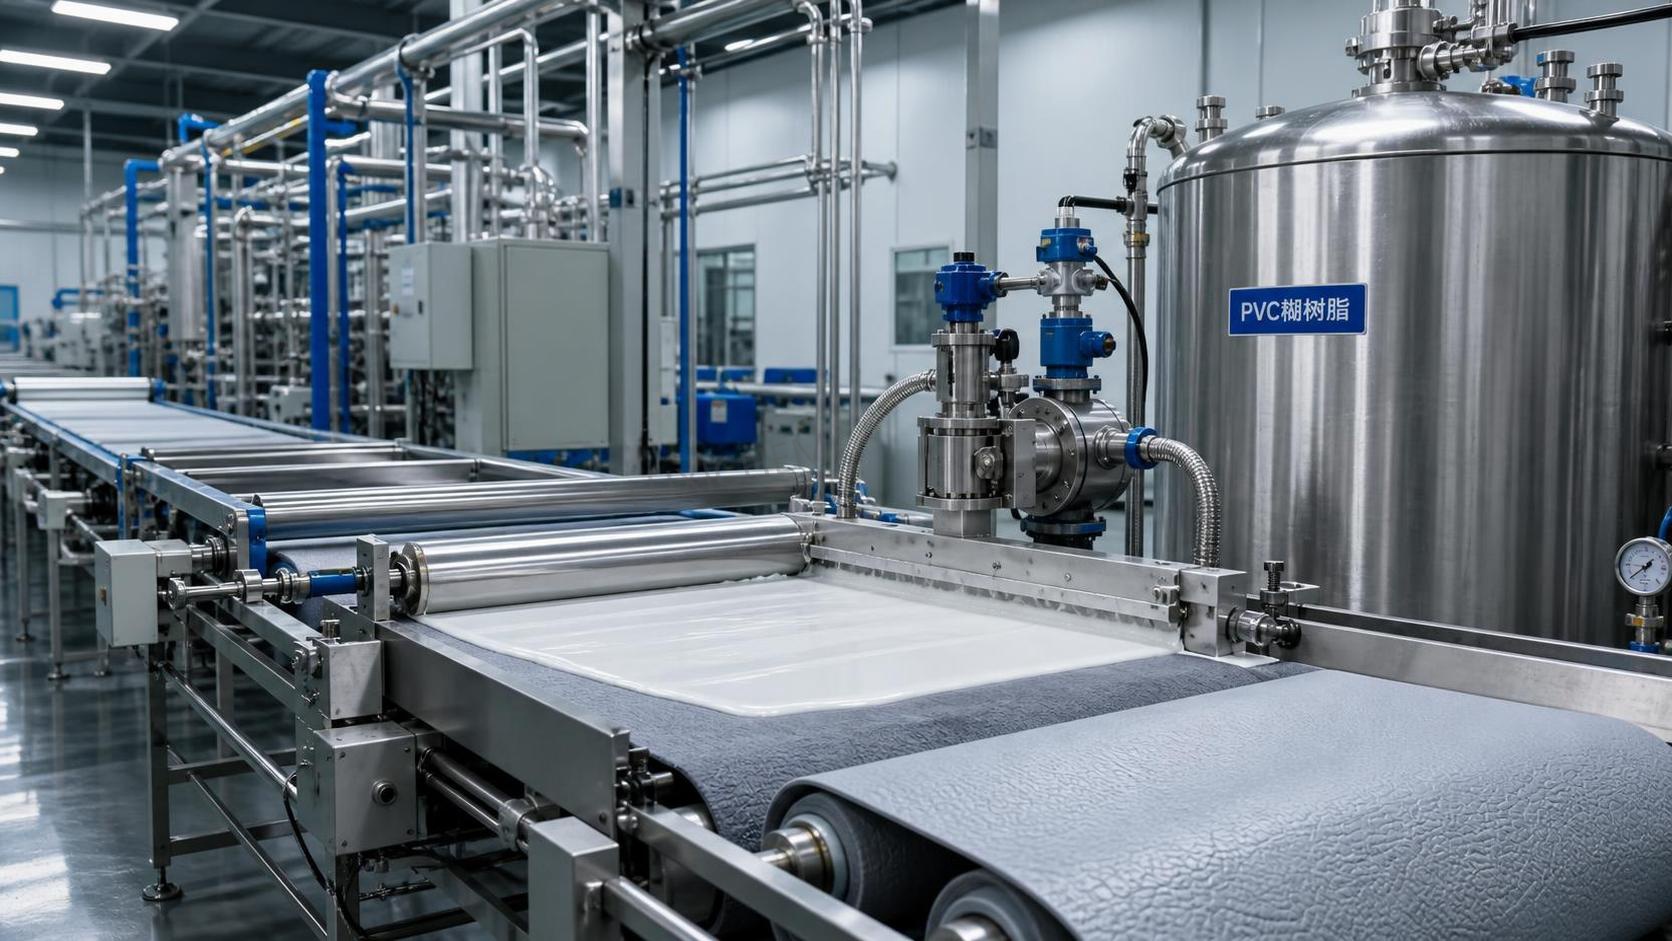
เมื่อผ้าเคลือบหรือหนังเทียมเกิดรอยริ้ว รูเข็ม การถ่ายโอนลายเกรนไม่สม่ำเสมอ หรือน้ำหนักการเคลือบเปลี่ยนแปลง ปัญหามักเริ่มต้นจากความหนืดของ pvc paste resin เพสต์ที่ข้นเกินไปอาจไม่ปรับระดับก่อนเกิดเจล เพสต์ที่เหลวเกินไปอาจไหลย้อย ซึมท่วมเนื้อผ้า หรือทำให้ขอบไม่คมชัด เป้าหมายเชิงปฏิบัติไม่ใช่เพียงค่าความหนืดต่ำ แต่เป็นคุณสมบัติรีโอโลยีที่เสถียรและทำซ้ำได้ ซึ่งเหมาะกับหัวเคลือบ วัสดุรองรับ ความเร็วไลน์ และลักษณะผิวสำเร็จที่ต้องการ
ในการผลิต ผู้ปฏิบัติงานมักสัมผัสถึงปัญหาก่อนที่รายงานห้องปฏิบัติการจะยืนยัน มีดเริ่มฝืด การเคลือบดูยอมรับได้ตอนเริ่มกะงาน แต่หยาบขึ้นหลังเติมถังใหม่ ลายของกระดาษปลดปล่อยไม่ถ่ายทอดได้อย่างคมชัด ปัญหาเหล่านี้ไม่ใช่ปัญหาจากเรซินเสมอไป แต่ต้องตรวจสอบเกรดเรซิน การดูดซึมพลาสติไซเซอร์ อุณหภูมิ ประวัติการผสม และความเข้ากันได้ของสารเติมแต่งร่วมกันก่อนปรับสูตร
เหตุใด PVC Paste Resin จึงมีพฤติกรรมแตกต่างกันบนไลน์ผ้าและหนังเทียม
PVC plastisol คือการกระจายตัวของอนุภาคเรซินละเอียดในพลาสติไซเซอร์ โดยทั่วไปมีสารช่วยคงสภาพ เม็ดสี สารตัวเติม และสารช่วยกระบวนการร่วมอยู่ การไหลของมันเปลี่ยนแปลงภายใต้แรงเฉือน: อาจดูข้นขณะอยู่นิ่ง ปั๊มหรือเคลือบได้ง่ายขึ้นเมื่อมีการเคลื่อนไหว แล้วคืนค่าความหนืดหลังพักไว้ พฤติกรรมนี้มีประโยชน์เมื่อควบคุมได้ แต่จะสร้างปัญหาเมื่อเปลี่ยนแปลงมากเกินไประหว่างล็อตหรือระหว่างการผลิต
ผ้าเคลือบและหนังเทียมยังมีข้อกำหนดต่อเพสต์ต่างกัน ผ้าทอโปร่งอาจต้องให้เพสต์ซึมผ่านมากพอเพื่อการยึดเกาะ แต่การซึมมากเกินไปอาจทำให้ด้านหลังแข็ง หนัก หรือไม่สม่ำเสมออย่างเห็นได้ชัด โครงสร้างหนังเทียมที่มีชั้นโฟมรองรับอาจต้องใช้เพสต์เนื้อครีมที่ควบคุมได้ ซึ่งปกคลุมอย่างสม่ำเสมอโดยไม่ทำให้ชั้นเซลล์ยุบตัว สำหรับชั้นเคลือบผิวที่ปั๊มลายนูนด้วยกระดาษปลดปล่อย การปรับระดับต้องเกิดเร็วพอที่จะรับลายเกรน แต่เพสต์ต้องไม่ไหลอิสระจนทำให้รายละเอียดละเอียดเลือนหาย
หลักการทำงานที่มีประโยชน์คือ: เลือกช่วงความหนืดสำหรับวิธีเคลือบก่อน จากนั้นจึงปรับสูตรภายในช่วงนั้น อย่าเริ่มจากการไล่หาค่าความหนืดค่าเดียวที่คัดลอกจากโรงงานอื่น ค่าที่วัดด้วยแกนหมุน ความเร็ว อุณหภูมิ หรือเวลาพักต่างกัน ไม่ใช่เป้าหมายการผลิตโดยตรง
เริ่มจากเกรดเรซิน ไม่ใช่การเติมสารเจือจางเพิ่ม
การแก้ไขความหนืดหลายครั้งล้มเหลวเนื่องจากทีมเริ่มเติมพลาสติไซเซอร์มากขึ้นก่อนยืนยันว่าเรซินเหมาะกับการใช้งานหรือไม่ เกรด PVC paste resin แตกต่างกันในด้านการกระจายขนาดอนุภาค ความพรุน การปรับสภาพผิว และพฤติกรรมการดูดซึมพลาสติไซเซอร์ คุณสมบัติเหล่านี้มีผลต่อความหนืดเริ่มต้น การเพิ่มความหนืดระหว่างเก็บ และสมดุลระหว่างการไหลกับเนื้อเพสต์
สำหรับการเคลือบแบบปาดเรียบ เกรดดิสเพอร์ชันความหนืดต่ำอาจช่วยให้ปรับระดับได้สะอาดและลดแรงดันที่หัวเคลือบ สำหรับการใช้งานแบบ knife-over-roll ที่ต้องควบคุมขอบได้ดีหรือต้องการชั้นเคลือบหนา เกรดที่มีเนื้อเพสต์มากกว่าอาจเหมาะกว่า ชั้นเคลือบฐานของหนังเทียมมักต้องการสูตรที่คงตัวตลอดการผสม การถ่ายโอน การเคลือบ และการเกิดเจล ไม่ใช่เพียงสูตรที่ดูเหลวทันทีหลังเตรียม
หากเพสต์ข้นผิดปกติไม่นานหลังผสม อย่าคิดว่าการเติมพลาสติไซเซอร์เพิ่มเป็นคำตอบเดียว ตรวจสอบว่าเรซินล็อตนั้นดูดซึมพลาสติไซเซอร์ต่างไปหรือไม่ อุณหภูมิการผสมสูงเกินไปหรือไม่ หรือเพสต์ได้รับแรงเฉือนมากเกินไปหรือไม่ ในบางระบบ การกระจายตัวอย่างรุนแรงอาจลดความหนืดปรากฏในระยะแรก แต่ส่งเสริมให้ความหนืดเพิ่มขึ้นในภายหลัง การปรับปรุงชั่วคราวบนไลน์อาจกลายเป็นปัญหาระหว่างเก็บหรือในกะถัดไป
ควบคุมตัวแปรสี่ประการที่ส่งผลต่อความหนืดมากที่สุด
วิธีแก้ปัญหาที่รวดเร็วที่สุดคือแยกตัวแปรออกจากกัน แทนที่จะเปลี่ยนหลายอย่างพร้อมกัน ในการเคลือบส่วนใหญ่ ปัจจัยสี่ประการอธิบายการเปลี่ยนแปลงรีโอโลยีที่ไม่คาดคิดได้เป็นสัดส่วนมาก
- ชนิดและอัตราส่วนของพลาสติไซเซอร์ พลาสติไซเซอร์ไม่ได้เพียงทำให้ส่วนผสมเหลวลง ความสามารถในการโซลเวต ความเข้ากันได้ และอัตราการดูดซึมของพลาสติไซเซอร์ส่งผลทั้งต่อความหนืดเริ่มต้นและความเสถียรระยะยาว สูตรอาจดูถูกต้องหลังผสม แต่ข้นขึ้นหลังหลายชั่วโมงเมื่อเรซินยังคงดูดซึมพลาสติไซเซอร์
- อุณหภูมิ เพสต์อุ่นโดยทั่วไปจะแสดงค่าความหนืดต่ำกว่าเพสต์เย็น การเปลี่ยนแปลงอุณหภูมิคลังสินค้า ความร้อนจากการผสม หรือการหมุนเวียนในถังอาจทำให้เข้าใจผิดว่าเป็น “ปัญหาของสูตร” วัดและบันทึกอุณหภูมิเพสต์ทุกครั้งที่ตรวจความหนืด
- ลำดับและพลังงานในการผสม ลำดับการเติมเรซิน พลาสติไซเซอร์ เพสต์เม็ดสี สารตัวเติม และสารเติมแต่งมีความสำคัญ การเปียกตัวไม่ดีทำให้เกิดก้อนเกาะกลุ่มและการไหลไม่เสถียร ส่วนแรงเฉือนมากเกินไปอาจทำให้แบตช์ร้อนและเปลี่ยนพฤติกรรมในภายหลัง
- สารตัวเติมและสารเติมแต่ง แคลเซียมคาร์บอเนต เม็ดสี สารก่อโฟม สารปรับความหนืด และสารช่วยกระจายตัว ล้วนมีผลต่อรีโอโลยี การเปลี่ยนสารตัวเติมอาจเปลี่ยนไม่เพียงความหนืด แต่ยังรวมถึงความต้านทานการย้อย ความพรุน สัมผัส และสมบัติเชิงกลหลังการหลอมรวม
ประเด็นไม่ใช่การกำจัดความแปรปรวนทั้งหมด แต่คือการรู้ว่าความแปรปรวนใดยอมรับได้ และความแปรปรวนใดทำนายข้อบกพร่องของการเคลือบได้ กระบวนการที่เสถียรจะบันทึกหมายเลขล็อตวัตถุดิบ เวลาผสม อุณหภูมิแบตช์ เงื่อนไขการทดสอบความหนืด และเวลาที่ผ่านไปหลังผสม หากไม่มีบันทึกเหล่านี้ ทีมมักปรับซ้ำโดยอิงจากการเปรียบเทียบที่ไม่ครบถ้วน
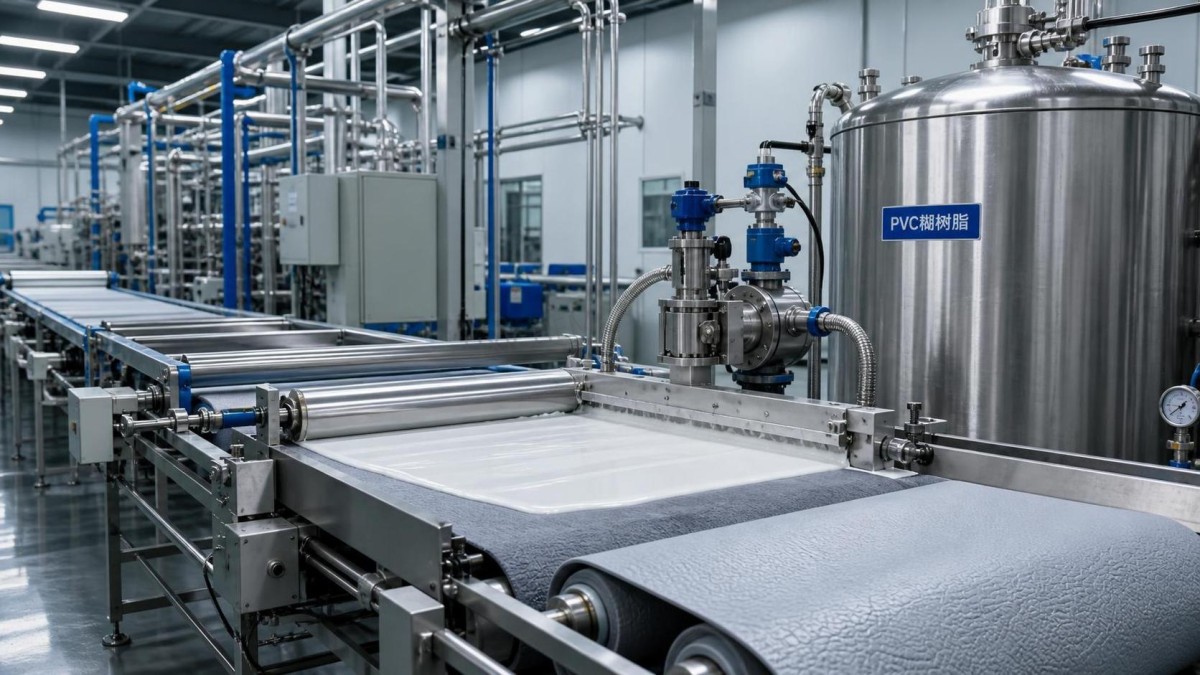
ขั้นตอนควบคุมความหนืดเชิงปฏิบัติบนพื้นที่ผลิต
ก่อนปรับถังผลิตเต็ม ให้ทดลองขนาดเล็กที่ควบคุมตัวแปร ระบุเรซิน ชุดพลาสติไซเซอร์ ระดับสารตัวเติม และชุดสารเติมแต่งให้ชัดเจน วัดความหนืดที่อุณหภูมิกำหนดหลังพักตามเวลาที่กำหนด จากนั้นเคลือบวัสดุรองรับตัวแทนภายใต้สภาวะไลน์ปกติ ผลบนวัสดุรองรับสำคัญกว่าค่าตัวเลขเพียงลำพัง
ขั้นตอนที่ใช้งานได้สามารถจัดตามจุดตรวจสามจุด:
ระหว่างเตรียมแบตช์: ยืนยันว่าเติมเรซินในอัตราที่ควบคุมลงในเฟสของเหลว และอนุภาคแห้งเปียกตัวอย่างสมบูรณ์ ขูดผนังถังและบริเวณอับก่อนอ่านค่าความหนืดสุดท้าย ตัวอย่างที่ดึงจากผิวหน้าอาจไม่เป็นตัวแทนของเนื้อหาในถังทั้งหมด
ก่อนเคลือบ: พักเพสต์หากกระบวนการต้องการการไล่อากาศและการคืนสภาพรีโอโลยี ตรวจสอบอากาศที่ปนอยู่ โดยเฉพาะหลังการกระจายตัวความเร็วสูง ฟองละเอียดอาจกลายเป็นรูเข็มหรือหลุมหลังให้ความร้อน แม้เพสต์ในภาชนะจะดูเรียบ
ระหว่างเดินไลน์: เฝ้าดูน้ำหนักเคลือบ การสะสมบริเวณขอบ ความเงาของผิว และลักษณะทันทีหลังหัวเคลือบ อย่ารอเพียงการตรวจม้วนสำเร็จ การเปลี่ยนแปลงแรงดันใบมีดหรือภาระปั๊มอย่างค่อยเป็นค่อยไปมักเป็นสัญญาณเตือนเร็วกว่าข้อบกพร่องที่มองเห็นได้
สำหรับผู้ปฏิบัติงาน คำตอบโดยตรงที่มีประโยชน์ที่สุดนั้นง่าย: ปรับความหนืดทีละน้อยพร้อมบันทึก และให้เวลาระบบเข้าสู่สมดุลก่อนตัดสินผลการแก้ไข การเติมพลาสติไซเซอร์อย่างรวดเร็วอาจปกปิดสาเหตุเดิมและทำให้ไหลมากเกินไปในช่วงหลังของการเดินไลน์
การอ่านข้อบกพร่องทั่วไปอย่างถูกต้อง
รอยริ้วหรือรอยซี่ อาจบ่งชี้ถึงการปรับระดับไม่เพียงพอ การกระจายตัวไม่ดี สิ่งปนเปื้อนบนใบมีดหรือลูกกลิ้ง หรือเพสต์ที่มีโครงสร้างมากเกินไปขณะพัก การลดความหนืดอาจช่วยได้ แต่ไม่สามารถแก้ขอบใบมีดที่เสียหายหรือหัวเคลือบที่ทำความสะอาดไม่ดี
การย้อยและการไหลท่วมขอบ มักชี้ถึงเนื้อเพสต์ที่แรงเฉือนต่ำไม่เพียงพอ พลาสติไซเซอร์มากเกินไป อุณหภูมิสูงเกินไป หรือการควบคุมไทโซโทรปีไม่เพียงพอ อาการนี้พบได้บ่อยโดยเฉพาะเมื่อย้ายสูตรที่พัฒนาสำหรับการเคลือบบนกระดาษปลดปล่อยแบบเรียบไปใช้กับวัสดุผ้าที่ดูดซึมมากกว่า
รูเข็มและหลุม มักถูกโทษว่าเกิดจากความหนืด แต่ควรตรวจสอบอากาศที่กักอยู่ ความชื้น สิ่งปนเปื้อน และสภาวะเตาอบที่ไม่เหมาะสมด้วย หากทำให้เพสต์เหลวเกินไปเพื่อลบรอยผิว เพสต์อาจกักหรือปล่อยฟองต่างออกไปและทำให้ข้อบกพร่องรุนแรงขึ้น
การถ่ายทอดลายเกรนไม่ดี บนหนังเทียมอาจเกิดเมื่อเพสต์หนืดเกินกว่าจะไหลเข้าสู่พื้นผิวกระดาษปลดปล่อยก่อนเกิดเจล อย่างไรก็ตาม เพสต์ที่เหลวเกินไปก็อาจทำให้ลายเกรนพร่าได้เช่นกัน ตรวจสอบเวลาพักและการถ่ายเทความร้อนก่อนเปลี่ยนชุดเรซินหรือพลาสติไซเซอร์ เพราะปัญหาอุณหภูมิกระบวนการอาจดูเหมือนปัญหารีโอโลยี
การยึดเกาะกับผ้าไม่แข็งแรง ต้องได้รับการดูแลเป็นพิเศษ การเพิ่มการไหลอาจช่วยให้ซึมผ่านดีขึ้น แต่การซึมมากเกินไปอาจทำให้ชั้นผิวมีวัสดุไม่พอและเปลี่ยนสัมผัส สำหรับผลิตภัณฑ์ลามิเนตหรือหลายชั้น ให้ประเมินการยึดเกาะหลังรอบการเกิดเจลและการหลอมรวมจริง ไม่ใช่ทันทีหลังเคลือบ
อย่าถือว่าความแตกต่างของทุกแบตช์เป็นความล้มเหลวของเรซิน
ความสม่ำเสมอของเรซินมีความสำคัญ แต่การประเมินอย่างเป็นธรรมต้องใช้เงื่อนไขทดสอบที่เทียบเคียงกันได้ ตัวอย่างที่วัดที่อุณหภูมิต่างกัน หลังเก็บนานกว่า หรือใช้ชุดวิสโคมิเตอร์อื่น ไม่สามารถพิสูจน์ได้ว่าเรซินเปลี่ยนแปลงไป กำหนดวิธีอ้างอิงภายในโรงงานและใช้ให้สม่ำเสมอ วิธีดังกล่าวควรระบุขนาดตัวอย่าง อุณหภูมิ แกนหมุนหรือเรขาคณิตการวัด ความเร็ว เวลาปรับสภาพ และค่าความคลาดเคลื่อนที่ยอมรับได้
สภาวะการเก็บต้องมีวินัยในระดับเดียวกัน เพสต์ที่เก็บนานเกินไป เผชิญการเปลี่ยนแปลงอุณหภูมิซ้ำ ๆ หรือหมุนเวียนอย่างต่อเนื่อง อาจมีพฤติกรรมไม่เหมือนตัวอย่างห้องปฏิบัติการที่สดใหม่ เรซินและพลาสติไซเซอร์ควรได้รับการป้องกันจากความชื้นและสิ่งปนเปื้อน วัสดุแปลกปลอมปริมาณเล็กน้อยสามารถก่อให้เกิดข้อบกพร่องที่มองเห็นได้บนพื้นผิวเคลือบขนาดใหญ่
แนวปฏิบัติในการทำความสะอาดมีความสำคัญในเรื่องนี้ แต่ต้องจัดการน้ำยาทำความสะอาดชนิดด่างอย่างระมัดระวัง วัสดุเช่นTrisodium Phosphate CAS#7601-54-9 อาจพิจารณาใช้สำหรับข้อกำหนดการทำความสะอาดอุตสาหกรรมแยกต่างหากตามความเหมาะสม แต่สารตกค้างของน้ำยาทำความสะอาดบนลูกกลิ้ง ใบมีด หรือพื้นผิวสัมผัสวัสดุรองรับ สามารถรบกวนคุณภาพการเคลือบได้ วัสดุนี้ไม่ใช่สิ่งทดแทนชุดสารเติมแต่ง PVC plastisol ที่ออกแบบอย่างเหมาะสม การเลือกน้ำยาทำความสะอาด การเจือจาง การล้าง และขั้นตอนความปลอดภัยในสถานที่ ควรได้รับการตรวจสอบตามคำแนะนำของผู้จัดหาอุปกรณ์และผู้จัดหาสารเคมี
การเลือกคู่ค้าด้านการจัดหาสำหรับสมรรถนะการเคลือบที่ทำซ้ำได้
สำหรับไลน์ผลิต คำถามที่เป็นประโยชน์ไม่ใช่เพียง “ผู้จัดหารายนี้สามารถจัดหา PVC resin ได้หรือไม่?” แต่คือ “ผู้จัดหารายนี้สามารถสนับสนุนเอกสารที่สม่ำเสมอ การตรวจสอบย้อนกลับของล็อต บรรจุภัณฑ์ที่เหมาะสม และการสื่อสารเมื่อต้องทบทวนสูตรได้หรือไม่?” ผู้จัดหาเรซินควรสามารถชี้แจงช่วงการแปรรูปที่ตั้งใจไว้สำหรับเกรดนั้น และจัดเตรียมเอกสารทางเทคนิคที่เกี่ยวข้อง โรงงานเคลือบยังต้องยืนยันสมรรถนะในระบบพลาสติไซเซอร์และอุปกรณ์ของตนเอง
Luxi Chemical (Shandong) Co., Ltd. จัดหาวัตถุดิบเคมีและผลิตภัณฑ์ที่เกี่ยวข้องสู่ตลาดต่างประเทศ โดยมีพอร์ตโฟลิโอการจัดหาที่กว้างขวางและความสามารถในการจัดซื้อแบบครบวงจร สำหรับผู้ซื้อที่จัดการวัสดุหลายชนิดตลอดกระบวนการเคลือบ การจัดหาร่วมกันสามารถลดงานด้านธุรการได้ อย่างไรก็ตาม ไม่ควรใช้แทนการตรวจสอบทางเทคนิค: ยืนยันว่าวัสดุที่จัดหาทุกชนิดเป็นไปตามสูตรการเคลือบจริง ข้อกำหนดการปฏิบัติตามกฎ ระเบียบ เงื่อนไขการขนส่ง และข้อกำหนดการใช้งานปลายทางก่อนอนุมัติ
ผู้ปฏิบัติงานใหม่มักมุ่งทำให้เพสต์ปาดได้ง่าย ผู้ปฏิบัติงานที่มีประสบการณ์จะมองไปอีกขั้น: เพสต์เดียวกันนี้จะมีพฤติกรรมเหมือนเดิมหรือไม่หลังพัก ปั๊ม เคลือบ ให้ความร้อน และปั๊มลายนูน? นั่นคือความแตกต่างระหว่างการทดลองที่ดูดีเป็นเวลาสิบนาที กับกระบวนการที่ควบคุมคุณภาพม้วนสำเร็จได้อย่างต่อเนื่อง
คำถามที่ผู้ปฏิบัติงานมักถาม
ควรลดความหนืดทุกครั้งที่การเคลือบดูหยาบหรือไม่?
ไม่ควรทำทันที ตรวจสอบสภาพใบมีด คุณภาพการกระจายตัว อุณหภูมิเพสต์ อากาศที่ปนอยู่ และความเร็วไลน์ก่อน หากเพสต์มีโครงสร้างมากเกินไปจริง ให้ปรับอย่างค่อยเป็นค่อยไปและยืนยันว่าการย้อย การซึมผ่าน และการถ่ายทอดลายเกรนยังอยู่ในเกณฑ์ยอมรับได้
PVC plastisol ควรพักนานเท่าใดก่อนเคลือบ?
ไม่มีระยะเวลาที่ใช้ได้กับทุกกรณี ขึ้นอยู่กับเรซิน ชุดพลาสติไซเซอร์ พลังงานการผสม อุณหภูมิแบตช์ และความต้องการไล่อากาศ ใช้ระยะเวลาปรับสภาพภายในที่กำหนดไว้ แล้วเปรียบเทียบผลภายใต้เงื่อนไขเดียวกัน
พลาสติไซเซอร์มากขึ้นสามารถแก้แบตช์ที่มีความหนืดสูงได้หรือไม่?
สามารถลดความหนืดได้ แต่ยังอาจเปลี่ยนพฤติกรรมการย้ายตัว ความนุ่ม การตอบสนองต่อการหลอมรวม การควบคุมน้ำหนักเคลือบ และสมบัติเชิงกล ใช้การแก้ไขแบบควบคุมได้หลังระบุแล้วว่าเหตุใดแบตช์จึงมีค่าสูง
เหตุใดความหนืดจึงเปลี่ยนระหว่างการเดินไลน์เคลือบเป็นเวลานาน?
การเปลี่ยนแปลงอุณหภูมิ แรงเฉือนต่อเนื่อง การเข้าสู่สมดุลของ plastisol ที่ปราศจากตัวทำละลาย การหมุนเวียน การระเหยจากองค์ประกอบสูตรอื่น หรือการผสมในถังที่ไม่สม่ำเสมอ ล้วนเป็นสาเหตุได้ ติดตามช่วงเวลาที่เกิดการเปลี่ยนแปลง เพราะมักชี้ไปยังสาเหตุที่แท้จริง
ผ้าเคลือบและหนังเทียมที่เชื่อถือได้เริ่มจากสูตรที่วัดด้วยวิธีเดียวกันทุกครั้ง แล้วจึงยืนยันบนไลน์ เมื่อพิจารณาการเลือก pvc paste resin ความเข้ากันได้ของพลาสติไซเซอร์ การควบคุมการผสม และสภาวะการเคลือบเป็นระบบเดียวกัน ความหนืดจะกลายเป็นตัวแปรกระบวนการที่จัดการได้ แทนที่จะเป็นแหล่งข้อบกพร่องที่เกิดซ้ำ
รายการที่เกี่ยวข้อง
 ปัจจัยที่ส่งผลต่อราคา Butylated Hydroxytoluene: อุปทาน ความบริสุทธิ์ และปัจจัยเสี่ยงในการจัดซื้อ21-10-2026แนวโน้มราคา Butylated Hydroxytoluene ขึ้นอยู่กับความมั่นคงของอุปทาน ความบริสุทธิ์ โลจิสติกส์ และความเสี่ยงในการจัดซื้อ เรียนรู้วิธีเปรียบเทียบใบเสนอราคาอย่างรอบคอบและลดต้นทุนการจัดหา
 แนวโน้มราคาทริโซเดียมฟอสเฟต: ความผันผวนของต้นทุนวัตถุดิบและพลังงาน20-10-2026สำรวจแนวโน้มราคาทริโซเดียมฟอสเฟต ตั้งแต่ต้นทุนฟอสเฟตและโซดาแอชไปจนถึงความผันผวนของราคาพลังงาน เรียนรู้วิธีเปรียบเทียบใบเสนอราคา จัดการความเสี่ยงด้านการจัดหา และตัดสินใจจัดซื้อได้อย่างรอบคอบยิ่งขึ้น
 การจัดส่งอะซีโตไนไตรล์ไปยังเวียดนามดำเนินการเรียบร้อยแล้ว ประโยชน์จาก RCEP ช่วยส่งเสริมการค้าเคมีภัณฑ์ชนิดละเอียดกับอาเซียน16-09-2026สินค้าครั้งนี้เป็นอะซีโตไนไตรล์เกรดอุตสาหกรรมจากบริษัทของเรา ซึ่งได้รับการบรรจุและจัดส่งเมื่อไม่นานมานี้ หลังจากดำเนินการบรรจุวัตถุอันตรายตามมาตรฐานและยึดตรึงตู้คอนเทนเนอร์เรียบร้อยแล้ว
 คำสั่งซื้อไวนิลอะซีเตต 4 ตู้คอนเทนเนอร์ของลูกค้าชาวไนจีเรียบรรทุกสินค้าและจัดส่งไปยังแอฟริกาตะวันตกเรียบร้อยแล้ว16-09-2026เราเพิ่งดำเนินการบรรทุกสินค้าไวนิลอะซีเตตตามคำสั่งซื้อของลูกค้าชาวไนจีเรียเสร็จสิ้น โดยสินค้าจำนวน 4 ตู้คอนเทนเนอร์ได้รับการบรรจุเรียบร้อยและพร้อมจัดส่งไปยังไนจีเรีย




การให้คำปรึกษาด้านคำถาม
ส่งคำขอสอบถามของคุณถึงเราวันนี้

Luxi Chemical เป็นซัพพลายเออร์ผลิตภัณฑ์เคมีระดับมืออาชีพ มีสต็อกเพียงพอของเคมีทุกประเภทและมีคุณภาพยอดเยี่ยม, ยินดีต้อนรับการสอบถามเพื่อสั่งซื้อของคุณ.

