


เม็ดโพลิโพรพิลีนส่งผลต่อเสถียรภาพในการขึ้นรูป การหดตัว และเวลารอบการผลิตอย่างไร
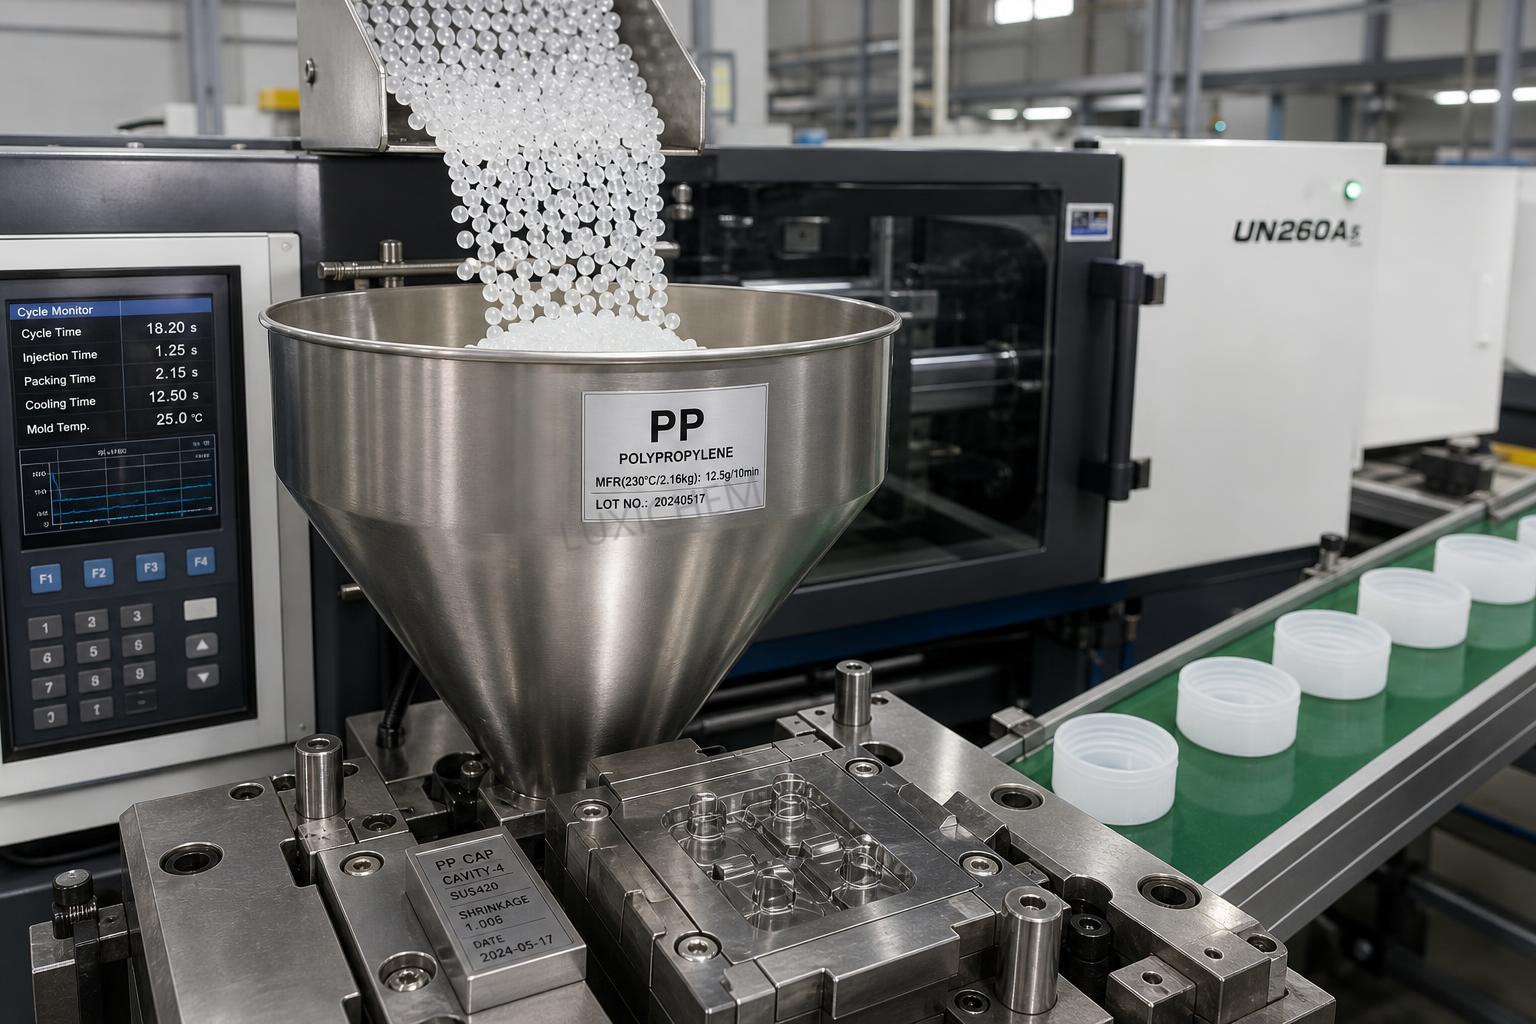
ความเสถียรของกระบวนการเริ่มต้นที่เม็ดพลาสติก
การขึ้นรูปที่มีเสถียรภาพมักเริ่มต้นจากช่วงการทำงานของวัสดุที่แคบและคาดการณ์ได้ สำหรับเม็ดโพลีโพรพิลีน ช่วงดังกล่าวได้รับผลกระทบจากการกระจายขนาดเม็ด ความชื้นบนพื้นผิว ความหนาแน่นรวม การกระจายตัวของสารเติมแต่ง และความสม่ำเสมอของอัตราการไหลของหลอมระหว่างแต่ละล็อต เมื่อเม็ดพลาสติกไหลผ่านฮอปเปอร์อย่างสม่ำเสมอและหลอมเป็นพลาสติกในอัตราคงที่ สกรูจะคืนตัวโดยมีความผันผวนน้อยลง ความแปรผันของหมอนหลอมมีแนวโน้มลดลง และการตอบสนองของแรงดันจะควบคุมได้ง่ายขึ้น เมื่อการป้อนเม็ดพลาสติกไม่สม่ำเสมอ เครื่องจักรอาจยังคงทำงานได้ แต่กระบวนการมักเริ่มเบี่ยงเบนทีละน้อย โดยสังเกตได้จากน้ำหนักช็อตที่ไม่คงที่ การตอบสนองของแรงดันด้านหลังที่เปลี่ยนแปลง หรือโปรไฟล์อุณหภูมิหลอมที่ไม่สอดคล้องกับการตั้งค่าเดิมอีกต่อไป
โพลีโพรพิลีนไม่ดูดซับน้ำในลักษณะเดียวกับเรซินที่ไวต่อความชื้นสูง แต่ข้อเท็จจริงนี้มักนำไปสู่ความเข้าใจผิดว่าไม่จำเป็นต้องใส่ใจกับสภาพของเม็ดพลาสติก สิ่งปนเปื้อนบนพื้นผิว ความชื้นที่ควบแน่นจากการเปลี่ยนแปลงสภาวะการจัดเก็บที่ไม่เหมาะสม และผงละเอียดที่เกิดขึ้นระหว่างการขนถ่าย ยังคงรบกวนการป้อนและความเป็นเนื้อเดียวกันของหลอมได้ ในทางปฏิบัติ การขึ้นรูปที่ไม่เสถียรมักเริ่มต้นก่อนที่วัสดุจะเข้าสู่กระบอกสูบ การเกิดสะพานค้างบริเวณคอฮอปเปอร์ การสะสมของฝุ่นใกล้โซนป้อน หรือการปะปนของเม็ดพลาสติกจากเกรดต่างกัน อาจเปลี่ยนอัตราการป้อนจริง แม้ว่าการตั้งค่าเครื่องจักรจะไม่เปลี่ยนแปลงก็ตาม
ผลลัพธ์คือกระบวนการที่ดูเหมือนไม่เสถียรทางกลไก แต่แท้จริงแล้วมีสาเหตุมาจากวัสดุ แรงดันที่พุ่งสูงขึ้นระหว่างการเติมอาจถูกเข้าใจผิดว่าเกิดจากการอุดตันของหัวฉีด ชิ้นงานเติมไม่เต็มอาจถูกโทษว่าเกิดจากการเคลื่อนที่ของชุดแคลมป์หรือการระบายอากาศ ทั้งที่ในความเป็นจริง ตัวแปรแรกที่ควรแยกตรวจสอบมักเป็นเม็ดโพลีโพรพิลีนเอง ได้แก่ ความสม่ำเสมอของรูปทรง ความสะอาดระหว่างการขนถ่าย และความเหมาะสมกับเกรดที่ต้องการใช้ขึ้นรูป
ความแปรผันของการไหลของหลอมและผลกระทบต่อการผลิตประจำวัน
อัตราการไหลของหลอมเป็นหนึ่งในตัวชี้วัดที่เห็นได้ชัดที่สุดว่าเม็ดโพลีโพรพิลีนจะมีพฤติกรรมอย่างไรในเครื่องจักร โดยทั่วไป เกรดที่มีการไหลสูงจะเติมโพรงแม่พิมพ์ได้ง่ายกว่า ตอบสนองได้ดีต่อผนังที่บางกว่า และอาจใช้แรงดันฉีดสูงสุดที่ต่ำลงได้ ส่วนเกรดที่มีการไหลต่ำมักให้สมดุลที่แตกต่างกันระหว่างความแข็ง ความทนต่อแรงกระแทก และความแข็งแรงของหลอม แต่ต้องใช้พลังงานมากขึ้นในการเติมรูปทรงที่ซับซ้อน ปัญหาเริ่มเกิดขึ้นเมื่อเกรดตามที่ระบุยังถูกต้อง แต่พฤติกรรมการไหลจริงเปลี่ยนแปลงไปในแต่ละล็อต หรือเมื่อสัดส่วนรีกรายด์ทำให้ความหนืดโดยรวมเปลี่ยนแปลงมากกว่าที่คาดไว้
หากการไหลของหลอมสูงกว่าช่วงกระบวนการที่ผ่านการตรวจสอบแล้ว โพรงแม่พิมพ์อาจเติมเร็วเกินไปภายใต้การตั้งค่าความเร็วเดิม การแข็งตัวบริเวณเกตอาจเกิดเร็วขึ้น การอัดแน่นอาจมีประสิทธิภาพลดลง ความเสี่ยงต่อการเกิดครีบตามแนวแบ่งแม่พิมพ์อาจเพิ่มขึ้น และขนาดอาจเปลี่ยนแปลงเนื่องจากโปรไฟล์แรงดันไม่สอดคล้องกับรูปแบบการระบายความร้อนเดิม หากการไหลของหลอมต่ำลง เวลาเติมมักยาวนานขึ้น ความร้อนจากแรงเฉือนอาจเพิ่มขึ้นที่เกตแคบ และเครื่องจักรอาจชดเชยด้วยแรงดันที่สูงขึ้นหรือเวลาในการย้ำที่นานขึ้น ซึ่งส่งผลโดยตรงต่อเวลารอบการผลิต
สำหรับการอัดรีด ความไม่สม่ำเสมอแบบเดียวกันมักปรากฏเป็นการเต้นของปริมาณผลผลิต แรงดันที่ดายไม่เสถียร หรือความแปรผันของขนาดหน้าตัด ในการฉีดขึ้นรูป ปัญหาจะเห็นได้ชัดผ่านน้ำหนักชิ้นงานและความสมดุลของโพรงแม่พิมพ์ ผู้ปฏิบัติงานมักเริ่มตรวจสอบอุณหภูมิกระบอกสูบก่อน แต่อุณหภูมิสามารถปกปิดปัญหาได้เพียงบางส่วน หากเม็ดพลาสติกที่เข้าสู่กระบวนการมีพฤติกรรมไม่สม่ำเสมอ ช่วงการไหลของหลอมที่เสถียรช่วยลดจำนวนการปรับแก้ระหว่างการเปลี่ยนกะและการเปลี่ยนวัสดุ
การหดตัวได้รับอิทธิพลมากกว่าเพียงอุณหภูมิแม่พิมพ์
โพลีโพรพิลีนเป็นวัสดุกึ่งผลึก ดังนั้นการหดตัวจึงเชื่อมโยงอย่างมากกับการตกผลึกระหว่างการหล่อเย็น ด้วยเหตุนี้ คุณสมบัติของเม็ดพลาสติกจึงมีความสำคัญเป็นพิเศษ เพราะส่งผลต่อวิธีที่หลอมถูกอัดแน่น เย็นตัว และแข็งตัว แม้จะควบคุมอุณหภูมิพื้นผิวแม่พิมพ์ให้คงที่ แต่สูตรเม็ดพลาสติกที่แตกต่างกัน หรือระดับของสารก่อกำเนิดนิวเคลียส สารเติมแต่ง และวัสดุรีไซเคิลที่แตกต่างกัน ก็สามารถเปลี่ยนพฤติกรรมการหดตัวได้อย่างเห็นได้ชัด ชิ้นงานที่ดูเหมือนมีขนาดคงที่ในชั่วโมงแรกอาจเริ่มเปลี่ยนแปลงหลังจากแม่พิมพ์เข้าสู่สภาวะความร้อนที่คงตัวมากขึ้น หรือหลังจากมีการนำวัสดุลอตใหม่มาใช้
การหดตัวจะเพิ่มขึ้นเมื่อโพรงแม่พิมพ์ไม่ได้รับแรงดันอัดแน่นที่มีประสิทธิผลเพียงพอก่อนที่เกตจะแข็งตัว เม็ดพลาสติกที่มีความหนืดต่ำอาจเติมได้ง่าย แต่หากแข็งตัวบริเวณเกตแตกต่างกันหรือคลายตัวมากขึ้นระหว่างการหล่อเย็น ขนาดสุดท้ายอาจเปลี่ยนไปในทิศทางที่คาดไม่ถึง ในทางกลับกัน หลอมที่มีความต้านทานมากกว่าอาจทำให้เกิดการจัดเรียงตัวภายในที่สูงขึ้นตามแนวการไหล และการจัดเรียงตัวดังกล่าวอาจคลายตัวภายหลังในรูปของการโก่งงอหรือการหดตัวที่ไม่สม่ำเสมอทั่วทั้งชิ้นงาน
นี่คือเหตุผลที่การขนส่งเม็ดโพลีโพรพิลีนสองล็อตซึ่งจำหน่ายภายใต้คำอธิบายที่คล้ายกัน อาจไม่ให้ขนาดชิ้นงานเหมือนกัน เว้นแต่สูตร ส่วนประกอบของสารเติมแต่ง และคุณลักษณะการไหลจะสอดคล้องกันอย่างเข้มงวด สำหรับภาชนะขึ้นรูป ฝาปิด ตัวเรือนเครื่องใช้ไฟฟ้า และชิ้นส่วนทางเทคนิค การหดตัวไม่ได้เป็นเพียงประเด็นด้านการออกแบบ แต่เป็นการตอบสนองของกระบวนการที่ถูกกำหนดโดยพฤติกรรมของวัสดุในระดับเม็ดพลาสติก เมื่อพบการเปลี่ยนแปลงของขนาด ควรตรวจสอบว่าระยะเวลาการคืนตัวของสกรู หมอนหลอม แรงดันสูงสุดในโพรงแม่พิมพ์ และเวลาในการซีลเกต เปลี่ยนแปลงไปพร้อมกับล็อตวัสดุหรือไม่
ในโรงงานที่จัดการสารตัวกลางทางเคมีและวัตถุดิบที่เกี่ยวข้องกับโพลิเมอร์หลายชนิด แนวทางการตรวจสอบย้อนกลับที่ใช้กับวัสดุอื่น รวมถึงผลิตภัณฑ์เช่น2-Ethylanthraquinone CAS#84-51-5 สะท้อนหลักการที่กว้างขึ้นซึ่งมีความสำคัญต่อการแปรรูปโพลีโพรพิลีนเช่นกัน กล่าวคือ เมื่อข้อมูลระบุล็อตไม่ชัดเจนระหว่างการจัดเก็บหรือการถ่ายโอน การวิเคราะห์สาเหตุรากจะใช้เวลานานขึ้น และอธิบายความแปรผันของขนาดได้ยากขึ้น
เวลารอบการผลิตเปลี่ยนแปลงตามพฤติกรรมของวัสดุ ไม่ใช่เพียงความเร็วเครื่องจักร
เวลารอบการผลิตมักถูกมองว่าเป็นปัญหาด้านการตั้งค่าเครื่องจักร แต่รอบการผลิตที่ทำได้จริงเชื่อมโยงอย่างมากกับวิธีที่เม็ดโพลีโพรพิลีนหลอมและแข็งตัว หากเม็ดพลาสติกหลอมเป็นพลาสติกได้อย่างมีประสิทธิภาพ สกรูจะคืนตัวระหว่างการหล่อเย็นได้โดยไม่ต้องเพิ่มอุณหภูมิกระบอกสูบหรือแรงดันด้านหลัง หากหลอมเข้าสู่โพรงแม่พิมพ์ด้วยความหนืดที่คาดการณ์ได้ การเติมและการอัดแน่นจะสามารถปรับให้เสร็จเร็วขึ้นโดยไม่ทำให้เกิดรอยยุบ ครีบ หรือการบิดเบี้ยวหลังการขึ้นรูป แต่หากความไม่สม่ำเสมอของเม็ดพลาสติกทำให้ต้องแก้ไขบ่อยครั้ง กระบวนการมักรองรับความไม่แน่นอนดังกล่าวด้วยการทำงานที่ช้าลง
เวลาในการหล่อเย็นไวต่อพฤติกรรมการตกผลึกจริงของเกรดที่ใช้เป็นพิเศษ วัสดุโพลีโพรพิลีนบางชนิดสามารถถอดออกจากแม่พิมพ์ได้อย่างเรียบร้อยด้วยเวลาในการหล่อเย็นที่สั้นลง เพราะมีความแข็งเพิ่มขึ้นเร็วพอก่อนการดันชิ้นงานออก ส่วนวัสดุชนิดอื่นอาจดูพร้อมจากลักษณะพื้นผิว แต่ยังคงเสียรูปหลังการดันออก ซึ่งนำไปสู่ของเสียแฝงหรือปัญหาการประกอบในภายหลัง ในกรณีนี้ เวลารอบการผลิตที่ระบุบนหน้าจอเครื่องจักรอาจทำให้เข้าใจผิด เนื่องจากรอบการผลิตจริงยังรวมถึงการคัดแยก การแก้ไขงาน และการหยุดที่ไม่ได้วางแผนไว้
รูปทรงของเม็ดพลาสติกก็มีส่วนโดยอ้อมเช่นกัน เม็ดพลาสติกที่มีรูปทรงสม่ำเสมอจะถูกป้อนได้อย่างคาดการณ์ได้มากกว่าและช่วยรักษาการคืนตัวของสกรูให้คงที่ เม็ดพลาสติกที่มีรูปร่างผิดปกติ ผงละเอียดมากเกินไป หรือสิ่งปนเปื้อน อาจขัดขวางการป้อน เพิ่มการลื่นของสกรู และทำให้การหลอมเป็นพลาสติกใช้เวลานานขึ้น รอบการผลิตที่ดูเหมือนถูกจำกัดด้วยการหล่อเย็นของแม่พิมพ์ อาจถูกจำกัดจริงจากเวลาการคืนตัวเมื่อความสม่ำเสมอในการป้อนไม่ดี สำหรับแม่พิมพ์ที่มีโพรงจำนวนมาก แม้ความแปรผันเพียงเล็กน้อยของการคืนตัวหรือหมอนหลอม ก็อาจบังคับให้ใช้รอบการผลิตที่ระมัดระวังมากขึ้นเพื่อรักษาความสม่ำเสมอของชิ้นงานแต่ละชิ้น
สัญญาณทั่วไปของกระบวนการที่ชี้กลับไปยังเม็ดโพลีโพรพิลีน
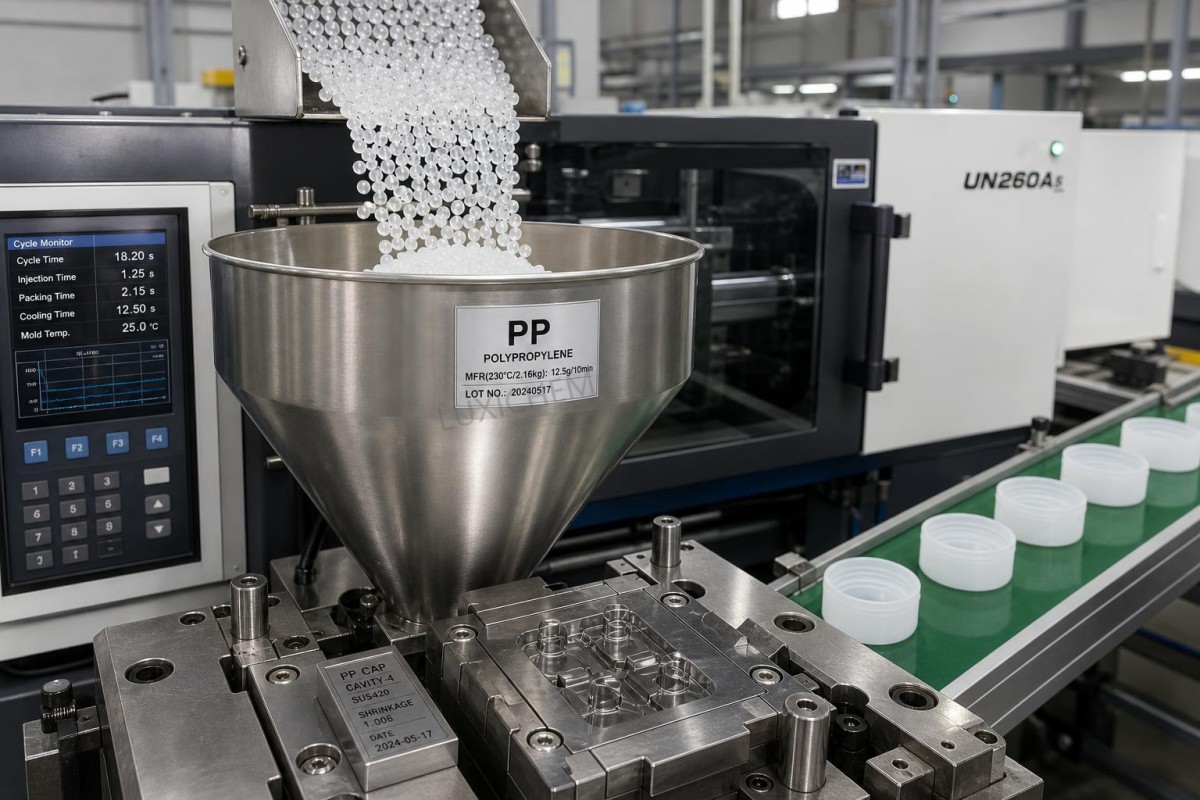
ข้อบกพร่องที่เกิดซ้ำหลายประการมักถูกมองว่าเป็นปัญหาของแม่พิมพ์หรือเครื่องจักรก่อน ทั้งที่สภาพของวัสดุอาจเป็นแหล่งที่มาที่มีความเป็นไปได้มากกว่า รอยยืดหรือรอยพ่นบนชิ้นงานโพลีโพรพิลีนอาจเกิดจากสิ่งปนเปื้อนหรือสารระเหยที่ติดค้าง ซึ่งนำเข้ามาจากสภาวะการจัดเก็บที่ไม่เหมาะสม มากกว่าจะเกิดจากความผิดพลาดด้านอุณหภูมิเพียงอย่างเดียว จุดดำอาจเกิดจากวัสดุเสื่อมสภาพที่ตกค้างอยู่ในบริเวณอับ แต่ก็อาจเชื่อมโยงกับฝุ่นหรืออนุภาคแปลกปลอมที่ปะปนเข้าสู่กระแสเม็ดพลาสติกระหว่างการลำเลียง ความแปรผันของความมันวาวอาจบ่งชี้ถึงความไม่สมดุลของอุณหภูมิโพรงแม่พิมพ์ แต่ก็อาจสะท้อนประวัติความร้อนของหลอมที่ไม่สม่ำเสมอ ซึ่งเกิดจากการป้อนที่ไม่เสถียร
รอยยุบและการโก่งงอต้องใช้หลักการตรวจสอบแบบเดียวกัน หากเพิ่มแรงดันย้ำและยืดเวลาในการหล่อเย็นแล้ว แต่ชิ้นงานยังคงเคลื่อนตัวหลังการดันออก คำถามควรเปลี่ยนไปเป็นว่าเม็ดพลาสติกให้การตอบสนองต่อการอัดแน่นเหมือนกับล็อตที่ผ่านการตรวจสอบครั้งล่าสุดหรือไม่ เมื่อการแข็งตัวของเกตเกิดเร็วกว่าที่คาด เครื่องจักรอาจดำเนินขั้นตอนการย้ำจนเสร็จตามเอกสาร แต่ชิ้นงานได้รับการชดเชยจริงในโพรงแม่พิมพ์เพียงเล็กน้อย ความไม่สอดคล้องนี้พบได้บ่อยเมื่อพฤติกรรมของวัสดุเปลี่ยนแปลงเล็กน้อย แต่ยังคงถือว่าเอกสารกระบวนการเป็นค่าคงที่
การประเมินที่ผิดพลาดอีกประการหนึ่งเกี่ยวข้องกับมาสเตอร์แบตช์สีหรือการผสมสารเติมแต่ง เมื่อเม็ดพลาสติกถูกผสมแบบแห้งอย่างไม่ทั่วถึง ความแตกต่างของความเข้มข้นในแต่ละบริเวณอาจเปลี่ยนการไหลและการตกผลึกในลักษณะที่ดูเหมือนความไม่เสถียรทางกลไก เครื่องจักรจึงดูเหมือนต้องปรับตั้งอยู่ตลอดเวลา ทั้งที่ปัญหาจริงคือหลอมที่เข้าสู่โซนด้านหน้าไม่ได้มีองค์ประกอบสม่ำเสมอจากช็อตหนึ่งไปยังอีกช็อตหนึ่ง
การจัดเก็บ การขนถ่าย และการถ่ายโอนมีความสำคัญมากกว่าที่เห็น
เม็ดโพลีโพรพิลีนอาจออกจากซัพพลายเออร์ในสภาพที่ยอมรับได้ แต่ยังคงกลายเป็นวัสดุที่ไม่เสถียรในการผลิตจากข้อผิดพลาดทั่วไปในการขนถ่าย ถุงที่จัดเก็บใกล้แหล่งความร้อนอาจจับตัวแน่นหรือรับสิ่งปนเปื้อนบนพื้นผิวหลังจากเปิดซ้ำหลายครั้ง วัสดุที่ถูกย้ายจากห้องเย็นเข้าสู่ห้องกระบวนการที่อุ่นกว่าอาจมีการควบแน่นบนพื้นผิวด้านนอกของเม็ดพลาสติก หากไม่ได้จัดการการเปลี่ยนสภาวะอย่างเหมาะสม การลำเลียงด้วยลมที่ตั้งค่าแรงเกินไปอาจทำให้เกิดผงละเอียด และผงเหล่านี้อาจสะสมในฮอปเปอร์ ไส้กรอง และคอป้อน จนทำให้การคืนตัวของสกรูไม่สม่ำเสมอ
การแยกตัวระหว่างการถ่ายโอนเป็นอีกปัญหาที่มักถูกมองข้าม หากส่วนผสมมีเม็ดพลาสติกที่มีขนาด ความหนาแน่น หรือปริมาณสารเติมแต่งแตกต่างกัน การเคลื่อนย้ายซ้ำอาจทำให้ส่วนผสมแยกตัวแทนที่จะคงสภาพเดิม ปริมาณแรกที่เติมเข้าสู่ฮอปเปอร์จึงอาจทำงานแตกต่างจากปริมาณสุดท้าย นี่เป็นเหตุผลหนึ่งที่เครื่องจักรอาจเริ่มกะการผลิตได้อย่างราบรื่น แต่กลับไม่เสถียรในภายหลังโดยไม่มีการเปลี่ยนแปลงอุปกรณ์ที่เห็นได้ชัด
- ควรรักษาข้อมูลระบุวัสดุให้ติดอยู่กับแต่ละล็อตตลอดกระบวนการรับเข้า การเตรียมวัสดุ และการใช้งานข้างไลน์ การติดฉลากใหม่จากความทรงจำอาจทำให้เกิดความสับสนระหว่างเกรด
- ภาชนะที่เปิดแล้วต้องมีวิธีปิดผนึกซ้ำที่ควบคุมได้ เพื่อป้องกันฝุ่น ความชื้น และเม็ดพลาสติกแปลกปลอมเข้าสู่ภาชนะระหว่างการใช้วัสดุบางส่วน
- ควรทบทวนความเร็วในการลำเลียง การสึกหรอของข้องอ และความสะอาดของฮอปเปอร์เป็นระยะ เนื่องจากปัญหาการป้อนมักสะสมขึ้นทีละน้อย ไม่ได้ปรากฏเป็นความขัดข้องเพียงครั้งเดียว
การจับคู่เกรดกับเครื่องมือช่วยลดงานแก้ไข
ไม่ใช่โพลีโพรพิลีนทุกเกรดที่จะเหมาะกับแม่พิมพ์ทุกชนิด เพียงเพราะอยู่ในตระกูลโพลิเมอร์เดียวกัน บรรจุภัณฑ์ผนังบาง บานพับมีชีวิต ชิ้นส่วนตกแต่งรถยนต์ และชิ้นส่วนอเนกประสงค์แบบแข็ง อาจต้องการการผสมผสานที่แตกต่างกันของการไหลของหลอม พฤติกรรมต่อแรงกระแทก ความแข็ง การก่อกำเนิดนิวเคลียส และปริมาณสารเติมแต่ง การใช้เกรดนอกช่วงการแปรรูปที่กำหนดมักบังคับให้เครื่องจักรทำงานใกล้ขีดจำกัดด้านแรงดัน อุณหภูมิ หรือความสามารถในการหล่อเย็น กระบวนการอาจยังผลิตชิ้นงานที่ยอมรับได้เป็นระยะหนึ่ง แต่ความเสถียรจะเปราะบาง และความแปรผันของเม็ดพลาสติกจากต้นทางจะถูกขยายให้ชัดเจนขึ้น
โพลีโพรพิลีนเติมสารแร่ต้องใช้ความระมัดระวังเป็นพิเศษ เกรดเติมแร่สามารถลดการหดตัวและเพิ่มความแข็งได้ แต่ก็เปลี่ยนการตอบสนองด้านการไหล พฤติกรรมการสึกหรอ และคุณลักษณะการหล่อเย็น หากการกระจายตัวของสารเติมแต่งไม่สม่ำเสมอ ความสมดุลของโพรงแม่พิมพ์และผิวสำเร็จอาจเปลี่ยนแปลงไปพร้อมกัน เกรดโคพอลิเมอร์แบบสุ่มและโคพอลิเมอร์ทนแรงกระแทกยังตอบสนองแตกต่างจากเกรดโฮโมพอลิเมอร์ในด้านการไหลและพฤติกรรมด้านขนาด การถือว่าเกรดเหล่านี้สามารถใช้แทนกันได้เพียงเพราะทั้งหมดเป็นโพลีโพรพิลีน เป็นทางลัดที่พบได้บ่อยและเพิ่มปัญหาในการแก้ไขปัญหาในภายหลัง
การออกแบบเครื่องมือก็มีส่วนกำหนดคำตอบเช่นกัน แม่พิมพ์ที่มีทางไหลยาว เกตขนาดเล็ก ครีบบาง หรือการระบายอากาศจำกัด จะมีค่าความคลาดเคลื่อนต่อความแปรผันของเม็ดพลาสติกที่แคบกว่า ในกรณีดังกล่าว การเลือกเม็ดโพลีโพรพิลีนที่ควบคุมพฤติกรรมการไหลอย่างเข้มงวด มักมีประสิทธิภาพมากกว่าการพยายามแก้ปัญหาด้วยการปรับเครื่องจักรซ้ำ ๆ
จุดที่ควรมุ่งเน้นในการควบคุมกระบวนการ
จุดควบคุมที่มีประโยชน์คือจุดที่ช่วยแยกความแปรผันของวัสดุออกจากความแปรผันของเครื่องจักร การบันทึกเพียงอุณหภูมิกระบอกสูบและจำนวนรอบการผลิต มักไม่เพียงพอที่จะอธิบายว่าทำไมกระบวนการจึงเบี่ยงเบน สัญญาณที่ให้ข้อมูลมากกว่า ได้แก่ เวลาการคืนตัวของสกรู ความเสถียรจริงของหมอนหลอม ความสม่ำเสมอของแรงดันถ่ายโอน เวลาในการซีลเกต แนวโน้มของน้ำหนักชิ้นงาน และการเปลี่ยนแปลงใด ๆ ของลักษณะภายนอกของเม็ดพลาสติกขาเข้า ไม่ควรมองข้ามการเปลี่ยนแปลงเล็กน้อยของความเงาของเม็ดพลาสติก ระดับผงละเอียด หรือโทนสี หากพบปัญหาด้านขนาดหรือรอบการผลิตเกิดขึ้นพร้อมกัน
ระหว่างการแก้ไขปัญหา การแยกตรวจสอบตัวแปรทีละตัวมีประสิทธิภาพมากกว่าการปรับกระบวนการใหม่ทั้งหมด หากการหดตัวเพิ่มขึ้นอย่างกะทันหัน การเพิ่มแรงดันย้ำ อุณหภูมิหลอม และเวลาในการหล่อเย็นพร้อมกัน อาจซ่อนสาเหตุรากได้เพียงไม่กี่ชั่วโมง แต่จะสร้างปัญหาใหญ่ขึ้นในการตรวจสอบความถูกต้องภายหลัง โดยทั่วไปควรยืนยันล็อตวัสดุ เปรียบเทียบพฤติกรรมการคืนตัวกับการผลิตรอบก่อน ตรวจสอบสภาพฮอปเปอร์และคอป้อน จากนั้นจึงปรับกระบวนการตามตัวแปรที่เปลี่ยนแปลงจริง
เม็ดโพลีโพรพิลีนส่งผลต่อความเสถียรของการขึ้นรูป การหดตัว และเวลารอบการผลิต เนื่องจากเม็ดพลาสติกกำหนดความสม่ำเสมอที่โพลิเมอร์จะเข้าสู่ทุกขั้นตอนของกระบวนการ ได้แก่ การป้อน การหลอม การเติม การอัดแน่น การตกผลึก และการดันชิ้นงานออก เมื่อพฤติกรรมของวัสดุคาดการณ์ได้ การตั้งค่าเครื่องจักรก็จะเริ่มทำหน้าที่เป็นตัวควบคุมที่แท้จริง แทนที่จะเป็นการแก้ไขอย่างต่อเนื่อง
รายการที่เกี่ยวข้อง
 ปัจจัยที่ส่งผลต่อราคา Butylated Hydroxytoluene: อุปทาน ความบริสุทธิ์ และปัจจัยเสี่ยงในการจัดซื้อ21-10-2026แนวโน้มราคา Butylated Hydroxytoluene ขึ้นอยู่กับความมั่นคงของอุปทาน ความบริสุทธิ์ โลจิสติกส์ และความเสี่ยงในการจัดซื้อ เรียนรู้วิธีเปรียบเทียบใบเสนอราคาอย่างรอบคอบและลดต้นทุนการจัดหา
 แนวโน้มราคาทริโซเดียมฟอสเฟต: ความผันผวนของต้นทุนวัตถุดิบและพลังงาน20-10-2026สำรวจแนวโน้มราคาทริโซเดียมฟอสเฟต ตั้งแต่ต้นทุนฟอสเฟตและโซดาแอชไปจนถึงความผันผวนของราคาพลังงาน เรียนรู้วิธีเปรียบเทียบใบเสนอราคา จัดการความเสี่ยงด้านการจัดหา และตัดสินใจจัดซื้อได้อย่างรอบคอบยิ่งขึ้น
 การจัดส่งอะซีโตไนไตรล์ไปยังเวียดนามดำเนินการเรียบร้อยแล้ว ประโยชน์จาก RCEP ช่วยส่งเสริมการค้าเคมีภัณฑ์ชนิดละเอียดกับอาเซียน16-09-2026สินค้าครั้งนี้เป็นอะซีโตไนไตรล์เกรดอุตสาหกรรมจากบริษัทของเรา ซึ่งได้รับการบรรจุและจัดส่งเมื่อไม่นานมานี้ หลังจากดำเนินการบรรจุวัตถุอันตรายตามมาตรฐานและยึดตรึงตู้คอนเทนเนอร์เรียบร้อยแล้ว
 คำสั่งซื้อไวนิลอะซีเตต 4 ตู้คอนเทนเนอร์ของลูกค้าชาวไนจีเรียบรรทุกสินค้าและจัดส่งไปยังแอฟริกาตะวันตกเรียบร้อยแล้ว16-09-2026เราเพิ่งดำเนินการบรรทุกสินค้าไวนิลอะซีเตตตามคำสั่งซื้อของลูกค้าชาวไนจีเรียเสร็จสิ้น โดยสินค้าจำนวน 4 ตู้คอนเทนเนอร์ได้รับการบรรจุเรียบร้อยและพร้อมจัดส่งไปยังไนจีเรีย




การให้คำปรึกษาด้านคำถาม
ส่งคำขอสอบถามของคุณถึงเราวันนี้

Luxi Chemical เป็นซัพพลายเออร์ผลิตภัณฑ์เคมีระดับมืออาชีพ มีสต็อกเพียงพอของเคมีทุกประเภทและมีคุณภาพยอดเยี่ยม, ยินดีต้อนรับการสอบถามเพื่อสั่งซื้อของคุณ.

