


เกณฑ์การคัดเลือกซัพพลายเออร์ LDPE: ความใสของฟิล์ม อุณหภูมิเริ่มต้นการซีล และประสิทธิภาพการยึดติดขณะร้อนสำหรับสายการบรรจุ
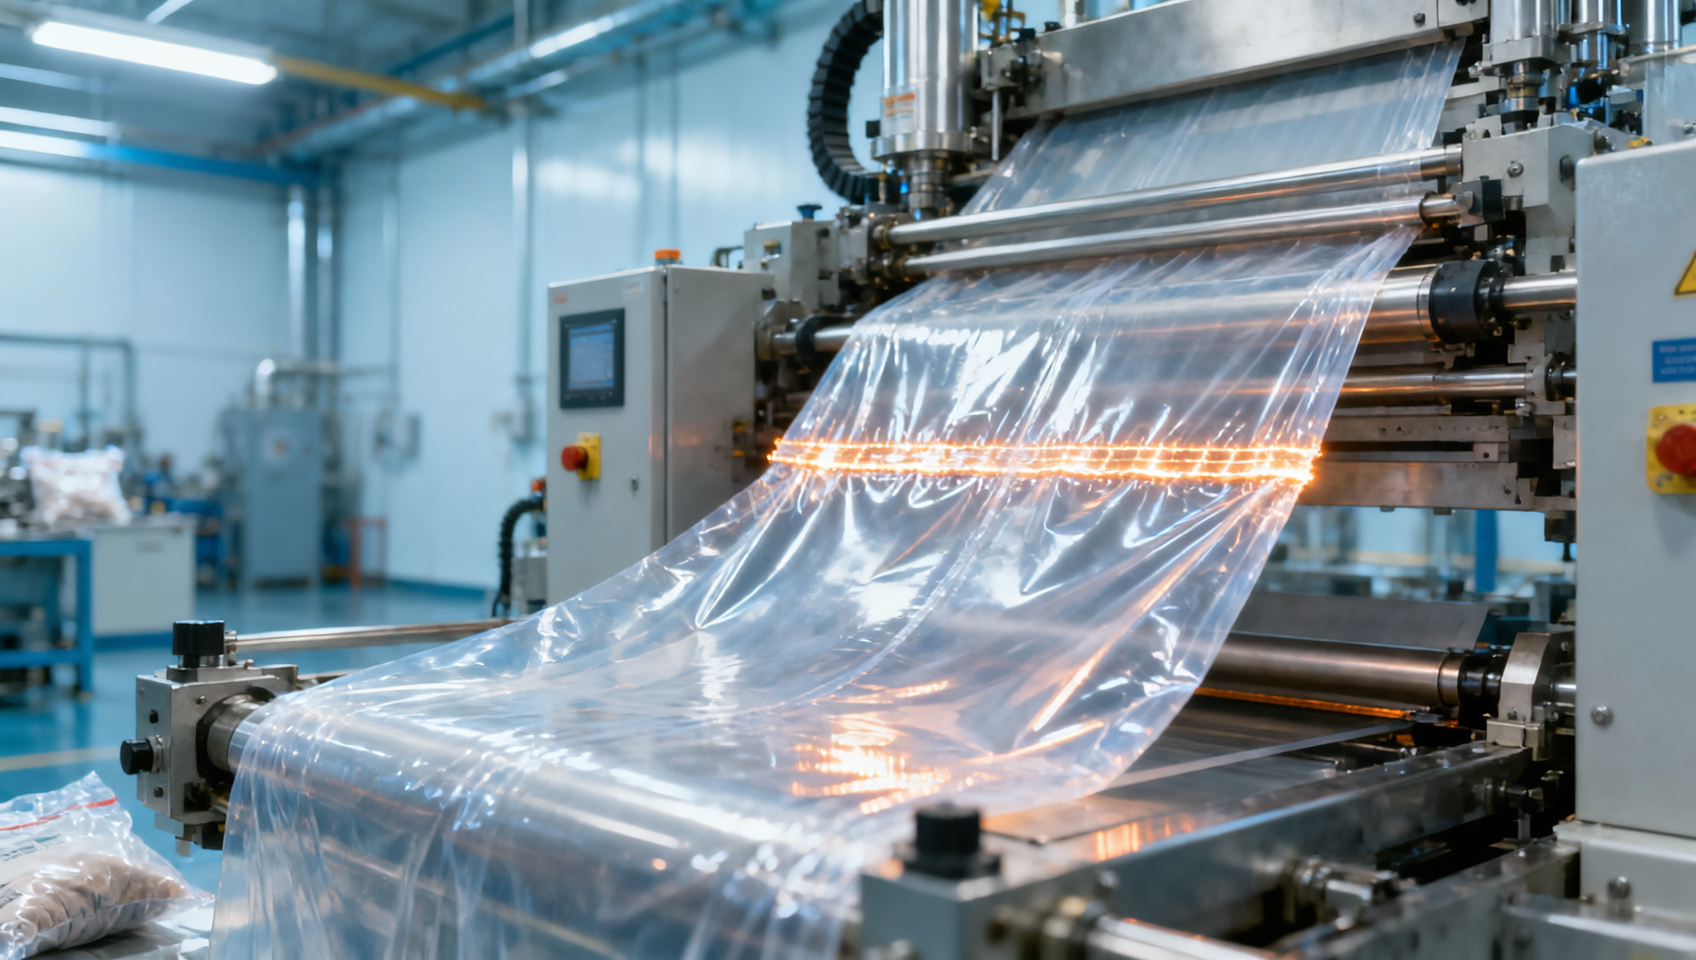
การเลือกซัพพลายเออร์ LDPE ที่เหมาะสมไม่ได้เป็นเพียงเรื่องของการเปรียบเทียบเอกสารข้อมูลเท่านั้น แต่เป็นการจับคู่พฤติกรรมของเรซินให้สอดคล้องกับสภาพการทำงานจริงของสายการบรรจุภัณฑ์ของคุณ ความใสของฟิล์ม อุณหภูมิเริ่มการซีล (SIT) และประสิทธิภาพการยึดติดขณะร้อน เป็นพารามิเตอร์ที่สัมพันธ์กัน การปรับปรุงพารามิเตอร์หนึ่งโดยไม่คำนึงถึงพารามิเตอร์อื่นมักก่อให้เกิดข้อแลกเปลี่ยน ซึ่งแสดงออกเป็นความเร็วสายการผลิตที่ช้าลง อัตราของเสียที่เพิ่มขึ้น หรืออายุการเก็บรักษาที่ลดลง ตัวอย่างเช่น เรซินที่มีความใสดีเยี่ยมอาจมีช่วง SIT ที่แคบ ซึ่งต้องอาศัยการควบคุมอุณหภูมิอย่างแม่นยำที่แท่งซีลรุ่นเก่าไม่สามารถรักษาได้อย่างสม่ำเสมอ เช่นเดียวกัน ความแข็งแรงของการยึดติดขณะร้อนที่สูงในอุณหภูมิต่ำอาจบดบังความไม่สม่ำเสมอของเนื้อหลอม ส่งผลให้ความสมบูรณ์ของรอยซีลไม่สม่ำเสมอหลังผ่านการเปลี่ยนแปลงอุณหภูมิระหว่างการจัดจำหน่าย
ความใสของฟิล์ม: มากกว่าการวัดค่าฮेज
โดยทั่วไปความใสจะวัดด้วยค่าฮेज (%) แต่ค่าเพียงค่าเดียวนี้ไม่สามารถอธิบายได้ว่าการที่แสงมีปฏิสัมพันธ์กับลักษณะโครงสร้างระดับจุลภาคที่เกิดขึ้นระหว่างการอัดรีดและการทำให้เย็นนั้นเป็นอย่างไร เรซิน LDPE ที่มีการกระจายน้ำหนักโมเลกุล (MWD) กว้างกว่ามักผลิตฟิล์มที่มีค่าฮেজต่ำกว่า แต่ยังทำให้เกิดอนุภาคเจลมากขึ้นภายใต้แรงเฉือนสูง โดยเฉพาะเมื่อแปรรูปผ่านดายที่มีช่องแคบ เจลเหล่านี้กระเจิงแสงอย่างไม่สม่ำเสมอ ทำให้เกิดความขุ่นเฉพาะจุดที่ตรวจไม่พบในการทดสอบฮেজมาตรฐาน ASTM D1003 ที่สำคัญยิ่งกว่า เจลดังกล่าวทำหน้าที่เป็นจุดรวมความเค้นระหว่างกระบวนการ vertical form-fill-seal (VFFS) ซึ่งเพิ่มความเสี่ยงที่ฟิล์มจะแตกขาดบริเวณรอยพับมุมหรือระหว่างการบรรจุถุงด้วยความเร็วสูง ซัพพลายเออร์ที่รายงานเฉพาะค่าฮেজเฉลี่ย โดยไม่เปิดเผยจำนวนเจลต่อตารางเมตรที่กำลังขยาย 5× ย่อมให้ข้อมูลที่ไม่ครบถ้วน ความสม่ำเสมอของความใสอย่างแท้จริงต้องอาศัยการควบคุมการกำจัดสารตกค้างจากตัวเร่งปฏิกิริยาและประวัติความร้อนหลังการพอลิเมอไรเซชันอย่างเข้มงวด ซึ่งทั้งสองปัจจัยส่งผลต่อการกระจายขนาดของผลึกย่อยและความโปร่งใสของเฟสอสัณฐาน
อุณหภูมิเริ่มการซีล (SIT): ตัวขับเคลื่อนความเร็วสายการผลิต
SIT กำหนดอุณหภูมิต่ำสุดที่รอยซีลใช้งานได้ก่อตัวขึ้นภายใต้ระยะเวลาสัมผัสและแรงกดที่กำหนด แม้ว่าซัพพลายเออร์หลายรายจะระบุค่า SIT ที่วัดด้วยเครื่องซีลความร้อนในห้องปฏิบัติการโดยใช้ระยะเวลาสัมผัส 0.2 วินาที แต่เครื่อง VFFS ในการใช้งานจริงทำงานที่ระยะเวลาสัมผัสระหว่าง 0.08–0.15 วินาที ซึ่งน้อยกว่าครึ่งหนึ่งของเงื่อนไขในห้องปฏิบัติการ ที่ความเร็วเหล่านี้ เรซินที่มีค่า SIT 105°C ในห้องปฏิบัติการอาจต้องใช้อุณหภูมิ 118°C บนสายการผลิตเพื่อให้ได้ความแข็งแรงแรงลอกขั้นต่ำ 1.2 N/15 mm ความแตกต่างนี้เกิดจากการเคลื่อนที่ของสายโซ่พอลิเมอร์ที่ไม่เพียงพอในช่วงสัมผัสที่สั้นมาก เรซินที่ออกแบบด้วยความหนาแน่นของการแตกกิ่งสายโซ่สั้น (SCB) ที่ควบคุมได้ ให้การแปลงค่า SIT ที่คาดการณ์ได้มากกว่า เนื่องจาก SCB ควบคุมความหนืดของเนื้อหลอมใกล้จุดหลอมเหลวของผลึก การแตกกิ่งน้อยเกินไปจะทำให้ SIT สูงขึ้น ส่วนการแตกกิ่งมากเกินไปจะลดความแข็งแรงยึดเหนี่ยวภายใน สมดุลที่เหมาะสมช่วยให้เกิดรอยซีลได้เหนือจุดเริ่มต้นของการรบกวนผลึกย่อยเพียงเล็กน้อย ซึ่งโดยทั่วไปสูงกว่าจุดหลอมเหลวสูงสุดที่วัดด้วย DSC 5–8°C ไม่ใช่ต่ำกว่านั้น
ประสิทธิภาพการยึดติดขณะร้อน: ไม่ใช่แค่ความแข็งแรง แต่เป็นการยึดเหนี่ยวที่ขึ้นอยู่กับเวลา
การยึดติดขณะร้อนคือแรงที่ต้องใช้ในการแยกชั้นฟิล์มสองชั้นที่เพิ่งซีลออกจากกัน ขณะที่ยังมีอุณหภูมิสูงกว่าอุณหภูมิแข็งตัวของฟิล์ม แต่ตัวเลขความแข็งแรงเพียงอย่างเดียวอาจทำให้เข้าใจผิด สิ่งสำคัญคือ *รูปทรง* ของเส้นโค้งการยึดติดขณะร้อนเทียบกับอุณหภูมิ เรซินที่มีค่าการยึดติดขณะร้อนสูงสุดที่ 110°C แต่ลดลงอย่างรวดเร็วเหนือ 115°C จะล้มเหลวเมื่อเกิดอุณหภูมิพุ่งสูงชั่วขณะจากความผันผวนของสภาพแวดล้อมหรือความใกล้กับฮีตเตอร์ในขั้นตอนถัดไป ในทางกลับกัน เรซินที่มีค่าสูงสุดที่ 102°C และมีช่วงราบกว้างถึง 120°C จะให้ช่วงการทำงานที่กว้างกว่า พฤติกรรมนี้มีความสัมพันธ์อย่างมากกับปริมาณการแตกกิ่งสายโซ่ยาว (LCB) LCB เพิ่มความยืดหยุ่นของเนื้อหลอม ชะลอการลื่นไถลของสายโซ่ในระยะแรกของการเย็นตัว จึงขยายช่วงอุณหภูมิที่การพันเกี่ยวกันระหว่างผิวสัมผัสยังคงมีประสิทธิภาพ อย่างไรก็ตาม LCB ที่มากเกินไปเพิ่มความเสี่ยงของการแตกตัวของเนื้อหลอมระหว่างการอัดรีดที่มีผลผลิตสูง ดังนั้นซัพพลายเออร์จึงต้องปรับ LCB อย่างแม่นยำให้เหมาะกับรูปทรงของดายและเป้าหมายอัตราการผลิต
ที่สำคัญ การยึดติดขณะร้อนไม่ได้เป็นอิสระจากความหนาของฟิล์ม ที่ 40 µm เรซิน LDPE ส่วนใหญ่แสดงการยึดติดขณะร้อนที่ใช้งานได้ระหว่าง 95–118°C ที่ 25 µm ซึ่งพบได้มากขึ้นจากการลดน้ำหนักบรรจุภัณฑ์ เรซินชนิดเดียวกันอาจสูญเสียการยึดติดขณะร้อนที่วัดได้เหนือ 107°C เนื่องจากการเย็นตัวด้วยการนำความร้อนที่เร็วขึ้นและปริมาตรเนื้อหลอมที่รอยต่อซึ่งลดลง ซึ่งหมายความว่าข้อกำหนด SIT และการยึดติดขณะร้อนต้องได้รับการตรวจสอบที่ความหนาเป้าหมาย ไม่ใช่คาดการณ์จากข้อมูลฟิล์มที่หนากว่า
ปฏิสัมพันธ์ที่ขับเคลื่อนต้นทุนในสถานการณ์จริง
ผลกระทบด้านต้นทุนเกิดขึ้นในจุดที่พารามิเตอร์มาบรรจบกัน พิจารณาสายการบรรจุที่ทำงานที่ 220 ถุง/นาที โดยใช้ฟิล์ม 35 µm หากระบุ SIT ผิดไป +3°C ผู้ปฏิบัติงานจะชดเชยด้วยการเพิ่มอุณหภูมิของปากซีล ส่งผลให้การใช้พลังงานเพิ่มขึ้น ~7% และเร่งการสึกหรอของปากซีล ในขณะเดียวกัน หากการยึดติดขณะร้อนลดลงอย่างรวดเร็วเหนือ 112°C อุณหภูมิที่สูงขึ้นดังกล่าวจะทำให้รอยซีลอ่อนตัวก่อนเวลาอันควรก่อนที่พัดลมระบายความร้อนจะทำให้ฟิล์มมีเสถียรภาพ ส่งผลให้อัตราของเสียเพิ่มจาก 0.8% เป็น 2.3% การเพิ่มขึ้น 1.5% นี้เทียบเท่ากับฟิล์มที่สูญเปล่า 4.2 ตันต่อปีสำหรับสายการผลิตเพียงหนึ่งสาย ขณะเดียวกัน ปัญหาความใสที่บังคับให้ต้องมีการตรวจสอบเพิ่มเติมยังเพิ่มต้นทุนแรงงานและทำให้กำหนดการจัดส่งล่าช้า ซึ่งบั่นทอนข้อได้เปรียบด้านต้นทุนที่ต้องการจากการเลือกซัพพลายเออร์
ในบริบทของการผลิตสารเคมี ซึ่งฟิล์ม LDPE อาจใช้บรรจุผลิตภัณฑ์ เช่นกรดเฮกซะฟลูออโรซิลิซิก CAS#16961-83-4 จะมีข้อจำกัดเพิ่มเติม ของเหลวที่มีฤทธิ์กัดกร่อนสูงนี้ต้องการความสมบูรณ์ของชั้นกั้นแม้ภายใต้ความล้าจากการงอเพียงเล็กน้อย ในกรณีนี้ การคงอยู่ของการยึดติดขณะร้อนหลังสัมผัสไอกรดปริมาณเล็กน้อยจึงมีความสำคัญ เรซินที่มีการเติมโคมอโนเมอร์มีขั้ว (เช่น vinyl acetate) ช่วยเพิ่มการยึดเกาะกับชั้นเคลือบโลหะ แต่อาจลดคุณสมบัติไม่ชอบน้ำ ซึ่งอาจส่งผลต่อการกั้นความชื้นหากใช้ในลามิเนตหลายชั้นสำหรับการใช้งานดังกล่าว
การตรวจสอบยืนยันที่มากกว่าใบรับรอง
ขอเส้นโค้งการยึดติดขณะร้อนเฉพาะแต่ละแบตช์จากซัพพลายเออร์ ไม่ใช่เพียงค่าสูงสุด และยืนยันว่าการทดสอบใช้ความหนาฟิล์มระดับการผลิตจริงและแรงกดซีลจริง กำหนดให้มีการตรวจสอบ SIT บนอุปกรณ์ที่จำลองระยะเวลาสัมผัสของคุณ ไม่ใช่ข้อมูลห้องปฏิบัติการทั่วไป สำหรับความใส ให้ขอจำนวนเจลต่อ 100 cm² ที่กำลังขยาย 5× และ 10× พร้อมผลการวัดค่าฮेजและความเงา (60°) สิ่งสำคัญที่สุดคือ ให้ยืนยันทดลองเดินสายการผลิตแบบเปรียบเทียบโดยใช้อุปกรณ์จริง ผลิตภัณฑ์ที่บรรจุจริง และโปรไฟล์ความเร็วจริงของคุณ ไม่ใช่เพียงการประเมินในระดับห้องปฏิบัติการ ความสม่ำเสมอระหว่างแบตช์มีความสำคัญมากกว่าประสิทธิภาพสูงสุดในการทดสอบครั้งเดียว เรซินที่ให้ความใส 92% ของค่าสูงสุดตามทฤษฎี และเสถียรภาพการยึดติดขณะร้อน 96% ของค่าที่เหมาะสมตลอดการจัดส่งต่อเนื่อง 12 ครั้ง จะลดต้นทุนรวมตลอดอายุการใช้งานได้อย่างน่าเชื่อถือมากกว่าเรซินที่ทำได้ 99% ในการทดสอบแบบแยกเดี่ยว แต่มีค่า SIT แปรผัน ±5°C ระหว่างล็อต
ท้ายที่สุด การเลือกซัพพลายเออร์ LDPE ขึ้นอยู่กับความเข้าใจว่าโครงสร้างโมเลกุลแสดงออกเป็นพฤติกรรมของเครื่องจักรอย่างไร ไม่ใช่เพียงในตัวชี้วัดมาตรฐาน พันธมิตรที่เหมาะสมไม่ได้ให้เพียงเรซินเท่านั้น แต่ยังให้ข้อมูลที่เกี่ยวข้องกับกระบวนการ ซึ่งปรับเทียบให้เข้ากับฮาร์ดแวร์ ความเร็ว และข้อกำหนดทางกายภาพของผลิตภัณฑ์ของคุณ
รายการที่เกี่ยวข้อง
 ปัจจัยที่ส่งผลต่อราคา Butylated Hydroxytoluene: อุปทาน ความบริสุทธิ์ และปัจจัยเสี่ยงในการจัดซื้อ21-10-2026แนวโน้มราคา Butylated Hydroxytoluene ขึ้นอยู่กับความมั่นคงของอุปทาน ความบริสุทธิ์ โลจิสติกส์ และความเสี่ยงในการจัดซื้อ เรียนรู้วิธีเปรียบเทียบใบเสนอราคาอย่างรอบคอบและลดต้นทุนการจัดหา
 แนวโน้มราคาทริโซเดียมฟอสเฟต: ความผันผวนของต้นทุนวัตถุดิบและพลังงาน20-10-2026สำรวจแนวโน้มราคาทริโซเดียมฟอสเฟต ตั้งแต่ต้นทุนฟอสเฟตและโซดาแอชไปจนถึงความผันผวนของราคาพลังงาน เรียนรู้วิธีเปรียบเทียบใบเสนอราคา จัดการความเสี่ยงด้านการจัดหา และตัดสินใจจัดซื้อได้อย่างรอบคอบยิ่งขึ้น
 การจัดส่งอะซีโตไนไตรล์ไปยังเวียดนามดำเนินการเรียบร้อยแล้ว ประโยชน์จาก RCEP ช่วยส่งเสริมการค้าเคมีภัณฑ์ชนิดละเอียดกับอาเซียน16-09-2026สินค้าครั้งนี้เป็นอะซีโตไนไตรล์เกรดอุตสาหกรรมจากบริษัทของเรา ซึ่งได้รับการบรรจุและจัดส่งเมื่อไม่นานมานี้ หลังจากดำเนินการบรรจุวัตถุอันตรายตามมาตรฐานและยึดตรึงตู้คอนเทนเนอร์เรียบร้อยแล้ว
 คำสั่งซื้อไวนิลอะซีเตต 4 ตู้คอนเทนเนอร์ของลูกค้าชาวไนจีเรียบรรทุกสินค้าและจัดส่งไปยังแอฟริกาตะวันตกเรียบร้อยแล้ว16-09-2026เราเพิ่งดำเนินการบรรทุกสินค้าไวนิลอะซีเตตตามคำสั่งซื้อของลูกค้าชาวไนจีเรียเสร็จสิ้น โดยสินค้าจำนวน 4 ตู้คอนเทนเนอร์ได้รับการบรรจุเรียบร้อยและพร้อมจัดส่งไปยังไนจีเรีย




การให้คำปรึกษาด้านคำถาม
ส่งคำขอสอบถามของคุณถึงเราวันนี้

Luxi Chemical เป็นซัพพลายเออร์ผลิตภัณฑ์เคมีระดับมืออาชีพ มีสต็อกเพียงพอของเคมีทุกประเภทและมีคุณภาพยอดเยี่ยม, ยินดีต้อนรับการสอบถามเพื่อสั่งซื้อของคุณ.

