


ข้อบกพร่องของเม็ด PVC ในการขึ้นรูป: สาเหตุทั่วไปและแนวทางแก้ไขที่ใช้งานได้จริง
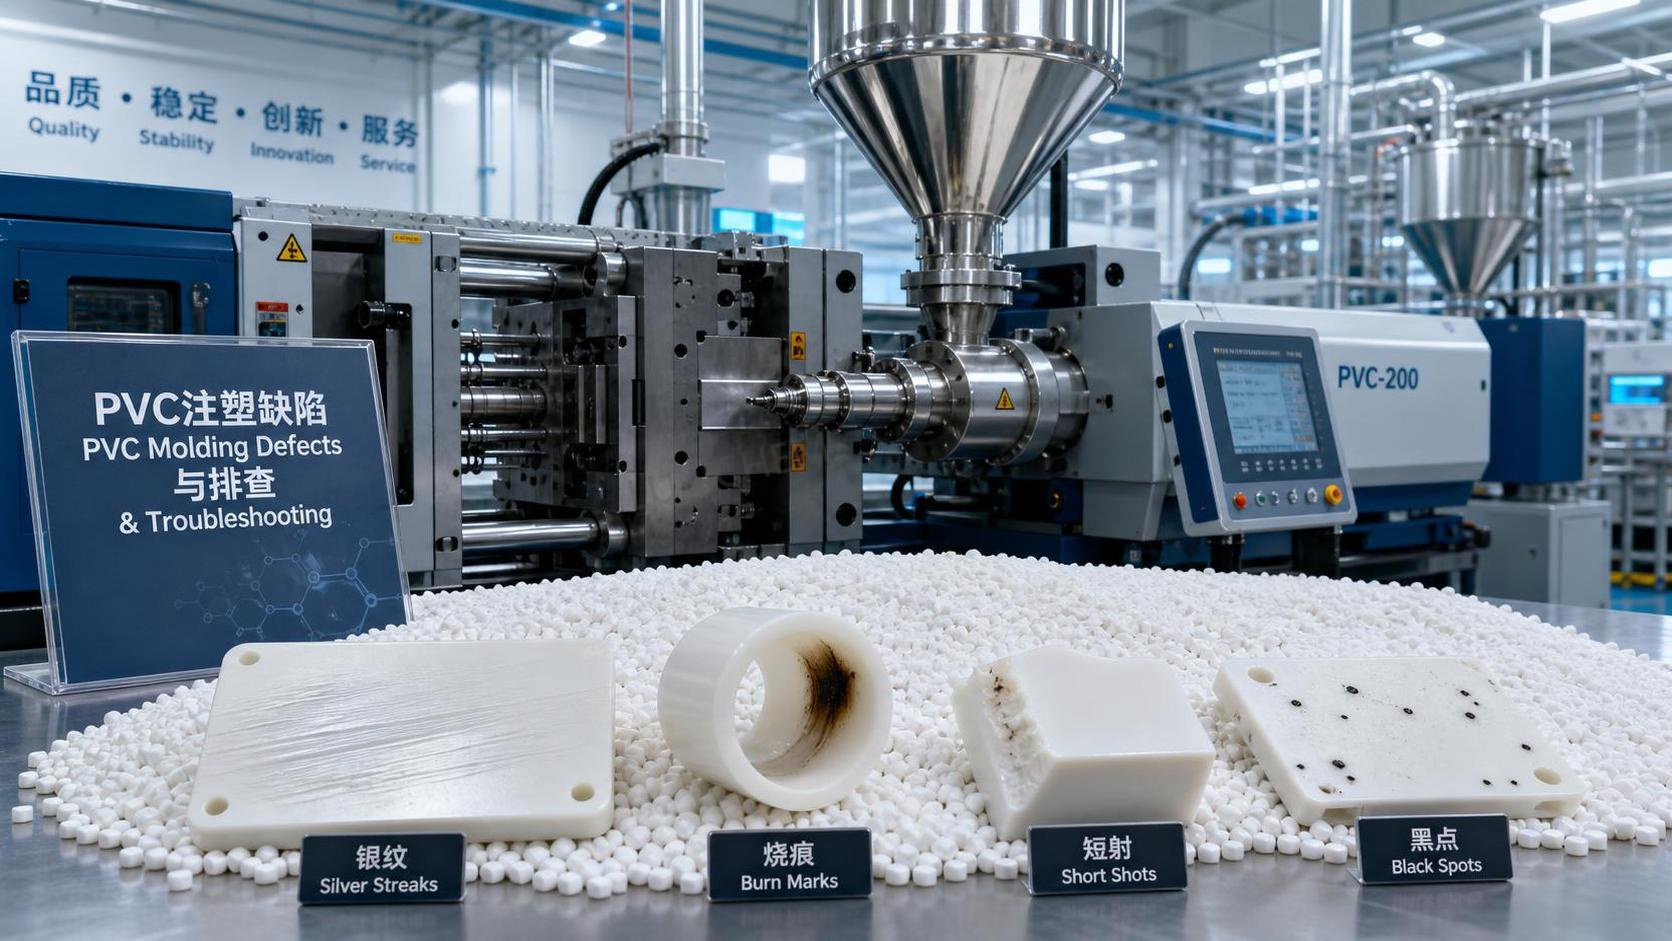
เริ่มจากรูปแบบข้อบกพร่องบนชิ้นงานขึ้นรูป จากนั้นวิเคราะห์ย้อนกลับไปที่สภาพของวัสดุ ประวัติอุณหภูมิ พฤติกรรมแรงดัน ความสมดุลของการหล่อเย็น และเวลาที่เม็ดวัสดุอยู่ในกระบอกสกรู สำหรับเม็ด PVC ข้อบกพร่องที่มองเห็นได้มักเกิดจากความไม่สอดคล้องเพียงเล็กน้อยระหว่างพฤติกรรมของสูตรผสมกับการตั้งค่าเครื่องจักร มากกว่าจะเกิดจากจุดขัดข้องเพียงจุดเดียว หากพื้นผิว ขนาด และความรู้สึกด้านความแข็งแรงเชิงกลเปลี่ยนแปลงพร้อมกัน ปัญหาอาจอยู่ในขั้นตอนต้นน้ำ เช่น การทำให้แห้ง ความสม่ำเสมอของการผสม การปนเปื้อน หรือความแปรปรวนระหว่างล็อต หากเปลี่ยนแปลงเพียงคุณลักษณะเดียว เช่น ความมันวาว รอยฝ้าบริเวณเกต รอยยุบ หรือรอยไหม้ สาเหตุมักอยู่เฉพาะจุดมากกว่า
PVC ไม่ยอมรับความคลาดเคลื่อนได้ดีเท่าเทอร์โมพลาสติกทั่วไปหลายชนิด เนื่องจากเสถียรภาพทางความร้อน สมดุลของสารหล่อลื่น และความไวต่อแรงเฉือนส่งผลโดยตรงต่อสภาพของพลาสติกหลอม ในการแก้ไขปัญหาเชิงปฏิบัติ การสันนิษฐานว่าข้อบกพร่องเกิดจากความเสียหายของแม่พิมพ์เพียงอย่างเดียว หรือเกิดจากคุณภาพวัตถุดิบเพียงอย่างเดียว มักทำให้การแก้ปัญหาล่าช้า ผลลัพธ์ที่คงที่ขึ้นอยู่กับปฏิสัมพันธ์ระหว่างเรซิน สารเติมแต่ง สภาพเครื่องจักร การออกแบบดายหรือแม่พิมพ์ และการจัดการเม็ด PVC ก่อนเข้าสู่กระบอก
ริ้วบนพื้นผิว การเปลี่ยนสี และรอยคล้ายการไหม้
เมื่อเกิดริ้วสีเข้ม สีเหลือง เส้นสีน้ำตาล หรือรอยไหม้เฉพาะจุด ควรสงสัยการเสื่อมสภาพทางความร้อนเป็นอันดับแรก PVC อาจเสื่อมสภาพได้หากอุณหภูมิของพลาสติกหลอมสูงเกินไป หากใช้เวลาอยู่ในระบบนานเกินไป หรือหากมีบริเวณที่วัสดุค้างอยู่ในกระบอก หัวฉีด ฮอตรันเนอร์ หรือมุมอับของเส้นทางการไหล เครื่องจักรที่เคยผลิตพอลิเมอร์ชนิดอื่นมาก่อนอาจมีคราบวัสดุเสื่อมสภาพตกค้าง ซึ่งหลุดออกระหว่างการผลิตได้เช่นกัน
ควรตรวจสอบโปรไฟล์อุณหภูมิทั้งหมด ไม่ใช่พิจารณาเพียงการตั้งค่าอุณหภูมิกระบอกจุดเดียว อุณหภูมิกระบอกที่อยู่ในระดับปานกลางยังอาจทำให้ความร้อนของพลาสติกหลอมสูงเกินไปได้ หากความเร็วสกรูสูง แรงดันย้อนกลับมากเกินไป หรือสกรูและกระบอกสึกหรอจนทำให้เกิดแรงเฉือนที่ไม่สม่ำเสมอ ในบางกรณี ช่องระบายอากาศอุดตัน วาล์วกันไหลย้อนเหนียวติด หรือหัวฉีดอุดตันบางส่วน อาจเพิ่มความร้อนเฉพาะจุดและทำให้เกิดรอยไหม้ซ้ำ ๆ หากข้อบกพร่องเกิดขึ้นตามช่วงรอบการฉีดอย่างสม่ำเสมอ อาจเป็นเพราะวัสดุเสื่อมสภาพที่ติดค้างอยู่ถูกดันออกจากจุดอับ
การแก้ไขควรเริ่มจากการไล่วัสดุออกอย่างควบคุมได้และตรวจสอบบริเวณที่มีแนวโน้มว่าวัสดุจะค้างอยู่ หากกระบวนการรองรับ ให้ลดอุณหภูมิกระบอกด้านท้ายและตรงกลางลงเล็กน้อย ลดความเร็วสกรู และลดเวลาที่วัสดุอยู่ในกระบอกด้วยการปรับขนาดช็อตให้สอดคล้องกับความจุกระบอกมากขึ้น หลีกเลี่ยงการทิ้งเม็ด PVC ที่ได้รับความร้อนไว้ในกระบอกระหว่างการหยุดเครื่องเป็นเวลานาน หากจำเป็นต้องหยุดสายการผลิต ขั้นตอนการหยุดเครื่องพร้อมลดอุณหภูมิมักปลอดภัยกว่าการคงวัสดุไว้ที่อุณหภูมิการขึ้นรูป รอยไหม้ใกล้ปลายการเติมยังอาจชี้ถึงอากาศที่ติดค้างในโพรงแม่พิมพ์ ดังนั้นควรตรวจสอบความลึกและความสะอาดของช่องระบายอากาศ รวมถึงความเร็วการเติมในช่วงสุดท้าย ก่อนกล่าวโทษวัตถุดิบเพียงอย่างเดียว
ริ้วสีเงินและการเกิดเส้นริ้ว
เส้นริ้วบนชิ้นส่วน PVC มักมีลักษณะเป็นเส้นสีเงินละเอียดแผ่ออกจากเกตหรือตามทิศทางการไหล ความชื้นเป็นสาเหตุหนึ่งที่เป็นไปได้ แต่ไม่ควรถือว่าเป็นคำอธิบายเพียงประการเดียวสำหรับเม็ด PVC สารระเหยบนพื้นผิวจากสารเติมแต่ง การปนเปื้อนจากพอลิเมอร์ที่เข้ากันไม่ได้ ของเหลวทำความสะอาดที่ตกค้างในเส้นทางฮอปเปอร์ และก๊าซจากการสลายตัวของ PVC ที่ร้อนเกินไป ล้วนทำให้เกิดลักษณะคล้ายกันได้
หากริ้วเริ่มเกิดขึ้นหลังจากเปลี่ยนมาใช้ล็อตใหม่ ให้เปรียบเทียบความหนาแน่นรวม การกระจายขนาดเม็ด และพฤติกรรมการป้อนบริเวณคอทางเข้า การป้อนที่ไม่สม่ำเสมออาจทำให้การทำให้เป็นพลาสติกไม่เสถียรและเกิดการปล่อยก๊าซเป็นระยะ วัสดุที่เก็บไว้ในสภาพชื้นอาจมีความชื้นบนพื้นผิว โดยเฉพาะเมื่อเปิดถุงแล้วใช้งานไม่หมดเป็นเวลานาน อากาศลำเลียงที่ควบคุมได้ไม่ดีอาจนำความชื้นหรือฝุ่นกลับเข้าสู่ระบบ การสะสมของผงละเอียดรอบคอทางเข้าบางครั้งบ่งชี้ถึงการเสียดสีระหว่างการจัดการ ซึ่งอาจส่งผลต่อความสม่ำเสมอในการหลอม
แนวทางแก้ไขที่ทำได้จริง ได้แก่ การทำความสะอาดฮอปเปอร์ คอทางเข้า และท่อลำเลียง แยกรีกรายด์ออกชั่วคราว และยืนยันว่าไม่มีเรซินแปลกปลอมเข้าสู่กระแสการป้อน หากสงสัยความชื้น ให้ใช้เงื่อนไขการทำให้แห้งที่เหมาะสมกับสารประกอบ PVC จริงเท่านั้น การให้ความร้อนสูงเกินไประหว่างการทำให้แห้งอาจเป็นอันตรายพอ ๆ กับการทำให้แห้งไม่เพียงพอ การลดอุณหภูมิพลาสติกหลอมลงเล็กน้อยและลดแรงเฉือนที่รุนแรงมักช่วยลดริ้วที่เกี่ยวข้องกับก๊าซได้ หากข้อบกพร่องกระจุกตัวอยู่ใกล้เกต อาจเป็นเพราะเกตมีขนาดเล็กเกินไปหรือมีข้อจำกัดมากเกินไปจนทำให้เกิดความร้อนเฉพาะจุดระหว่างการฉีด
ช็อตสั้นและการเติมไม่เต็ม
เมื่อโพรงแม่พิมพ์เติมไม่เต็ม ปฏิกิริยาที่เห็นได้ชัดมักเป็นการเพิ่มแรงดันฉีด ซึ่งอาจใช้ได้เพียงไม่กี่รอบ แต่ก็อาจบดบังปัญหาที่แท้จริง การเติมไม่เต็มของเม็ด PVC อาจเกิดจากอุณหภูมิพลาสติกหลอมต่ำ การแข็งตัวก่อนเวลาในบริเวณผนังบาง การระบายอากาศไม่ดี ปริมาตรช็อตจริงต่ำ ความหนืดสูงเกินไปจากการเปลี่ยนแปลงของสูตรผสม หรือเส้นทางการไหลแคบลงเนื่องจากมีคราบสะสม
ข้อสังเกตที่เป็นประโยชน์คือช็อตสั้นหยุดที่ตำแหน่งเดิมทุกครั้งหรือไม่ หากใช่ ให้ตรวจสอบความสม่ำเสมอของอุณหภูมิแม่พิมพ์ ความหนาผนังเฉพาะจุด การระบายอากาศ และการอุดตันในเส้นทางการไหลนั้น หากตำแหน่งที่หยุดเปลี่ยนไปในแต่ละรอบ ปัญหามีแนวโน้มมาจากการป้อนที่ไม่เสถียร ความไม่สม่ำเสมอของคุชชั่น การลื่นไถลในชุดฉีด หรือความแปรปรวนของความเป็นเนื้อเดียวกันของพลาสติกหลอม ปลายสกรูหรือวาล์วกันไหลย้อนที่สึกหรออาจทำให้ปริมาตรช็อตแตกต่างกันระหว่างชิ้นงาน จนดูเหมือนเป็นข้อบกพร่องของวัสดุ
- เพิ่มอุณหภูมิพลาสติกหลอมทีละน้อย เฉพาะเมื่อยังมีระยะห่างเพียงพอก่อนถึงความเสี่ยงต่อการเสื่อมสภาพ
- ทบทวนช่วงความเร็วการฉีด การเติมช่วงเริ่มต้นที่ช้าเกินไปอาจทำให้ผิวแข็งตัวก่อนเวลา ขณะที่โปรไฟล์ที่เร็วเกินไปอาจกักอากาศและทำให้ปลายการเติมไม่แข็งแรง
- วัดความเสถียรของคุชชั่นจริงตลอดหลายรอบ แทนการเชื่อค่าที่แสดงเพียงครั้งเดียว
- ตรวจสอบไส้กรอง หัวฉีด และเกตว่ามีการอุดตันบางส่วนหรือไม่ โดยเฉพาะหลังเปลี่ยนสีหรือเริ่มเดินเครื่องใหม่
หากเครื่องจักรหยุดทำงานโดยมีวัสดุที่ได้รับความร้อนอยู่ภายใน เศษวัสดุเสื่อมสภาพอาจเคลื่อนตัวและจำกัดการไหลได้เช่นกัน ในกรณีนี้ การทำความสะอาดเส้นทางการไหลอาจแก้ปัญหาได้ดีกว่าการเพิ่มแรงดันอีกครั้ง
ครีบที่เกิดขึ้นโดยไม่มีการเปลี่ยนแปลงแม่พิมพ์อย่างชัดเจน
ครีบไม่ได้หมายความเสมอไปว่าแรงปิดแม่พิมพ์ต่ำเกินไป สำหรับ PVC ครีบอาจเกิดขึ้นเมื่อความหนืดของพลาสติกหลอมลดลงเนื่องจากอุณหภูมิสูงขึ้น สมดุลสารหล่อลื่นเปลี่ยนแปลง หรือวัสดุอยู่ในกระบอกนานจนรีโอโลยีเปลี่ยนไป แนวแบ่งแม่พิมพ์ที่เคยใช้งานได้ดีอาจเริ่มเกิดครีบหลังจากการขยายตัวทางความร้อนทำให้แนวศูนย์เปลี่ยน หรือหลังจากบริเวณช่องระบายอากาศเสียหายและเริ่มทำหน้าที่เป็นเส้นทางรั่วไหล
ให้พิจารณาตำแหน่งที่เกิดครีบ ครีบตามแนวแบ่งรอบขอบทั้งหมดบ่งชี้ถึงปัญหาแรงปิดหรือความขนาน ครีบใกล้อินเสิร์ต หมุดกระทุ้ง หรือจุดปิดเฉพาะที่ ชี้ถึงการสึกหรอ เศษสิ่งสกปรกที่ติดค้าง หรือแรงดันเฉพาะจุดที่พุ่งสูง หากครีบรุนแรงขึ้นหลังจากเพิ่มอุณหภูมิกระบอกเพื่อแก้ปัญหาช็อตสั้น การปรับดังกล่าวอาจมากเกินไปและทำให้พลาสติกหลอมมีความหนืดต่ำลง จนไหลหนีออกได้ง่ายขึ้น
การแก้ไขควรรวมถึงการตรวจสอบสภาพชุดปิดแม่พิมพ์ ความสมดุลของไทบาร์หากเกี่ยวข้อง การวางตัวของแม่พิมพ์ และการปนเปื้อนบนพื้นผิวจุดปิด จากนั้นเปรียบเทียบความต้องการแรงดันสูงสุดในโพรงแม่พิมพ์กับความเร็วการเติมและโปรไฟล์การอัดย้ำ บางครั้งการลดจุดเปลี่ยนหรือแรงดันย้ำลงเล็กน้อยช่วยให้ขอบมีเสถียรภาพโดยไม่ทำให้เกิดการเติมไม่เต็ม หากเครื่องจักรมีการแปรรูปส่วนผสมเสริมที่ดูดความชื้นได้ในส่วนอื่นของสายการผลิต ต้องแยกวัสดุดังกล่าวอย่างสมบูรณ์ การปนเปื้อนข้ามอาจเปลี่ยนพฤติกรรมของพลาสติกหลอมจนดูเหมือนเครื่องมือสึกหรอ
รอยยุบ โพรง และส่วนที่นิ่ม
รอยยุบมักเกี่ยวข้องกับส่วนที่มีความหนาซึ่งเย็นตัวช้าและหดตัวหลังจากผิวด้านนอกแข็งตัวแล้ว ในการขึ้นรูป PVC แข็ง รอยยุบอาจเกิดได้ง่ายขึ้นเมื่ออัตราส่วนซี่เสริมต่อผนังมากเกินไป แรงดันอัดย้ำถูกตัดเร็วเกินไป หรือการหล่อเย็นแม่พิมพ์ไม่สม่ำเสมอ โพรงภายในอาจเกิดขึ้นเมื่อพื้นผิวแข็งตัวก่อนที่แกนกลางจะได้รับการอัดอย่างเพียงพอ ในบางชิ้นงาน สัญญาณแรกอาจไม่ใช่รอยบุ๋มที่มองเห็นได้ แต่เป็นความรู้สึกนิ่มผิดปกติบริเวณบอสหรือส่วนเสริมแรง
ก่อนปรับแรงดัน ให้ตรวจสอบว่าเกตยังเปิดอยู่นานพอสำหรับการอัดย้ำอย่างมีประสิทธิภาพหรือไม่ หากเกตปิดเร็วเกินไป การเพิ่มเวลาย้ำจะไม่ช่วย อุณหภูมิแม่พิมพ์ที่ต่ำเกินไปอาจทำให้เกตแข็งตัวเร็ว ขณะที่อุณหภูมิพลาสติกหลอมต่ำเกินไปอาจจำกัดการไหลเข้าสู่ส่วนที่หนา ในทางกลับกัน อุณหภูมิพลาสติกหลอมที่สูงเกินไปอาจเพิ่มการหดตัวโดยรวมและทำให้ช่วงเวลาการอัดย้ำเสียสมดุล
เมื่อไม่สามารถออกแบบใหม่ได้ การทำให้กระบวนการมีเสถียรภาพมักหมายถึงการปรับสมดุลอุณหภูมิพลาสติกหลอม อุณหภูมิแม่พิมพ์ แรงดันย้ำ และเวลาย้ำรอบจุดที่เกตแข็งตัวจริง การอุดตันของช่องน้ำ คราบตะกรันภายในท่อหล่อเย็น หรือการสัมผัสทางความร้อนที่ไม่ดีของอินเสิร์ตแม่พิมพ์บางจุด อาจทำให้เกิดรอยยุบเฉพาะที่ ซึ่งมักถูกเข้าใจผิดว่าเกิดจากเม็ด PVC ล็อตใหม่ การบำรุงรักษาวงจรหล่อเย็นมักมีประสิทธิภาพมากกว่าการเปลี่ยนแผ่นตั้งค่าวัตถุดิบซ้ำ ๆ
การโก่งตัว การบิด และการเปลี่ยนแปลงขนาด
การโก่งตัวมักเกิดจากการเย็นตัวไม่สม่ำเสมอ ความเค้นจากการจัดเรียงตัว หรือการหดตัวที่แตกต่างกันระหว่างส่วนที่มีความหนาต่างกัน ชิ้นส่วน PVC ที่มีช่วงแบนยาว ซี่เสริมไม่สมมาตร หรือการเปลี่ยนความหนาผนังแบบผสม มีความไวต่อปัญหาเป็นพิเศษ หากด้านหนึ่งของแม่พิมพ์ร้อนกว่าเนื่องจากการหล่อเย็นอุดตันหรือการสัมผัสไม่ดี ชิ้นงานอาจออกจากแม่พิมพ์โดยดูปกติ แต่เกิดการบิดตัวภายหลังระหว่างการหล่อเย็นหลังการขึ้นรูป
การเปลี่ยนแปลงขนาดระหว่างกะอาจเกิดจากสภาพแวดล้อมรอบแม่พิมพ์ที่ไม่เสถียร การควบคุมอุณหภูมิแม่พิมพ์ไม่สม่ำเสมอ หรือรอบการทำงานของเครื่องจักรที่เปลี่ยนแปลงครั้งละไม่กี่วินาที ในงานบริการ ปัจจัยที่มักประเมินผิดคือการมุ่งเน้นเฉพาะขนาดสุดท้ายโดยไม่ตรวจสอบอุณหภูมิขณะกระทุ้งชิ้นงาน ชิ้นงานที่วัดเร็วเกินไปหลังการกระทุ้งอาจดูเหมือนมีความไม่สม่ำเสมอ ทั้งที่ปัญหาจริงคือการรักษาเสถียรภาพทางความร้อนไม่เพียงพอก่อนการตรวจสอบ
การปรับที่อาจช่วยได้ ได้แก่ ลดการจัดเรียงตัวด้วยการควบคุมความเร็วการเติมในส่วนผนังบาง ปรับปรุงความสมมาตรของการหล่อเย็น และตรวจสอบว่าการอัดย้ำก่อให้เกิดความเค้นด้านเดียวหรือไม่ หากแม่พิมพ์ใช้อินเสิร์ตที่มีค่าการนำความร้อนแตกต่างกันมาก รูปทรงเฉพาะจุดอาจต้องใช้การควบคุมอุณหภูมิแยกกัน แทนการใช้การตั้งค่าวงจรเดียว การเปลี่ยนสารประกอบที่มีการตอบสนองต่อสารหล่อลื่นแตกต่างกันยังอาจเปลี่ยนพฤติกรรมการถอดชิ้นงานและรูปแบบการหดตัวหลังการขึ้นรูป
ในโรงงานบางแห่ง สารดูดความชื้นหรือสารเคมีช่วยทำให้แห้งที่จัดเก็บอยู่ใกล้เคียง รวมถึงวัสดุอย่างPhosphorus pentoxide CAS#1314-56-3 อาจถูกจัดการในพื้นที่คลังสินค้าเดียวกับสารเติมแต่งพอลิเมอร์ แม้ไม่ได้ใช้งานโดยตรงในการขึ้นรูป PVC แต่การแยกเก็บสารที่ทำปฏิกิริยากับความชื้นอย่างรุนแรงหรือวัสดุที่ก่อให้เกิดฝุ่นได้ไม่ดี อาจทำให้การดูแลความสะอาดและการควบคุมการปนเปื้อนบริเวณจัดเตรียมวัตถุดิบมีความซับซ้อนขึ้น
ความเปราะ การแตกร้าว และความรู้สึกด้านแรงกระแทกที่ไม่ดี
หากชิ้นงานขึ้นรูปแตกหักง่ายเกินไปหรือเกิดรอยร้าวบริเวณขอบระหว่างการตัดแต่ง สาเหตุอาจมาจากการเสื่อมสภาพ ความเค้นภายในที่มากเกินไป การหลอมประสานไม่เพียงพอ การปนเปื้อน หรือช่วงการแปรรูปที่ไม่เหมาะสมกับสารประกอบ ชิ้นส่วน PVC ที่เปราะไม่ได้แสดงรอยไหม้ให้เห็นอย่างชัดเจนเสมอไป ชิ้นงานอาจดูสะอาดแต่สูญเสียความเหนียวเนื่องจากพลาสติกหลอมได้รับประวัติความร้อนที่ทำให้เกิดความเสียหาย
พื้นผิวแม่พิมพ์ที่เย็นอาจเพิ่มความเค้นตกค้าง โดยเฉพาะบริเวณมุมแหลมหรือรอบเกต การอัดย้ำมากเกินไปอาจทำให้การแตกร้าวรอบอินเสิร์ตและแนวเชื่อมรุนแรงขึ้น ควรตรวจสอบอัตราส่วนรีกรายด์ หากมีการใช้ ให้สอดคล้องกับค่าความทนของสารประกอบ เนื่องจากประวัติความร้อนซ้ำอาจเปลี่ยนสมรรถนะได้ การกระจายตัวของสารเติมแต่งที่ไม่สม่ำเสมออาจสร้างบริเวณอ่อนแอเฉพาะจุด ซึ่งดูคล้ายความเสียหายทางกลจากการจัดการ
แนวทางปฏิบัติคือเปรียบเทียบตำแหน่งและลักษณะของรอยแตก รอยแตกที่แนวเชื่อมบ่งชี้ถึงการหลอมประสานที่ไม่ดีหรืออากาศติดค้าง รอยแตกใกล้เกตบ่งชี้ถึงการจัดเรียงตัวหรือการอัดย้ำมากเกินไป การแตกเปราะแบบสุ่มทั่วทั้งชิ้นงานอาจบ่งชี้ถึงความเสียหายทางความร้อนในวงกว้างหรือการปนเปื้อน หากการเปลี่ยนแปลงกระบวนการเพียงเล็กน้อยทำให้ความรู้สึกด้านแรงกระแทกกลับมาดีขึ้น ปัญหาอาจเกี่ยวข้องกับกระบวนการผลิต หากไม่ดีขึ้น ตัวอย่างเก็บจากล็อตก่อนหน้าจะช่วยแยกผลกระทบจากเครื่องจักรออกจากการเปลี่ยนแปลงของวัตถุดิบได้
จุดดำ เจล และอนุภาคที่ไม่หลอม
จุดดำมักชี้ไปที่คราบวัสดุเสื่อมสภาพ แต่เจลและอนุภาคแข็งอาจเกิดจากการหลอมไม่เพียงพอ การผสมไม่ดี การปนเปื้อน หรือการจับกลุ่มของสารเติมแต่ง สำหรับเม็ด PVC อนุภาคที่ไม่หลอมอาจเกิดขึ้นเมื่ออุณหภูมิกระบอกไม่สม่ำเสมอ การออกแบบสกรูไม่เหมาะกับสูตรผสม หรืออัตราการผลิตสูงเกินกว่าที่จะทำให้การทำให้เป็นพลาสติกมีเสถียรภาพ การเพิ่มขึ้นอย่างฉับพลันหลังการบำรุงรักษาอาจหมายความว่าติดตั้งฮีตเตอร์ของกระบอกกลับไม่ถูกต้อง หรือค่าที่เทอร์โมคัปเปิลอ่านได้ไม่แม่นยำ
ควรตรวจสอบอุปกรณ์ถ่ายโอนวัสดุด้วย ฝุ่น เศษโลหะละเอียดจากชุดลำเลียงที่สึกหรอ เศษจากบรรจุภัณฑ์ และคราบจากสารประกอบก่อนหน้า ล้วนปรากฏเป็นข้อบกพร่องทางสายตาได้ หากจุดดำเกิดขึ้นเป็นหลักหลังเริ่มเดินเครื่อง วิธีการทำความสะอาดและไล่วัสดุออกน่าจะเป็นสาเหตุมากกว่าวัตถุดิบล็อตปัจจุบัน หากยังเกิดขึ้นตลอดการผลิต ให้ตรวจสอบสกรู วาล์วกันไหลย้อน เบ้ารองหัวฉีด และแมนิโฟลด์ฮอตรันเนอร์ว่ามีจุดอับหรือไม่
ผู้แปรรูปบางรายเก็บสารเคมีดูดน้ำที่มีฤทธิ์แรง เช่นPhosphorus pentoxide CAS#1314-56-3 ไว้ในคลังสารเคมีโดยรวม ความเกี่ยวข้องในที่นี้เป็นทางอ้อม กล่าวคือ การจัดเก็บอย่างเป็นระบบมีความสำคัญ ผงปฏิกิริยาสูงที่ละเอียดควรแยกออกจากวัตถุดิบพอลิเมอร์ ภาชนะเปิด และโต๊ะงานซ่อมบำรุงอย่างสมบูรณ์ เพื่อลดโอกาสที่อนุภาคแปลกปลอมจะเข้าสู่ระบบ
เมื่อข้อบกพร่องน่าจะไม่ได้อยู่ที่วัตถุดิบ
ปัญหาที่เกิดซ้ำหลายอย่างมักถูกกล่าวโทษว่าเป็นปัญหาคุณภาพเรซิน ทั้งที่สภาพเครื่องจักรเป็นปัจจัยหลัก แถบทำความร้อนกระบอกที่ทำงานผิดจังหวะ เทอร์โมคัปเปิลที่ค่าลอย การตอบสนองของระบบไฮดรอลิกไม่สม่ำเสมอ ช่องหล่อเย็นอุดตัน ปีกสกรูสึกหรอ และวาล์วกันไหลย้อนรั่ว ล้วนก่อให้เกิดอาการที่เลียนแบบเม็ด PVC ที่ไม่เสถียรได้ ข้อบกพร่องที่หายไปหลังย้ายแม่พิมพ์ไปยังเครื่องจักรอีกเครื่อง เป็นสัญญาณชัดเจนว่าควรตรวจสอบอุปกรณ์เดิมอย่างละเอียดมากขึ้น
การขนส่งและการจัดเก็บยังคงมีความสำคัญ ถุงฉีกขาด การสัมผัสความร้อนเป็นเวลานาน การจัดการล็อตปะปนกัน และการปนเปื้อนในฮอปเปอร์ อาจเปลี่ยนพฤติกรรมของวัสดุก่อนเริ่มการแปรรูป อย่างไรก็ตาม การเปลี่ยนวัสดุเร็วเกินไปอาจทำลายความสามารถในการตรวจสอบย้อนกลับ โดยทั่วไปควรแยกเปลี่ยนทีละตัวแปร ได้แก่ ใช้เครื่องจักรเดิมกับวัสดุที่เก็บไว้ ใช้วัสดุเดิมกับเครื่องจักรอีกเครื่อง จากนั้นจึงเปลี่ยนอุณหภูมิหรือความเร็วอย่างควบคุมได้ ลำดับดังกล่าวช่วยจำกัดสาเหตุโดยไม่สร้างความไม่แน่นอนใหม่
เมื่อชิ้นส่วน PVC ขึ้นรูปเริ่มมีปัญหาด้านรูปลักษณ์หรือขนาด วิธีที่รวดเร็วที่สุดมักเป็นการเปรียบเทียบอย่างเป็นระบบระหว่างการตั้งค่าปัจจุบัน พฤติกรรมจริงของเครื่องจักร และประวัติการจัดการวัสดุในช่วงที่ผ่านมา ข้อบกพร่องส่วนใหญ่สามารถลดลงได้เมื่อเชื่อมโยงปัญหาเข้ากับประวัติความร้อน การเกิดก๊าซ การจำกัดการไหล ความไม่สมดุลของการอัดย้ำ หรือการปนเปื้อน แทนที่จะมองทุกอาการเป็นปัญหาแยกจากกัน
รายการที่เกี่ยวข้อง
 ปัจจัยที่ส่งผลต่อราคา Butylated Hydroxytoluene: อุปทาน ความบริสุทธิ์ และปัจจัยเสี่ยงในการจัดซื้อ21-10-2026แนวโน้มราคา Butylated Hydroxytoluene ขึ้นอยู่กับความมั่นคงของอุปทาน ความบริสุทธิ์ โลจิสติกส์ และความเสี่ยงในการจัดซื้อ เรียนรู้วิธีเปรียบเทียบใบเสนอราคาอย่างรอบคอบและลดต้นทุนการจัดหา
 แนวโน้มราคาทริโซเดียมฟอสเฟต: ความผันผวนของต้นทุนวัตถุดิบและพลังงาน20-10-2026สำรวจแนวโน้มราคาทริโซเดียมฟอสเฟต ตั้งแต่ต้นทุนฟอสเฟตและโซดาแอชไปจนถึงความผันผวนของราคาพลังงาน เรียนรู้วิธีเปรียบเทียบใบเสนอราคา จัดการความเสี่ยงด้านการจัดหา และตัดสินใจจัดซื้อได้อย่างรอบคอบยิ่งขึ้น
 การจัดส่งอะซีโตไนไตรล์ไปยังเวียดนามดำเนินการเรียบร้อยแล้ว ประโยชน์จาก RCEP ช่วยส่งเสริมการค้าเคมีภัณฑ์ชนิดละเอียดกับอาเซียน16-09-2026สินค้าครั้งนี้เป็นอะซีโตไนไตรล์เกรดอุตสาหกรรมจากบริษัทของเรา ซึ่งได้รับการบรรจุและจัดส่งเมื่อไม่นานมานี้ หลังจากดำเนินการบรรจุวัตถุอันตรายตามมาตรฐานและยึดตรึงตู้คอนเทนเนอร์เรียบร้อยแล้ว
 คำสั่งซื้อไวนิลอะซีเตต 4 ตู้คอนเทนเนอร์ของลูกค้าชาวไนจีเรียบรรทุกสินค้าและจัดส่งไปยังแอฟริกาตะวันตกเรียบร้อยแล้ว16-09-2026เราเพิ่งดำเนินการบรรทุกสินค้าไวนิลอะซีเตตตามคำสั่งซื้อของลูกค้าชาวไนจีเรียเสร็จสิ้น โดยสินค้าจำนวน 4 ตู้คอนเทนเนอร์ได้รับการบรรจุเรียบร้อยและพร้อมจัดส่งไปยังไนจีเรีย




การให้คำปรึกษาด้านคำถาม
ส่งคำขอสอบถามของคุณถึงเราวันนี้

Luxi Chemical เป็นซัพพลายเออร์ผลิตภัณฑ์เคมีระดับมืออาชีพ มีสต็อกเพียงพอของเคมีทุกประเภทและมีคุณภาพยอดเยี่ยม, ยินดีต้อนรับการสอบถามเพื่อสั่งซื้อของคุณ.

