


เรซิน PVC SG5: ค่า K-Value มีความหมายอย่างไรต่อท่อ โปรไฟล์ และข้อต่อ
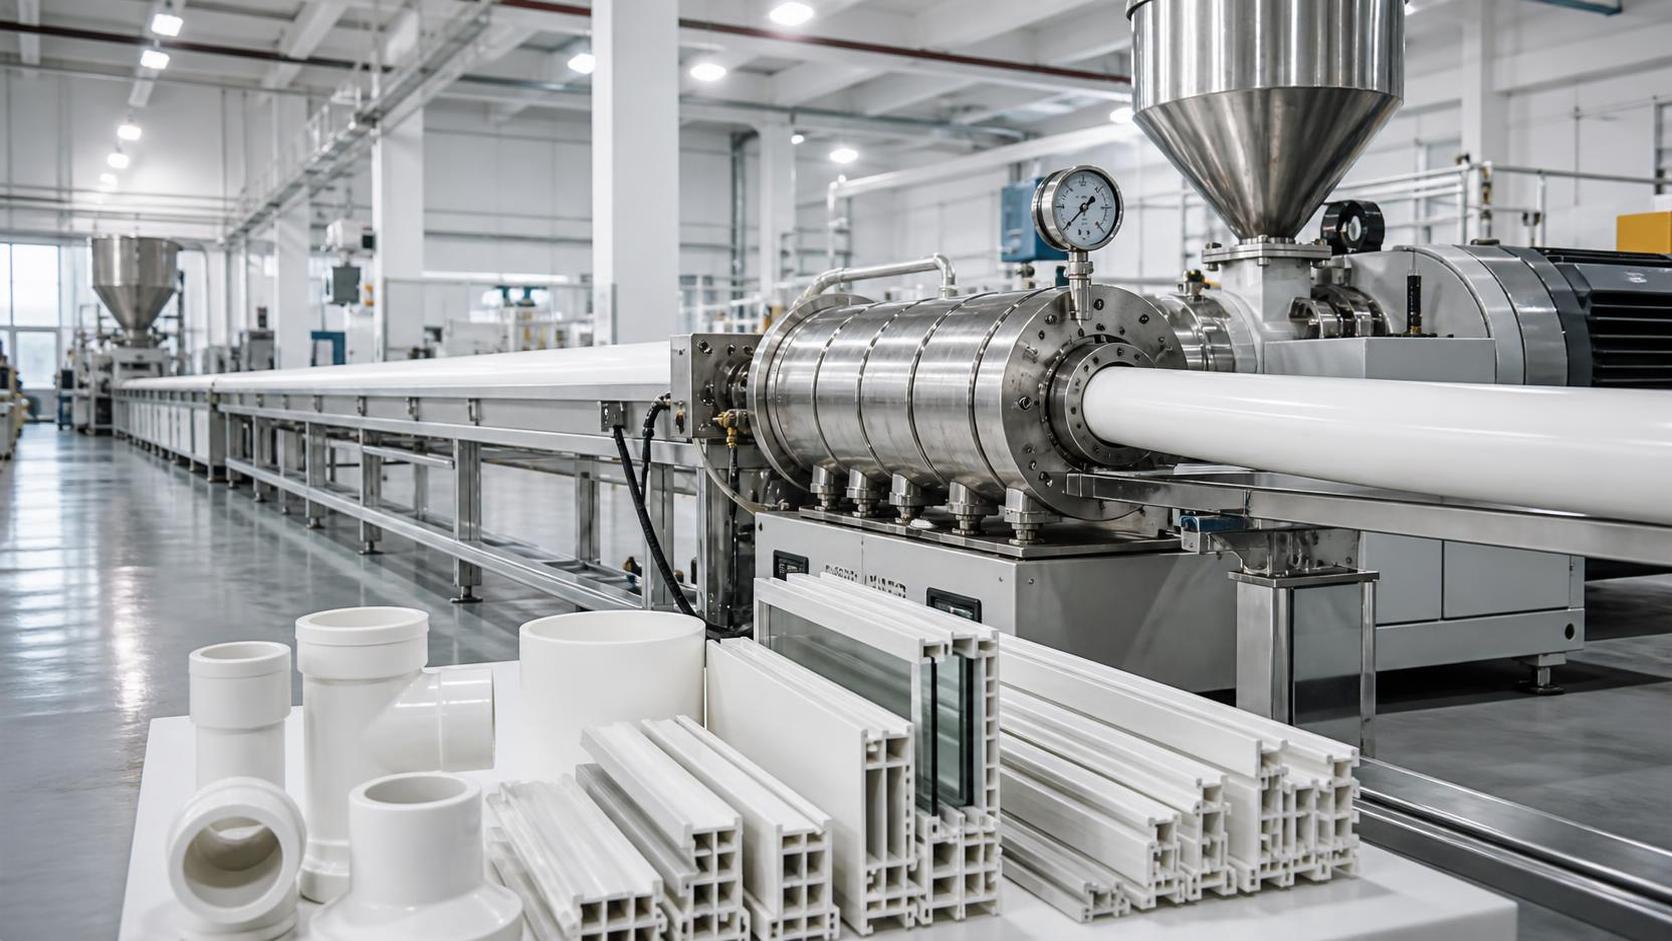
สายการอัดรีดท่ออาจดูมีเสถียรภาพตลอดช่วงเวลาส่วนใหญ่ของกะการผลิต แล้วจึงเริ่มแสดงสัญญาณเตือนเล็กน้อยแต่มีต้นทุนสูง เช่น ความดันที่หัวดายค่อย ๆ สูงขึ้น ผิวงานสูญเสียความเรียบสะอาด ความแข็งของท่อไม่สม่ำเสมอ หรือข้อต่อที่ผลิตจากสารประกอบเดียวกันมีการหลอมประสานไม่สม่ำเสมอ ในหลายโรงงาน ปฏิกิริยาแรกคือการปรับระดับสารหล่อลื่น อุณหภูมิกระบอก หรือความเร็วสกรู การปรับเหล่านี้อาจช่วยได้ชั่วคราว แต่ไม่ได้แก้ไขต้นตอของปัญหาเสมอไป
ปัญหาที่พบบ่อยคือ เกรดเรซินถูกมองว่าเป็นวัสดุ PVC ทั่วไป แทนที่จะเป็นวัสดุที่มีช่วงน้ำหนักโมเลกุลและลักษณะการแปรรูปที่กำหนดไว้ สำหรับท่อแข็ง โปรไฟล์ และข้อต่อฉีดขึ้นรูป ค่า K-value เป็นหนึ่งในตัวชี้วัดเชิงปฏิบัติที่ควรให้ความสำคัญก่อนเปลี่ยนสูตร เมื่อเลือก ทำความเข้าใจ และจัดการเรซิน PVC SG5 อย่างถูกต้อง จะให้สมดุลที่เหมาะสมระหว่างพฤติกรรมการแปรรูปและสมบัติเชิงกลขั้นสุดท้าย เมื่อมีการใช้แทนโดยไม่ตรวจสอบ แม้แต่สูตรที่คุ้นเคยก็อาจควบคุมได้ยาก
คำถามด้านการผลิตเบื้องหลัง “SG5”
เกรด PVC แบบแขวนลอยมักระบุด้วยกลุ่มค่า K-value ค่า K-value เชื่อมโยงกับพฤติกรรมความหนืดของ PVC ในสารละลาย และใช้เป็นตัวบ่งชี้ทางอ้อมของน้ำหนักโมเลกุล ค่า K-value ที่สูงขึ้นโดยทั่วไปสอดคล้องกับสายโซ่พอลิเมอร์ที่ยาวขึ้นและน้ำหนักโมเลกุลที่สูงขึ้น การเปลี่ยนแปลงนี้ส่งผลต่อความต้านทานของหลอมเหลว พฤติกรรมการเกิดเจล สมบัติเชิงกล และปริมาณพลังงานที่ต้องใช้ระหว่างการแปรรูป
PVC SG5 โดยทั่วไปจัดอยู่ในกลุ่มเรซินแขวนลอยที่มีค่า K-value ปานกลาง และใช้กันอย่างแพร่หลายในงาน PVC แข็ง มักถือว่าเหมาะสำหรับท่อ โปรไฟล์หน้าต่างและงานก่อสร้าง ท่อร้อยสาย แผ่น และสูตรข้อต่อหลายประเภท อย่างไรก็ตาม “เหมาะสม” ไม่ได้หมายความว่า SG5 ทุกล็อต สูตรสารประกอบทุกแบบ และชุดการแปรรูปทุกชุดจะมีพฤติกรรมเหมือนกันทั้งหมด คุณสมบัติของเรซิน ชุดสารเติมแต่ง สภาพความชื้น การออกแบบอุปกรณ์ และผลิตภัณฑ์เป้าหมาย ล้วนมีปฏิสัมพันธ์กัน
สำหรับการตัดสินใจเลือกวัสดุในแต่ละวัน คำถามที่มีประโยชน์ไม่ใช่เพียงว่าถุงระบุ SG5 หรือไม่ คำถามที่ดีกว่าคือ ระดับน้ำหนักโมเลกุลและสภาพทางกายภาพของเรซินสอดคล้องกับสมดุลของความแข็ง หน้าต่างการหลอมประสาน ผลผลิต และคุณภาพผิวที่ผลิตภัณฑ์ต้องการหรือไม่
เหตุใดค่า K-value จึงแสดงผลให้เห็นบนสายการผลิต
ในการแปรรูป PVC แข็ง กระบวนการไม่ได้เป็นเพียงการหลอมในความหมายทั่วไปของเทอร์โมพลาสติก อนุภาค PVC ต้องได้รับความร้อน ผสม อัดแน่น และหลอมประสานจนเป็นเนื้อหลอมสม่ำเสมอ โดยต้องหลีกเลี่ยงความเสียหายจากความร้อน น้ำหนักโมเลกุลมีอิทธิพลต่อการตอบสนองของเรซินในระหว่างกระบวนการนี้
เรซินที่มีน้ำหนักโมเลกุลค่อนข้างสูงสามารถให้ความต้านทานของหลอมเหลวที่ดีกว่า และอาจรองรับข้อกำหนดเชิงกลบางประการได้ ขณะเดียวกัน อาจต้องใช้แรงเฉือน ความร้อน หรือการควบคุมเวลาพักมากขึ้นเพื่อให้ถึงสภาวะการหลอมประสานที่ต้องการ หากอุปกรณ์หรือสูตรไม่ให้พลังงานการแปรรูปที่มีประสิทธิภาพเพียงพอ สารประกอบอาจแสดงการหลอมประสานไม่สมบูรณ์ ผิวหยาบ ลักษณะภายนอกไม่ดี หรือพฤติกรรมแนวเชื่อมที่ไม่ดีในชิ้นส่วนขึ้นรูป
ในทางกลับกัน เรซินที่มีน้ำหนักโมเลกุลต่ำกว่าอาจแปรรูปได้ง่ายกว่า แต่สามารถเปลี่ยนความแข็งแรงของหลอมเหลวและอาจส่งผลต่อคุณสมบัติที่สำคัญต่อการใช้งานรับแรงดันหรือรับน้ำหนัก เป้าหมายในทางปฏิบัติไม่ใช่การเลือกค่า K-value สูงสุดหรือต่ำสุด แต่คือการทำงานภายในช่วงเกรดที่การออกแบบผลิตภัณฑ์และหน้าต่างกระบวนการรองรับได้
นี่คือเหตุผลที่สามารถสังเกตเห็นการเปลี่ยนแปลงแหล่งที่มาของเรซินได้ แม้ว่าฉลากระบุเกรดจะยังคล้ายกัน โครงสร้างอนุภาค ความหนาแน่นรวม ปริมาณสารระเหย หรือการกระจายค่า K-value ระหว่างล็อตที่แตกต่างกัน อาจเปลี่ยนการไหลของวัสดุและจังหวะการหลอมประสาน หากทีมงานสายการผลิตตอบสนองเพียงด้วยการเพิ่มอุณหภูมิ ผลลัพธ์อาจทำให้เข้าใจผิดได้ กล่าวคือ ผิวงานอาจดีขึ้นชั่วครู่ แต่เสถียรภาพทางความร้อนจะควบคุมได้ยากขึ้น
แนวทางการแก้ปัญหาที่คุ้นเคย: ความดันเพิ่มขึ้นขณะที่ผิวท่อแย่ลง
หนึ่งในสถานการณ์การผลิตที่ทำให้สับสนมากขึ้นเกิดขึ้นเมื่อความดันในการอัดรีดเพิ่มขึ้นอย่างค่อยเป็นค่อยไป ผลผลิตมีเสถียรภาพน้อยลง และผิวท่อมีลักษณะด้านหรือไม่สม่ำเสมอเล็กน้อย สิ่งนี้อาจเกิดขึ้นหลังการเปลี่ยนการส่งมอบวัตถุดิบ หลังการปรับสูตร หรือโดยไม่มีเหตุการณ์ที่ชัดเจน เป็นเรื่องง่ายที่จะโทษหัวดายทันที โดยเฉพาะเมื่อหัวดายทำงานมาเป็นเวลานาน
ก่อนถอดแยกอุปกรณ์ ให้แยกแยะสาเหตุที่เป็นไปได้ การทบทวนอย่างเป็นระบบมักช่วยประหยัดเวลา เนื่องจากปัญหาหลายรูปแบบสามารถสร้างอาการที่คล้ายคลึงกันได้
เริ่มจากการยืนยันชนิดของวัสดุ
ยืนยันเกรดเรซิน รหสล็อต สถานะการจัดเก็บ และบันทึกการรับเข้า อย่าอาศัยเพียงคำอธิบายที่ไม่เป็นทางการ เช่น “PVC เดียวกัน” หรือ “เรซินสำหรับท่อมาตรฐาน” ตรวจสอบข้อมูลทางเทคนิคของผู้จัดจำหน่ายเกี่ยวกับช่วงค่า K-value ความหนาแน่นรวมปรากฏ ปริมาณสารระเหย ลักษณะอนุภาค และคำแนะนำในการแปรรูปที่ระบุไว้ สำหรับ PVC SG5 รายละเอียดเหล่านี้ช่วยอธิบายได้ว่าเรซินควรมีพฤติกรรมเหมือนวัสดุที่ใช้ในการผลิตก่อนหน้านี้หรือไม่
หากมีตัวอย่างเก็บสำรอง ให้เปรียบเทียบล็อตปัจจุบันกับล็อตก่อนหน้าที่มีเสถียรภาพโดยใช้วิธีทดสอบเดียวกัน จุดประสงค์ไม่ใช่การตัดสินว่าล็อตใดดีหรือไม่ดีจากค่าเพียงค่าเดียว แต่เพื่อระบุความแตกต่างที่มีนัยสำคัญซึ่งอาจเปลี่ยนพฤติกรรมการผสมแห้ง การพลาสติไซซ์ หรือการอัดรีด
จากนั้นตรวจสอบสภาพของส่วนผสมแห้ง
ปัญหาการแปรรูป PVC แข็งมักเริ่มต้นก่อนวัสดุเข้าสู่เครื่องอัดรีด การกระจายสารเติมแต่งที่ไม่ดี การดูดซึมสารช่วยแปรรูปหรือสารหล่อลื่นไม่สมบูรณ์ อุณหภูมิส่วนผสมสูงเกินไป และการทำความเย็นที่ไม่สม่ำเสมอ ล้วนสามารถเปลี่ยนพฤติกรรมการหลอมประสานได้ เรซินที่มีความหนาแน่นรวมต่างกันอาจใช้พื้นที่ในเครื่องผสมต่างกัน และเปลี่ยนวิธีการกระจายสารเติมแต่งในผง
ตรวจสอบว่าสภาวะการปล่อยออกจากการผสมร้อนและสภาวะการทำความเย็นจากการผสมเย็นสอดคล้องกับแนวปฏิบัติของสูตรที่กำหนดไว้หรือไม่ ตรวจสอบการไหลของผงแทนที่จะสันนิษฐานว่าส่วนผสมที่ไหลตัวดีได้รับการเตรียมอย่างเหมาะสมโดยอัตโนมัติ ก้อนรวมตัวมากเกินไป การเกิดฝุ่นผิดปกติ หรืออุณหภูมิผงที่ยังคงสูง อาจเป็นสัญญาณเริ่มต้นว่าควรทบทวนส่วนผสมก่อนเปลี่ยนการตั้งค่าการอัดรีด
เปรียบเทียบตัวบ่งชี้การหลอมประสาน ไม่ใช่เพียงลักษณะภายนอกขั้นสุดท้าย
ลักษณะภายนอกมีความสำคัญ แต่เป็นตัวบ่งชี้ที่ปรากฏช้า เมื่อมีความพร้อม ให้ใช้วิธีการภายในตามปกติเพื่อติดตามการหลอมประสานและพฤติกรรมทางความร้อน ซึ่งอาจรวมถึงพฤติกรรมแรงบิดระหว่างการผสม การตรวจสอบในห้องปฏิบัติการที่เกี่ยวข้องกับการหลอมประสาน การประเมินการเกิดเจล หรือการเปรียบเทียบแนวโน้มภาระของเครื่องอัดรีดและความดันหลอมเหลว วิธีทดสอบที่แน่นอนขึ้นอยู่กับแต่ละสถานประกอบการ แต่หลักการยังคงเหมือนเดิม คือกำหนดว่าสารประกอบหลอมประสานไม่พอ ถูกเฉือนมากเกินไป หรือเพียงตอบสนองต่อสมดุลทางรีโอโลยีที่ต่างออกไป
หากความดันเพิ่มขึ้นในขณะที่คุณภาพของหลอมเหลวดูไม่สม่ำเสมอ ให้หลีกเลี่ยงการเปลี่ยนแปลงหลักหลายอย่างพร้อมกัน การปรับความเร็วสกรู ทุกโซนของกระบอก อุณหภูมิหัวดาย และปริมาณสารหล่อลื่นพร้อมกัน จะทำให้ไม่สามารถระบุสาเหตุที่แท้จริงได้ ทำการเปลี่ยนแปลงที่ควบคุมได้เพียงหนึ่งรายการ บันทึกการตอบสนอง และเปรียบเทียบกับค่าพื้นฐานที่กำหนดไว้
การจับคู่เรซิน SG5 กับท่อ โปรไฟล์ และข้อต่อ
เรซินเกรดเดียวกันสามารถใช้กับงานที่แตกต่างกันได้ แต่หน้าต่างกระบวนการที่ยอมรับได้อาจแตกต่างกันอย่างมาก
สำหรับการอัดรีดท่อ มักเลือก PVC SG5 เนื่องจากระดับน้ำหนักโมเลกุลสามารถรองรับงาน PVC แข็งได้โดยไม่ทำให้แปรรูปยากเกินความจำเป็นในอุปกรณ์ที่กำหนดค่าอย่างเหมาะสม ผลลัพธ์สุดท้ายยังคงขึ้นอยู่มากกับการเลือกสารคงสภาพ ระดับสารช่วยแปรรูป การปรับปรุงแรงกระแทกเมื่อจำเป็น การจัดการสารตัวเติม สมดุลการหล่อลื่น และการออกแบบหัวดาย เรซินคือพื้นฐาน ไม่ใช่สูตรทั้งหมด
การอัดรีดโปรไฟล์อาจไวต่อการเปลี่ยนแปลงเล็กน้อยมากกว่า เพราะของหลอมต้องเติมเต็มรูปทรงหัวดายที่มีรายละเอียดและคงรูปไว้ระหว่างการคาลิเบรต สารประกอบที่ทำงานได้ยอมรับได้ในหัวดายท่อกลม อาจไม่ให้คุณภาพผิวหรือการควบคุมขนาดแบบเดียวกันในหัวดายโปรไฟล์หลายช่อง นี่คือเหตุผลที่ควรรับรองประสิทธิภาพของเรซินในรูปแบบผลิตภัณฑ์จริง แทนที่จะพึ่งพาเพียงคำอธิบายเกรดทั่วไป
สำหรับข้อต่อ โดยเฉพาะชิ้นส่วนขึ้นรูปซับซ้อน จุดสนใจมักเปลี่ยนไปที่ความสม่ำเสมอของการไหลและคุณภาพการหลอมประสานในบริเวณที่แนวหน้าของหลอมเหลวมาบรรจบกัน วัสดุที่ดูเหมือนเติมได้ง่ายไม่ใช่ตัวเลือกที่เหมาะสมโดยอัตโนมัติ หากทำให้บริเวณแนวเชื่อมดูอ่อนแอหรือมีการหดตัวไม่เสถียร อุณหภูมิการแปรรูปและเวลาพักควรได้รับความใส่ใจอย่างใกล้ชิด เพราะ PVC สามารถเสื่อมสภาพได้เมื่อสัมผัสประวัติความร้อนที่มากเกินไป
อย่าใช้อุณหภูมิเป็นวิธีแก้แรกสำหรับทุกความไม่สม่ำเสมอ
การเพิ่มอุณหภูมิกระบอกหรือหัวดายเป็นการตอบสนองทั่วไปเมื่อการหลอมประสานดูเหมือนไม่สมบูรณ์ บางครั้งการปรับดังกล่าวก็เหมาะสม แต่ควรดำเนินการตามหลักฐานแทนการคาดเดา PVC มีหน้าต่างการแปรรูปด้วยความร้อนที่จำกัด และความร้อนเพิ่มเติมอาจก่อให้เกิดความเสี่ยงอีกประการ ได้แก่ การเปลี่ยนสี กลิ่น คราบสะสมบนผิวโลหะ การสูญเสียคุณภาพผิว หรือการเสื่อมสภาพอย่างค่อยเป็นค่อยไป
ลำดับที่น่าเชื่อถือกว่าคือ ตรวจสอบสภาพวัสดุ ความสม่ำเสมอของส่วนผสมแห้ง เสถียรภาพการป้อน สภาพสกรู และการควบคุมอุณหภูมิจริงก่อนปรับค่าตั้ง ตรวจสอบว่าอุณหภูมิที่แสดงตรงกับสภาพจริงของแต่ละโซนหรือไม่ โดยเฉพาะหากเซนเซอร์ ฮีตเตอร์ หรือระบบทำความเย็นอาจมีความคลาดเคลื่อน ตรวจสอบว่าตะแกรงกรอง อะแดปเตอร์ หรือทางเดินของหัวดายมีคราบสะสมที่เพิ่มความดันโดยไม่เกี่ยวกับพฤติกรรมของเรซินหรือไม่
การเปลี่ยนแปลงสารหล่อลื่นก็ต้องดำเนินการอย่างระมัดระวัง การหล่อลื่นภายในและภายนอกมีอิทธิพลต่อจังหวะการหลอมประสานและการปลดปล่อยจากโลหะในลักษณะที่ต่างกัน การเติมสารหล่อลื่นมากขึ้นเพื่อแก้แรงบิดสูงอาจลดการหลอมประสาน การลดสารหล่อลื่นเพื่อเร่งการหลอมประสานอาจเพิ่มการติดหรือความเค้นจากความร้อน ทิศทางที่ถูกต้องขึ้นอยู่กับพฤติกรรมที่สังเกตได้และสูตรที่ใช้อยู่ ไม่ใช่กฎสากล
รายละเอียดการรับเข้าและการจัดเก็บที่ช่วยป้องกันความแปรปรวนที่หลีกเลี่ยงได้
แม้เรซินที่เลือกได้อย่างถูกต้องก็อาจแปรรูปยากขึ้น หากแนวปฏิบัติด้านการรับเข้าและจัดเก็บอ่อนแอ เก็บถุงหรือวัสดุเทกองให้ได้รับการป้องกันจากการปนเปื้อน การสัมผัสความชื้นมากเกินไป และการสับสนกับเกรดอื่น แยกล็อตเรซินอย่างชัดเจนจนกว่าจะได้รับอนุมัติให้ใช้งานภายใต้กระบวนการควบคุมปกติของสถานที่ หากมีการนำถุงที่ใช้ไม่หมดกลับไปเก็บ ให้ระบุอย่างระมัดระวัง แทนที่จะถือว่าวัสดุผงสีขาวทั้งหมดใช้แทนกันได้
สำหรับสถานประกอบการที่จัดซื้อวัสดุเคมีหลายชนิดพร้อมกัน การแยกเก็บมีความสำคัญมากกว่าการจัดการ PVC วัสดุที่ไม่เกี่ยวข้องควรมีการระบุอย่างชัดเจนและจัดเก็บตามข้อกำหนดการจัดการของแต่ละวัสดุ ตัวอย่างเช่น เมื่อจัดหาสารเคมีประกอบ เช่นโพแทสเซียมไอโอไดด์ CAS#7681-11-0 ไม่ควรนำเข้าสู่พื้นที่วัสดุ PVC หรือรวมกับสินค้าคงคลังเรซินเพียงเพราะมาถึงในชุดการจัดซื้อเดียวกัน การจัดซื้อแบบครบวงจรอาจช่วยให้การสั่งซื้อง่ายขึ้น แต่ไม่ได้ทดแทนวินัยด้านการระบุวัสดุและการจัดเก็บ
ก่อนที่ล็อตเรซินใหม่จะเข้าสู่การผลิตตามปกติ การทดลองควบคุมระยะสั้นมักมีประโยชน์มากกว่าการเปลี่ยนแบบเต็มกำลังทันที เดินเครื่องวัสดุปริมาณเพียงพอเพื่อสังเกตพฤติกรรมการป้อน รูปแบบแรงบิดหรือภาระ เสถียรภาพของความดัน สภาพผิว และการตอบสนองด้านขนาด รักษาส่วนที่เหลือของสูตรและสภาวะการทำงานให้คงที่มากที่สุดระหว่างการเปรียบเทียบ วิธีนี้ทำให้การทดลองให้ข้อมูลที่เป็นประโยชน์แทนที่จะเป็นเพียงข้อสังเกตเฉพาะกรณี
เมื่อเรซินที่ดูคล้ายกันตามชื่อไม่ควรถูกมองว่าใช้แทนกันได้โดยตรง
การเปรียบเทียบผลิตภัณฑ์ภายในตระกูล PVC แบบแขวนลอยเดียวกันเป็นเรื่องสมเหตุสมผล แต่ควรดำเนินการใช้แทนโดยตรงอย่างรอบคอบ เมื่อการใช้งานมีข้อกำหนดเชิงกล ลักษณะภายนอก หรือขนาดที่เข้มงวด ความแตกต่างของช่วงค่า K-value อาจเป็นเพียงส่วนหนึ่งของเรื่องราว ความพรุนของอนุภาคส่งผลต่อการรับสารเติมแต่ง ความหนาแน่นรวมอาจส่งผลต่อการป้อนและการผสม และพฤติกรรมเสถียรภาพทางความร้อนอาจส่งผลต่อหน้าต่างการแปรรูปที่ใช้งานได้
การเปลี่ยนแปลงอาจจัดการได้ด้วยการปรับจูนสูตร แต่นั่นไม่ได้หมายความว่าการปรับจูนจำเป็นหรือเป็นสิ่งที่พึงประสงค์เสมอไป หากสายการผลิตทำงานใกล้ขีดจำกัดการหลอมประสานหรือขีดจำกัดทางความร้อนที่แคบอยู่แล้ว เรซินที่ต้องเปลี่ยนแปลงกระบวนการอย่างมีนัยสำคัญอาจสร้างความเสี่ยงมากกว่าคุณค่า ในสถานการณ์นั้น การตัดสินใจที่ดีกว่ามักเป็นการคงวัสดุที่แสดงความสม่ำเสมอแล้ว หรือดำเนินการทดลองรับรองอย่างเป็นทางการก่อนตัดสินใจเปลี่ยน
วิธีปฏิบัติเพื่อการตัดสินใจครั้งถัดไป
เมื่อท่อ โปรไฟล์ หรือข้อต่อแสดงความแปรปรวนที่ไม่คาดคิด ให้เริ่มต้นด้วยหลักฐานแทนการเพิ่มอุณหภูมิ ยืนยันชนิดเรซินและข้อมูลทางเทคนิคที่เกี่ยวข้อง เปรียบเทียบล็อตปัจจุบันกับข้อมูลอ้างอิงที่มีเสถียรภาพเมื่อทำได้ ทบทวนการเตรียมส่วนผสมแห้งและการจัดเก็บวัสดุ ติดตามความดัน แรงบิด ผลผลิต สภาพผิว และพฤติกรรมด้านขนาดในฐานะกระบวนการที่เชื่อมโยงกัน แทนที่จะมองเป็นค่าที่แยกจากกัน
PVC SG5 ยังคงเป็นเกรดที่มีประโยชน์สำหรับงาน PVC แข็งหลายประเภท เพราะอยู่ในช่วงน้ำหนักโมเลกุลที่เหมาะสมสำหรับงานอัดรีดและขึ้นรูปทั่วไป ค่า K-value ควรได้รับการพิจารณาเป็นแนวทางการแปรรูปและเบาะแสเกี่ยวกับประสิทธิภาพของผลิตภัณฑ์ ไม่ใช่ตัวเลขที่พิจารณาเฉพาะในระหว่างการจัดซื้อ เมื่อเข้าใจความแตกต่างนี้แล้ว การประเมินการเปลี่ยนแปลงวัสดุจะง่ายขึ้น การแก้ปัญหาจะเป็นระบบมากขึ้น และการเปลี่ยนสูตรโดยไม่จำเป็นก็มีโอกาสน้อยลงที่จะสร้างปัญหาที่สองขณะพยายามแก้ปัญหาแรก
รายการที่เกี่ยวข้อง
 ปัจจัยที่ส่งผลต่อราคา Butylated Hydroxytoluene: อุปทาน ความบริสุทธิ์ และปัจจัยเสี่ยงในการจัดซื้อ21-10-2026แนวโน้มราคา Butylated Hydroxytoluene ขึ้นอยู่กับความมั่นคงของอุปทาน ความบริสุทธิ์ โลจิสติกส์ และความเสี่ยงในการจัดซื้อ เรียนรู้วิธีเปรียบเทียบใบเสนอราคาอย่างรอบคอบและลดต้นทุนการจัดหา
 แนวโน้มราคาทริโซเดียมฟอสเฟต: ความผันผวนของต้นทุนวัตถุดิบและพลังงาน20-10-2026สำรวจแนวโน้มราคาทริโซเดียมฟอสเฟต ตั้งแต่ต้นทุนฟอสเฟตและโซดาแอชไปจนถึงความผันผวนของราคาพลังงาน เรียนรู้วิธีเปรียบเทียบใบเสนอราคา จัดการความเสี่ยงด้านการจัดหา และตัดสินใจจัดซื้อได้อย่างรอบคอบยิ่งขึ้น
 การจัดส่งอะซีโตไนไตรล์ไปยังเวียดนามดำเนินการเรียบร้อยแล้ว ประโยชน์จาก RCEP ช่วยส่งเสริมการค้าเคมีภัณฑ์ชนิดละเอียดกับอาเซียน16-09-2026สินค้าครั้งนี้เป็นอะซีโตไนไตรล์เกรดอุตสาหกรรมจากบริษัทของเรา ซึ่งได้รับการบรรจุและจัดส่งเมื่อไม่นานมานี้ หลังจากดำเนินการบรรจุวัตถุอันตรายตามมาตรฐานและยึดตรึงตู้คอนเทนเนอร์เรียบร้อยแล้ว
 คำสั่งซื้อไวนิลอะซีเตต 4 ตู้คอนเทนเนอร์ของลูกค้าชาวไนจีเรียบรรทุกสินค้าและจัดส่งไปยังแอฟริกาตะวันตกเรียบร้อยแล้ว16-09-2026เราเพิ่งดำเนินการบรรทุกสินค้าไวนิลอะซีเตตตามคำสั่งซื้อของลูกค้าชาวไนจีเรียเสร็จสิ้น โดยสินค้าจำนวน 4 ตู้คอนเทนเนอร์ได้รับการบรรจุเรียบร้อยและพร้อมจัดส่งไปยังไนจีเรีย




การให้คำปรึกษาด้านคำถาม
ส่งคำขอสอบถามของคุณถึงเราวันนี้

Luxi Chemical เป็นซัพพลายเออร์ผลิตภัณฑ์เคมีระดับมืออาชีพ มีสต็อกเพียงพอของเคมีทุกประเภทและมีคุณภาพยอดเยี่ยม, ยินดีต้อนรับการสอบถามเพื่อสั่งซื้อของคุณ.

