


ช่วงความหนืดใดที่เหมาะสมสำหรับการแปรรูปพอลิออลโพลีเอสเตอร์อะโรมาติก?
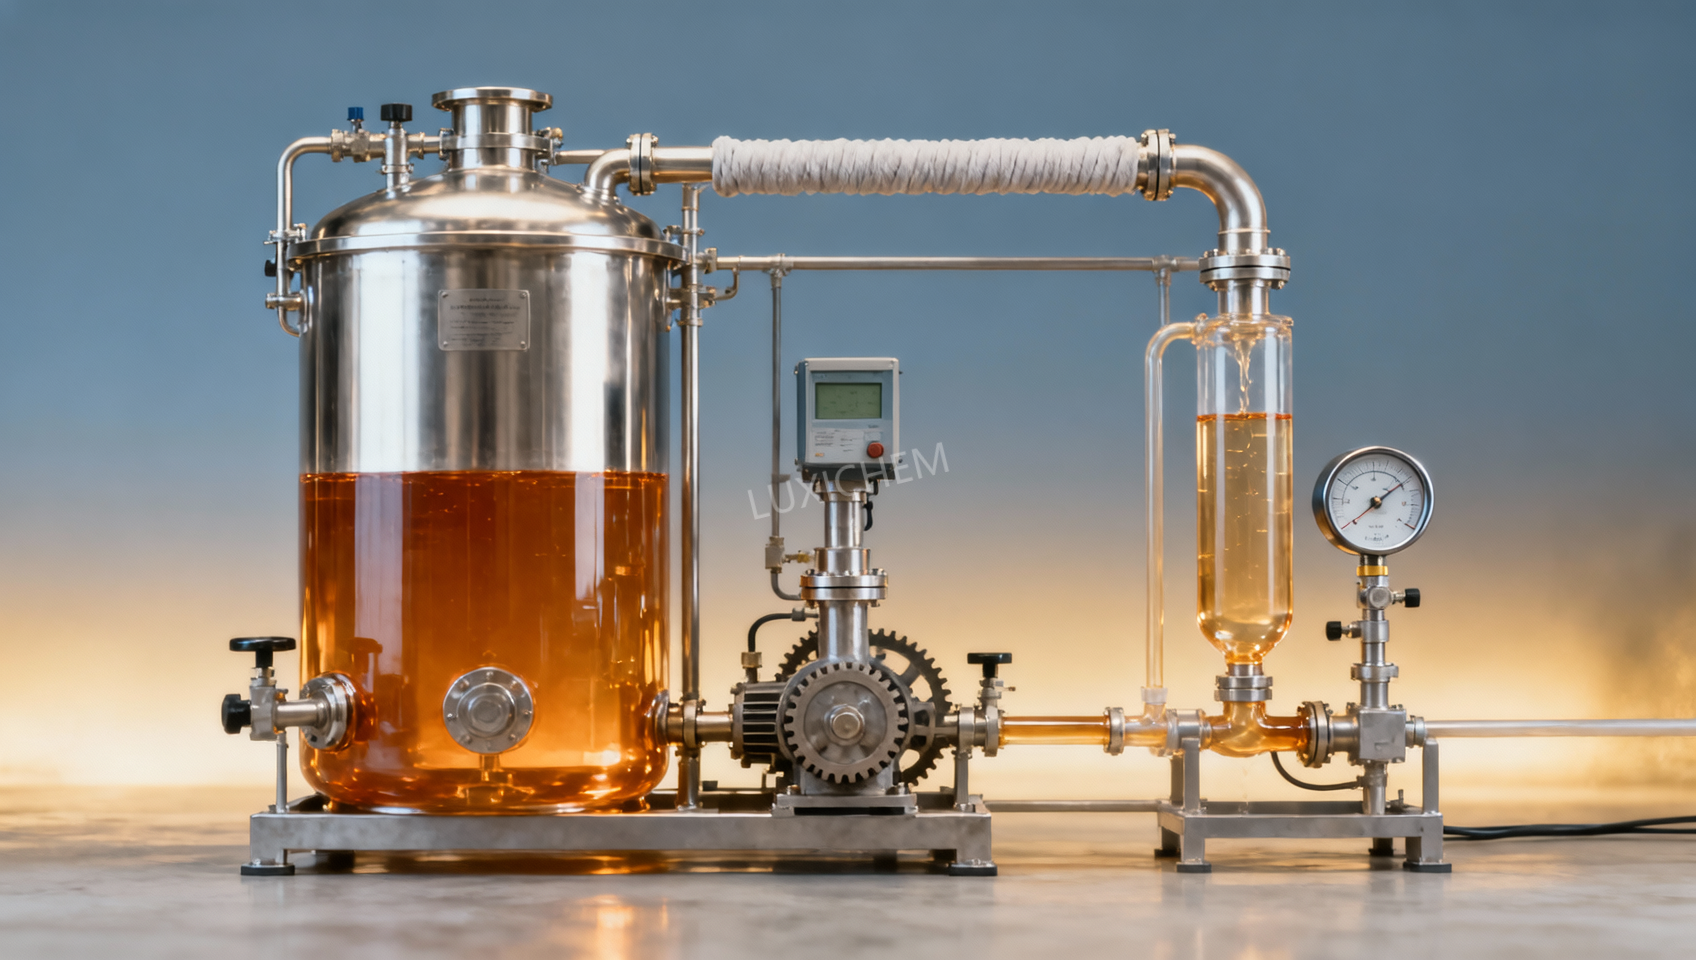
ไม่มีค่าความหนืดที่ “ถูกต้อง” เพียงค่าเดียวสำหรับการแปรรูปอะโรมาติกโพลีเอสเตอร์พอลิออล เนื่องจากค่าที่สำคัญคือความหนืด ณ อุณหภูมิจริงของการสูบ การจ่าย และการผสม ไม่ใช่เพียงตัวเลขที่ระบุในใบรับรองการวิเคราะห์ที่ 25°C สำหรับการผลิตโพลียูรีเทนแข็งและโพลีไอโซไซยานูเรตหลายประเภท เป้าหมายการใช้งานที่เหมาะสมมักอยู่ที่ ประมาณ 300 ถึง 1,500 mPa·s (cP) ณ อุณหภูมิการจ่ายสาร ภายในช่วงนี้ โดยทั่วไปท่อถ่ายโอน ปั๊ม หัวผสม และระบบจ่ายสารจะทำงานได้อย่างมีเสถียรภาพในระดับเหมาะสม
อย่างไรก็ตาม ที่ 25°C อะโรมาติกโพลีเอสเตอร์พอลิออลอาจมีข้อกำหนดความหนืดตั้งแต่ประมาณ 1,000 ถึง 8,000 mPa·s และเกรดที่มีองค์ประกอบอะโรมาติกสูงหรือมีฟังก์ชันนัลลิตีสูงบางชนิดจะมีความหนืดสูงกว่านั้นมาก เกรดดังกล่าวไม่ได้หมายความว่าใช้งานยากโดยอัตโนมัติ แต่ต้องมีการให้ความร้อน การออกแบบท่อที่เหมาะสม และการยืนยันว่าความหนืด ณ จุดใช้งานเข้ากันได้กับอุปกรณ์ ผลิตภัณฑ์ที่มีความหนืด 5,000 mPa·s ที่อุณหภูมิห้องอาจจัดการได้อย่างสมบูรณ์เมื่อควบคุมอุณหภูมิให้สูงขึ้น ขณะที่ผลิตภัณฑ์ที่มีความหนืดระบุต่ำอาจยังสร้างปัญหาในการผลิตได้ หากเย็นลง ตกผลึกบางส่วน ดูดซับความชื้น หรือมีความแปรปรวนระหว่างล็อต
ใช้ค่าความหนืด ณ จุดในกระบวนการ ไม่ใช่เฉพาะค่าที่อุณหภูมิห้อง
โดยทั่วไป อะโรมาติกโพลีเอสเตอร์พอลิออลจะได้รับการประเมินด้วยความหนืดแบบ Brookfield หรือวิธีวิสโคมิเตอร์แบบหมุนอื่น ๆ ค่าที่รายงานจะมีความหมายก็ต่อเมื่อระบุอุณหภูมิทดสอบ สปินเดิลหรือวิธีการวัด และในอุดมคติควรมีประวัติการจัดการผลิตภัณฑ์ด้วย การเปรียบเทียบผลิตภัณฑ์ “2,000 cP” ของผู้จัดจำหน่ายรายหนึ่งกับผลิตภัณฑ์ “2,000 cP” ของอีกรายหนึ่งยังไม่เพียงพอ หากค่าหนึ่งวัดที่ 25°C และอีกค่าวัดที่ 50°C
สำหรับการตัดสินใจในการปฏิบัติงาน คำถามที่มีประโยชน์จะเฉพาะเจาะจงกว่า คือ หลังจากของเหลวออกจากถังใช้งานรายวันและไปถึงทางเข้าปั๊ม ปั๊มจ่ายสาร เครื่องผสมแบบสถิต หรือหัวผสมแล้ว จะมีความหนืดเท่าใด? สภาวะดังกล่าวอาจแตกต่างอย่างมีนัยสำคัญจากทั้งอุณหภูมิการเก็บแบบปริมาณมากและอุณหภูมิทดสอบในห้องปฏิบัติการ
ในระบบที่ให้ความร้อน ความหนืดได้รับอิทธิพลจาก:
- อุณหภูมิถังเก็บปริมาณมากและความสม่ำเสมอของอุณหภูมิ;
- การสูญเสียความร้อนในสายยาง วาล์ว ไส้กรอง และวงจรหมุนเวียนกลับ;
- ระยะเวลาคงค้างในช่วงที่ระบบหยุดทำงาน;
- โครงสร้างโมเลกุลของพอลิออล ค่าไฮดรอกซิล ฟังก์ชันนัลลิตี และการกระจายตัวของโอลิโกเมอร์ตกค้าง;
- การผสมกับพอลิออลอื่น ตัวเร่งปฏิกิริยา สารหน่วงการติดไฟ สารลดแรงตึงผิว สารตัวเติม หรือกระแสวัสดุรีไซเคิล;
- การปนเปื้อนของน้ำและการเปลี่ยนแปลงทางเคมีระหว่างการเก็บรักษาแบบร้อนเป็นเวลานาน
ดังนั้น เป้าหมายความหนืดจึงควรถูกพิจารณาเป็นช่วงควบคุมการปฏิบัติงาน ไม่ใช่ข้อกำหนดวัตถุดิบที่แยกเดี่ยว
ช่วงที่เหมาะสมในทางปฏิบัติขึ้นอยู่กับงานที่ดำเนินการ
การสูบถ่ายมักเป็นขั้นตอนที่มีข้อกำหนดน้อยที่สุด ปั๊มแบบแทนที่ปริมาตรสามารถเคลื่อนย้ายอะโรมาติกโพลีเอสเตอร์พอลิออลที่ค่อนข้างหนืดได้ หากสภาวะด้านดูดเหมาะสมและของเหลวอุ่นเพียงพอเพื่อหลีกเลี่ยงการจ่ายไม่ทันหรือคาวิเทชัน ปัญหาจะชัดเจนขึ้นในขั้นตอนการจ่ายสาร ซึ่งความคลาดเคลื่อนเล็กน้อยของอัตราการไหลสามารถเปลี่ยนอัตราส่วนพอลิออลต่อไอโซไซยาเนต และส่งผลต่อความหนาแน่นของโฟม เสถียรภาพเชิงมิติ การยึดเกาะ ความเปราะร่วน หรือพฤติกรรมการบ่ม
สำหรับการจ่ายสารต่อเนื่องตามปกติ หลายกระบวนการต้องการความหนืดที่ช่วยให้ปั๊มหมุนได้อย่างราบรื่นและให้ปริมาณจ่ายซ้ำได้โดยไม่มีแรงดันสูงเกินไป ช่วงใกล้ 300–1,500 mPa·s ณ จุดในกระบวนการมักเป็นช่วงเริ่มต้นที่สมเหตุสมผลสำหรับการประเมินอุปกรณ์ ส่วนล่างของช่วงนี้ช่วยในการจ่ายอย่างละเอียดและการผสมอย่างรวดเร็ว ส่วนกลางและส่วนบนอาจยังใช้งานได้อย่างเต็มที่เมื่อระบบใช้ปั๊มเฟืองที่มีขนาดเหมาะสม ท่อให้ความร้อน และการหมุนเวียนกลับที่ควบคุมได้
ที่ต่ำกว่าประมาณ 200–300 mPa·s วัสดุอาจสูบได้ง่าย แต่ควรตรวจสอบสูตรแทนที่จะสันนิษฐานว่าความหนืดต่ำกว่าดีกว่า การลดลงของความหนืดอย่างมีนัยสำคัญอาจสะท้อนถึงการเปลี่ยนแปลงองค์ประกอบพอลิออล การเจือจาง อุณหภูมิที่สูงขึ้น หรือสมดุลค่่าไฮดรอกซิลที่แตกต่างกัน การเปลี่ยนแปลงเหล่านี้อาจส่งผลต่อการเกิดปฏิกิริยา ความหนาแน่นของการเชื่อมขวาง พฤติกรรมการติดไฟ หรือคุณสมบัติโฟมขั้นสุดท้าย
ที่สูงกว่าประมาณ 1,500–2,000 mPa·s ณ จุดจ่ายสาร ความเสี่ยงต่อความไม่เสถียรของกระบวนการจะเพิ่มขึ้น ซึ่งไม่ได้หมายความว่าวัสดุนั้นใช้งานไม่ได้ แต่หมายความว่าต้องประเมินแรงบิดปั๊ม ความดันตกคร่อม ภาระของไส้กรอง เส้นผ่านศูนย์กลางสายยาง การให้ความร้อนตามแนวท่อ และความสามารถในการให้ปริมาณจ่ายซ้ำได้ เมื่อวัสดุเดียวกันเข้าสู่หัวผสมขนาดเล็กที่อุณหภูมิต่ำกว่าที่ตั้งใจ ปัญหาที่ปรากฏอาจเป็นความผันผวนของแรงดันหรือการควบคุมอัตราส่วนของส่วนประกอบที่ไม่ดี แทนที่จะเป็นสัญญาณเตือน “ความหนืดสูง” ที่ชัดเจน
เหตุใดอะโรมาติกโพลีเอสเตอร์พอลิออลจึงจัดการได้ยาก
ความหนืดของอะโรมาติกโพลีเอสเตอร์พอลิออลสัมพันธ์กับโครงสร้างทางเคมี เกรดที่ผลิตจากวัตถุดิบอะโรมาติกมักให้ความแข็ง คุณสมบัติด้านการทนไฟ และคุณสมบัติที่เกี่ยวข้องกับฉนวนที่เป็นประโยชน์ในระบบโพลียูรีเทน แต่ส่วนประกอบโมเลกุลของเกรดเหล่านี้อาจทำให้มีความหนืดสูงกว่าพอลิออลโพลีอีเทอร์มาตรฐานจำนวนมาก ปริมาณอะโรมาติกสูง ฟังก์ชันนัลลิตีสูงขึ้น และสัดส่วนโอลิโกเมอร์ที่หนักกว่า ล้วนเพิ่มความต้านทานการไหลได้
อุณหภูมิเป็นตัวแปรการปฏิบัติงานที่ปรับได้ทันทีที่สุด การให้ความร้อนช่วยลดความหนืด แต่ไม่ควรใช้อย่างไร้ขีดจำกัด การเพิ่มอุณหภูมิถังจนปั๊มทำงานราบรื่นอาจแก้ปัญหาการถ่ายโอนระยะสั้นได้ แต่ก่อให้เกิดความเสี่ยงด้านคุณภาพระยะยาว หากผลิตภัณฑ์ยังคงร้อนเป็นเวลานาน การสัมผัสความร้อนมากเกินไปอาจทำให้เกิดการเปลี่ยนสี ความหนืดเปลี่ยนแปลง การเสื่อมสภาพ หรือปฏิกิริยาที่เกี่ยวข้องกับการปนเปื้อน อุณหภูมิที่เหมาะสมต้องอ้างอิงจากคำแนะนำการจัดการของผู้จัดจำหน่ายผลิตภัณฑ์และพฤติกรรมจริงของวัสดุในกระบวนการ ไม่ใช่กฎทั่วไปที่ใช้กับทุกเกรด
ความสม่ำเสมอมีความสำคัญพอ ๆ กับอุณหภูมิที่แสดงบนถัง ถังที่ให้ความร้อนอาจมีบริเวณอุ่นใกล้แจ็กเก็ตและบริเวณที่เย็นกว่าและหนืดกว่าบริเวณใกล้ทางออก โดยเฉพาะเมื่อการกวนหรือการหมุนเวียนกลับไม่เพียงพอ จากนั้นปั๊มจะได้รับวัสดุที่มีสภาวะแตกต่างจากค่าเฉลี่ยในถัง นี่เป็นสาเหตุทั่วไปที่ทำให้ระบบดูเหมือนทำงานได้ในช่วงเริ่มต้น แต่ไม่เสถียรหลังการหยุดพักหรือระหว่างการผลิตที่มีอัตราการไหลต่ำ
ความหนืดที่อุณหภูมิห้องมีประโยชน์ต่อการจัดเก็บและโลจิสติกส์
แม้ว่าความหนืดขณะปฏิบัติงานเป็นประเด็นหลักระหว่างการผลิต แต่ความหนืดที่อุณหภูมิห้องยังคงสำคัญ โดยมีผลต่อการขนถ่าย การจัดการถังหรือ IBC การเก็บในฤดูหนาว พฤติกรรมการเริ่มเดินระบบใหม่ และเวลาที่ต้องใช้ในการปรับสภาพวัสดุก่อนใช้งาน
ผลิตภัณฑ์ที่มีช่วง 1,000–3,000 mPa·s ที่ 25°C มักถ่ายโอนได้ค่อนข้างง่ายหลังการปรับสภาพด้วยความร้อนในระดับปานกลาง โดยสมมติว่ายังคงเป็นเนื้อเดียวกัน เกรด 3,000–8,000 mPa·s สามารถใช้งานได้จริง แต่โดยทั่วไปต้องควบคุมอุณหภูมิอย่างมีวินัยมากขึ้น สำหรับเกรดความหนืดสูง โรงงานไม่ควรสันนิษฐานว่าการอุ่นภาชนะบรรจุปริมาณมากเพียงอย่างเดียวเพียงพอ วาล์วทางออก สายดูด ตัวปั๊ม ตัวเรือนไส้กรอง และส่วนแรกของท่อจ่ายอาจยังเย็นกว่าของเหลวในถังมาก
ความหนืดที่อุณหภูมิห้องสูงมากไม่จำเป็นต้องเป็นข้อบกพร่องด้านคุณภาพ สูตรบางประเภทจำเป็นต้องมีคุณสมบัติดังกล่าวเพื่อให้ได้สมรรถนะตามที่ตั้งใจ คำถามด้านการปฏิบัติงานคือ สถานประกอบการสามารถทำให้วัสดุนั้นเข้าสู่ช่วงการแปรรูปเป้าหมายได้อย่างน่าเชื่อถือหรือไม่ โดยไม่ทำให้ร้อนเกินไปหรือเกิดเวลาหยุดทำงานที่ยอมรับไม่ได้
อย่าสับสนระหว่างปัญหาความหนืดกับปัญหาความชื้นหรือของแข็ง
การเปลี่ยนแปลงพฤติกรรมการจัดการอย่างกะทันหันไม่ควรแก้ไขด้วยการเพิ่มอุณหภูมิโดยอัตโนมัติ โดยทั่วไปอะโรมาติกโพลีเอสเตอร์พอลิออลมีความไวต่อการจัดการความชื้นในการแปรรูปโพลียูรีเทน น้ำสามารถทำปฏิกิริยากับไอโซไซยาเนต ก่อให้เกิดคาร์บอนไดออกไซด์และเปลี่ยนพฤติกรรมของโฟม การดูดซับความชื้นอาจไม่ได้แสดงออกเป็นความหนืดที่เพิ่มขึ้นอย่างเด่นชัดเสมอไป แต่สามารถทำให้การแปรรูปไม่สม่ำเสมอ พฤติกรรมแรงดันที่ไม่คาดคิด คุณภาพผิวไม่ดี หรือผลกระทบจากอัตราส่วนที่คลาดเคลื่อนได้
ก่อนเปลี่ยนอุณหภูมิการปฏิบัติงาน ให้ตรวจสอบว่าปัญหาเกิดจากน้ำ จุดเย็น ไส้กรองอุดตัน ตะกอน การกำหนดค่าการหมุนเวียนกลับไม่ถูกต้อง หรือความแตกต่างระหว่างล็อตหรือไม่ ค่าความหนืดที่คงที่จากตัวอย่างที่เก็บจากด้านบนของถังไม่ได้พิสูจน์ว่าวัสดุที่ถึงทางเข้าปั๊มมีสภาวะเดียวกัน
การเติมของแข็งต้องได้รับความสนใจแยกต่างหาก สารหน่วงการติดไฟ เม็ดสี สารตัวเติมแร่ และสารเติมแต่งเฉพาะทางบางชนิดอาจเพิ่มความหนืดปรากฏ โดยเฉพาะเมื่อการกระจายตัวไม่สมบูรณ์หรืออนุภาคตกตะกอนระหว่างการเก็บ อะลูมินาเป็นตัวอย่างหนึ่งของของแข็งอนินทรีย์ความหนาแน่นสูงที่ใช้ในงานอุตสาหกรรม ในกรณีที่รวมอยู่ในระบบสูตรที่เข้ากันได้ ขนาดอนุภาค ระดับการเติม การปรับสภาพผิว และคุณภาพการกระจายตัวของอะลูมินาสามารถเปลี่ยนพฤติกรรมการไหลได้อย่างมาก ข้อมูลวัสดุสำหรับ Aluminum oxide CAS#1344-28-1 มีความเกี่ยวข้องกับงานพัฒนาสูตรดังกล่าว แต่ไม่ควรถือว่าสามารถใช้แทนพอลิออลเหลวได้ หรือสันนิษฐานว่าจะช่วยปรับปรุงการแปรรูปเพียงเพราะมีเสถียรภาพทางเคมี
หากมีของแข็ง ควรวัดความหนืดหลังการผสมที่เป็นตัวแทนของสภาพจริง ตัวอย่างที่เก็บก่อนการกวนอาจให้ค่าต่ำเกินจริง ขณะที่ตัวอย่างจากวัสดุที่ตกตะกอนใกล้ทางออกถังอาจให้ค่าสูงเกินจริง
กำหนดช่วงที่ใช้งานได้ด้วยการตรวจสอบสั้น ๆ โดยอิงอุปกรณ์
ควรกำหนดช่วงความหนืดที่ใช้งานได้จากพฤติกรรมของอุปกรณ์ แทนที่จะคัดลอกโดยตรงจากสูตรหรือสถานที่อื่น เริ่มจากอุณหภูมิการจัดการที่ผู้จัดจำหน่ายพอลิออลแนะนำ แล้วตรวจสอบวัสดุ ณ ตำแหน่งจริงในกระบวนการ บันทึกความหนืด แรงดันในท่อ ความเร็วปั๊ม ปริมาณจ่ายปั๊ม อัตราส่วนของส่วนประกอบ และอุณหภูมิวัสดุภายใต้สภาวะการผลิตปกติ
การตรวจสอบที่ให้ข้อมูลมากที่สุดควรดำเนินการที่อัตราการผลิตมากกว่าหนึ่งระดับ ระบบอาจจ่ายสารได้แม่นยำที่อัตราการไหลสูง แต่สูญเสียเสถียรภาพระหว่างการทำงานที่ให้ผลผลิตต่ำ เมื่อวัสดุอยู่ในสายยางหรือท่อหมุนเวียนกลับที่เย็นกว่าเป็นเวลานานขึ้น นอกจากนี้ยังมีประโยชน์ในการสังเกตพฤติกรรมการเริ่มเดินระบบใหม่หลังช่วงหยุดทำงาน เนื่องจากมักเกิดความต่างอุณหภูมิในช่วงดังกล่าว
ช่วงการทำงานที่ใช้งานได้คือช่วงที่:
- แรงดันทางเข้าปั๊มคงที่และไม่เกิดการจ่ายไม่ทัน;
- ปริมาณจ่ายที่วัดได้ทำซ้ำได้ตามอัตราการผลิตที่ตั้งใจ;
- แรงดันไม่เพิ่มสูงขึ้นอย่างรวดเร็วผ่านไส้กรอง สายยาง หรืออุปกรณ์ผสม;
- อัตราส่วนของส่วนประกอบยังคงอยู่ภายในขีดจำกัดการควบคุมที่สูตรอนุญาต;
- อุณหภูมิที่จำเป็นไม่เกินขีดจำกัดการจัดเก็บหรือการจัดการที่แนะนำสำหรับผลิตภัณฑ์;
- สมรรถนะโพลียูรีเทนในขั้นตอนปลายน้ำยังคงสม่ำเสมอ
แนวทางนี้ช่วยหลีกเลี่ยงข้อผิดพลาดที่พบบ่อย นั่นคือการกำหนดตัวเลขความหนืดแคบ ๆ โดยไม่ได้ระบุว่าจะต้องบรรลุค่าดังกล่าวที่ใดและที่อุณหภูมิเท่าใด ข้อกำหนดการควบคุมที่สมจริงอาจระบุทั้งสองค่า เช่น ความหนืดที่อุณหภูมิห้องสำหรับการตรวจรับเข้า และช่วงความหนืดในกระบวนการที่ต่ำกว่าที่อุณหภูมิการจ่ายสาร
เมื่อเกรดที่ต่างออกไปเหมาะสมกว่าการเพิ่มความร้อน
กำลังการให้ความร้อนสามารถชดเชยความหนืดได้เพียงระดับหนึ่ง หากการทำงานที่เสถียรต้องใช้อุณหภูมิสูงผิดปกติ ต้องแทรกแซงด้วยมือบ่อยครั้ง ใช้เวลาเริ่มเดินระบบนานมาก หรือมีปัญหาแรงดันในท่อเกิดซ้ำ ทางเลือกที่ดีกว่าอาจเป็นอะโรมาติกโพลีเอสเตอร์พอลิออลเกรดอื่นหรือการปรับสูตรผสมใหม่ เกรดความหนืดต่ำกว่าอาจลดการใช้พลังงานและเพิ่มความน่าเชื่อถือของการจ่ายสาร แต่ต้องประเมินเทียบกับค่่าไฮดรอกซิล ค่ากรด ฟังก์ชันนัลลิตี ความเข้ากันได้กับพอลิออลอื่น การเกิดปฏิกิริยากับชุดไอโซไซยาเนต และคุณสมบัติทางกายภาพที่ต้องการของโพลียูรีเทนสำเร็จรูป
การผสมกับพอลิออลที่เข้ากันได้และมีความหนืดต่ำกว่ายังช่วยปรับปรุงการไหลได้ แต่เป็นการตัดสินใจด้านสูตร ไม่ใช่การแก้ไขด้านการจัดการแบบง่าย ๆ แม้การเปลี่ยนแปลงสัดส่วนผสมเพียงเล็กน้อยก็อาจส่งผลต่อเวลาครีม เวลาเจล ปริมาณเซลล์ปิด เสถียรภาพเชิงมิติ และการยึดเกาะ ดังนั้น การตอบสนองที่ถูกต้องต่อปัญหาความหนืดจึงไม่ใช่ “ทำให้วัสดุเหลวลง” เสมอไป แต่คือการระบุว่าข้อจำกัดเกี่ยวข้องกับโลจิสติกส์ กลไก ความร้อน หรือสูตร
เกณฑ์อ้างอิงที่ใช้ได้จริงที่สุดนั้นตรงไปตรงมา: อะโรมาติกโพลีเอสเตอร์พอลิออลควรไปถึงจุดจ่ายสารด้วยความหนืดที่คงที่และยืนยันแล้ว ซึ่งอุปกรณ์สามารถจ่ายได้อย่างแม่นยำ สำหรับหลายระบบ ค่า 300–1,500 mPa·s ที่อุณหภูมิใช้งานให้ช่วงการทำงานที่มีประโยชน์ ขณะที่เกรดที่อุณหภูมิห้องประมาณ 1,000–8,000 mPa·s ยังใช้งานได้จริงเมื่อการให้ความร้อนและการออกแบบท่อเพียงพอ ตัวเลขที่อุณหภูมิห้องเป็นเพียงจุดเริ่มต้นเท่านั้น อุณหภูมิที่สม่ำเสมอ การจัดการที่สะอาดและแห้ง การวัดความหนืดที่เป็นตัวแทน และสมรรถนะการจ่ายสารที่เสถียร เป็นตัวกำหนดว่าเกรดนั้นเหมาะสมต่อการผลิตอย่างแท้จริงหรือไม่
รายการที่เกี่ยวข้อง
 ปัจจัยที่ส่งผลต่อราคา Butylated Hydroxytoluene: อุปทาน ความบริสุทธิ์ และปัจจัยเสี่ยงในการจัดซื้อ21-10-2026แนวโน้มราคา Butylated Hydroxytoluene ขึ้นอยู่กับความมั่นคงของอุปทาน ความบริสุทธิ์ โลจิสติกส์ และความเสี่ยงในการจัดซื้อ เรียนรู้วิธีเปรียบเทียบใบเสนอราคาอย่างรอบคอบและลดต้นทุนการจัดหา
 แนวโน้มราคาทริโซเดียมฟอสเฟต: ความผันผวนของต้นทุนวัตถุดิบและพลังงาน20-10-2026สำรวจแนวโน้มราคาทริโซเดียมฟอสเฟต ตั้งแต่ต้นทุนฟอสเฟตและโซดาแอชไปจนถึงความผันผวนของราคาพลังงาน เรียนรู้วิธีเปรียบเทียบใบเสนอราคา จัดการความเสี่ยงด้านการจัดหา และตัดสินใจจัดซื้อได้อย่างรอบคอบยิ่งขึ้น
 การจัดส่งอะซีโตไนไตรล์ไปยังเวียดนามดำเนินการเรียบร้อยแล้ว ประโยชน์จาก RCEP ช่วยส่งเสริมการค้าเคมีภัณฑ์ชนิดละเอียดกับอาเซียน16-09-2026สินค้าครั้งนี้เป็นอะซีโตไนไตรล์เกรดอุตสาหกรรมจากบริษัทของเรา ซึ่งได้รับการบรรจุและจัดส่งเมื่อไม่นานมานี้ หลังจากดำเนินการบรรจุวัตถุอันตรายตามมาตรฐานและยึดตรึงตู้คอนเทนเนอร์เรียบร้อยแล้ว
 คำสั่งซื้อไวนิลอะซีเตต 4 ตู้คอนเทนเนอร์ของลูกค้าชาวไนจีเรียบรรทุกสินค้าและจัดส่งไปยังแอฟริกาตะวันตกเรียบร้อยแล้ว16-09-2026เราเพิ่งดำเนินการบรรทุกสินค้าไวนิลอะซีเตตตามคำสั่งซื้อของลูกค้าชาวไนจีเรียเสร็จสิ้น โดยสินค้าจำนวน 4 ตู้คอนเทนเนอร์ได้รับการบรรจุเรียบร้อยและพร้อมจัดส่งไปยังไนจีเรีย




การให้คำปรึกษาด้านคำถาม
ส่งคำขอสอบถามของคุณถึงเราวันนี้

Luxi Chemical เป็นซัพพลายเออร์ผลิตภัณฑ์เคมีระดับมืออาชีพ มีสต็อกเพียงพอของเคมีทุกประเภทและมีคุณภาพยอดเยี่ยม, ยินดีต้อนรับการสอบถามเพื่อสั่งซื้อของคุณ.

