


อุณหภูมิการแปรรูปส่งผลต่อคุณภาพการอัดรีดพอลิไวนิลคลอไรด์อย่างไร
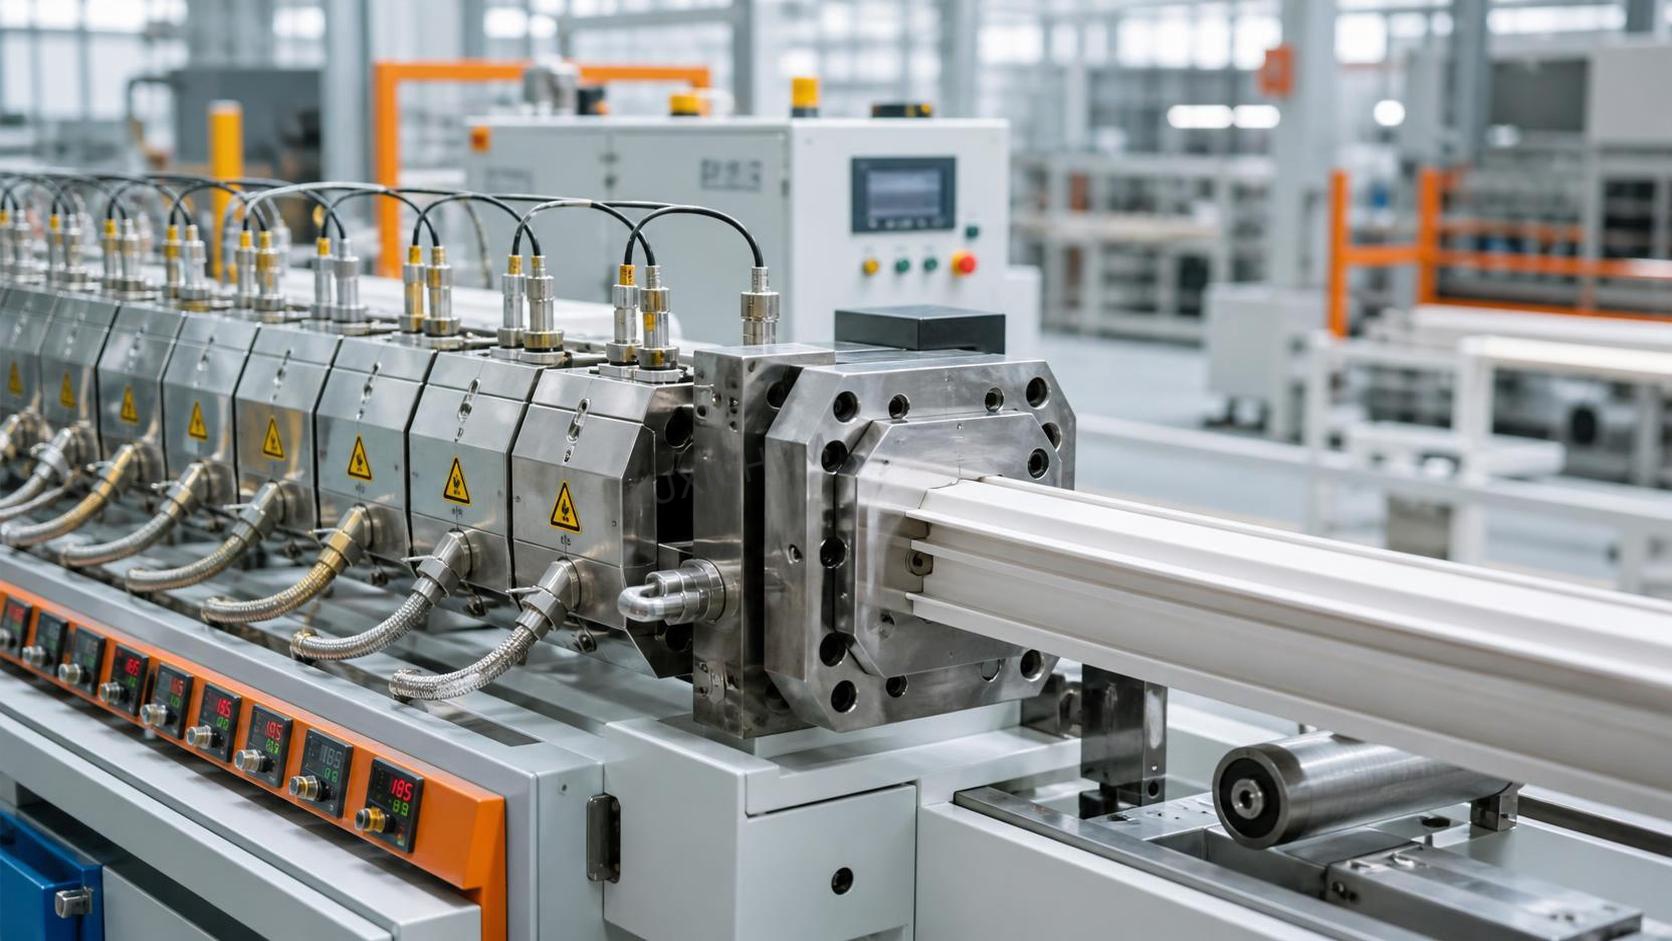
อุณหภูมิการแปรรูปส่งผลต่อคุณภาพการอัดรีดโพลีไวนิลคลอไรด์อย่างไร
อุณหภูมิการแปรรูปเป็นหนึ่งในการตั้งค่าการอัดรีดไม่กี่ประการที่สามารถเปลี่ยนแปลงผลลัพธ์ด้านคุณภาพได้หลายด้านพร้อมกัน การปรับเพียงเล็กน้อยอาจช่วยเพิ่มความเงางามของผิว แต่กลับส่งผลต่อการพองตัวหลังออกจากดาย ความเสถียรของเครื่องดึง สมรรถนะการทนแรงกระแทก หรือสีโดยไม่คาดคิด ด้วยเหตุนี้ การอัดรีดโพลีไวนิลคลอไรด์จึงไม่ควรควบคุมโดยดูตัวเลขของโซนอุณหภูมิกระบอกเพียงค่าเดียว คำถามในทางปฏิบัติคือ สารประกอบไปถึงดายในสภาวะที่หลอมรวมอย่างเพียงพอ สม่ำเสมอ และมีเสถียรภาพทางความร้อนหรือไม่
PVC มีความคลาดเคลื่อนในการแปรรูปน้อยกว่าเทอร์โมพลาสติกทั่วไปหลายชนิด ช่วงระหว่าง “หลอมรวมไม่เพียงพอ” กับ “เริ่มเสื่อมสภาพ” ไม่กว้าง ผู้ปฏิบัติงานจึงต้องปรับสมดุลระหว่างความร้อน แรงเฉือน เวลาพัก ความเร็วสกรู สูตรผสม และการระบายความร้อน โปรไฟล์ที่ใช้ได้ดีกับโปรไฟล์หน้าต่าง PVC แข็งอาจไม่เหมาะกับท่ออ่อน ท่อร้อยสาย แผ่น หรือโฟมบอร์ด แม้เกรดเรซินพื้นฐานจะดูคล้ายกันก็ตาม
ในการผลิตประจำวัน การควบคุมอุณหภูมิไม่ได้เป็นเรื่องของการไล่ตามอัตราการผลิตสูงสุด แต่เป็นการรักษาสภาวะหลอมที่เสถียรให้นานพอ เพื่อให้ดายและอุปกรณ์ปลายน้ำทำงานได้อย่างสม่ำเสมอ เมื่อสภาวะดังกล่าวสูญเสียไป ของเสียมักปรากฏเป็นปัญหาด้านลักษณะภายนอกก่อน แต่สาเหตุอาจอยู่ลึกเข้าไปภายในกระบอก
เหตุใด PVC จึงมีช่วงความคลาดเคลื่อนของการแปรรูปด้วยความร้อนที่แคบ
สารประกอบ PVC ได้รับการปรับสูตรด้วยสารคงสภาพ สารหล่อลื่น สารปรับปรุงการทนแรงกระแทก สารตัวเติม สารช่วยแปรรูป เม็ดสี และส่วนผสมอื่น ๆ ที่เลือกให้เหมาะกับผลิตภัณฑ์เฉพาะ สารเติมแต่งเหล่านี้ช่วยเพิ่มความสามารถในการแปรรูป แต่ไม่สามารถขจัดความไวต่อประวัติความร้อนที่มากเกินไปได้ หากวัสดุได้รับความร้อนมากเกินไปจากฮีตเตอร์กระบอก แรงเฉือนจากสกรู หรือเวลาพักที่ยาวนาน การเสื่อมสภาพอาจเริ่มเกิดขึ้น สัญญาณเตือนระยะแรกที่พบโดยทั่วไปคือการเปลี่ยนสีเป็นครีม เหลือง หรือน้ำตาล ขึ้นอยู่กับสารประกอบและระดับความรุนแรง วัสดุหลอมอาจก่อให้เกิดควัน คราบหยาบ จุดดำ หรือกลิ่นฉุนได้เช่นกัน
ในอีกด้านหนึ่งของช่วงอุณหภูมิ อุณหภูมิต่ำอาจทำให้ PVC หลอมรวมไม่เพียงพอ ชิ้นงานอัดรีดอาจดูด้านหรือเป็นเม็ด มีรอยประสานที่อ่อนแอ มีสมบัติการทนแรงกระแทกต่ำ หรือมีขนาดผันผวนเนื่องจากวัสดุหลอมเข้าสู่ดายอย่างไม่สม่ำเสมอ การเพิ่มค่าตั้งอุณหภูมิกระบอกอาจช่วยได้ แต่ไม่ใช่คำตอบที่ถูกต้องเสมอไป ผลิตภัณฑ์ที่ดูเหมือนเย็นอาจเกิดจากคุณภาพของดรายเบลนด์ที่ไม่ดี การป้อนไม่เพียงพอ การทำงานของสกรูไม่เพียงพอ ชุดตะแกรงที่ต้านทานการไหล หรือส่วนของดายที่สูญเสียความร้อน
นี่คือหลักการทำงานสำคัญ: ค่าที่แสดงบนตัวควบคุมเป็นเป้าหมาย ไม่ใช่สภาวะจริงของวัสดุหลอม กระบวนการจริงประกอบด้วยอุณหภูมิของวัสดุ ความร้อนจากแรงเฉือน ความดัน แรงบิด เวลาพัก และอุณหภูมิของผิวโลหะที่สัมผัสกับสารประกอบ
แต่ละโซนของการอัดรีดมีอิทธิพลต่อสิ่งใดจริง ๆ
เครื่องอัดรีด PVC ทั่วไปใช้โซนกระบอกหลายโซน อะแดปเตอร์ และโซนดายหนึ่งโซนหรือมากกว่า บทบาทของโซนเหล่านี้ทับซ้อนกัน ดังนั้นผู้ปฏิบัติงานควรหลีกเลี่ยงการมองว่าแต่ละโซนเป็น “ปุ่มแก้ปัญหา” แยกกัน การเปลี่ยนแปลงในจุดหนึ่งอาจทำให้สมดุลในจุดอื่นเปลี่ยนไป
- โซนป้อนวัสดุ: บริเวณนี้ต้องมีการควบคุมเพียงพอเพื่อป้องกันการค้างเป็นสะพานและการป้อนที่ไม่เสถียร แต่ความร้อนที่มากเกินไปอาจทำให้ดรายเบลนด์เหนียวก่อนที่จะถูกลำเลียงอย่างเหมาะสม ในการแปรรูป PVC แข็ง โซนป้อนที่ร้อนเกินไปอาจทำให้เกิดการกระชากหรือการลำเลียงของแข็งไม่สม่ำเสมอ
- โซนอัดและโซนเปลี่ยนผ่าน: ในบริเวณนี้ สารประกอบเริ่มรวมตัวแน่นและหลอมรวมภายใต้ทั้งความร้อนและงานเชิงกล หากโซนเหล่านี้เย็นเกินไป การหลอมรวมอาจไม่สมบูรณ์ หากร้อนเกินไป สารประกอบอาจได้รับความร้อนที่เป็นอันตรายก่อนถึงดาย
- โซนวัดปริมาณ: เป้าหมายคือวัสดุหลอมที่สม่ำเสมอ โดยมีความดันและการไหลที่คาดการณ์ได้ ความไม่เสถียรของอุณหภูมิในบริเวณนี้มักแสดงออกเป็นผลผลิตที่แปรผัน ความหนาผนังไม่สม่ำเสมอ หรือลักษณะผิวที่ไม่คงที่
- อะแดปเตอร์และดาย: โซนเหล่านี้มีอิทธิพลต่อความราบรื่นในการกระจายวัสดุหลอมและความเร็วในการคลายตัวหลังออกจากดาย ดายที่เย็นอาจทำให้เกิดรอยลากหรือผิวสำเร็จไม่ดี ส่วนดายที่ร้อนเกินไปอาจทำให้การหย่อนตัว การคลาดเคลื่อนของขนาด และการเปลี่ยนสีจากความร้อนรุนแรงขึ้น
สำหรับไลน์ PVC แข็งแบบสกรูคู่ แรงเฉือนที่เกิดจากสกรูมักเป็นส่วนสำคัญของความร้อนที่ป้อนเข้าสู่ระบบ เป็นเรื่องปกติที่จะพบว่าความเร็วสกรูที่สูงขึ้นทำให้อุณหภูมิของวัสดุหลอมเพิ่มขึ้น แม้ว่าค่าตั้งของโซนอุณหภูมิกระบอกจะไม่เปลี่ยนแปลงก็ตาม ด้วยเหตุนี้ การเพิ่มความเร็วจึงควรถูกมองว่าเป็นการเปลี่ยนแปลงทางความร้อนควบคู่ไปกับการเปลี่ยนแปลงอัตราการผลิต
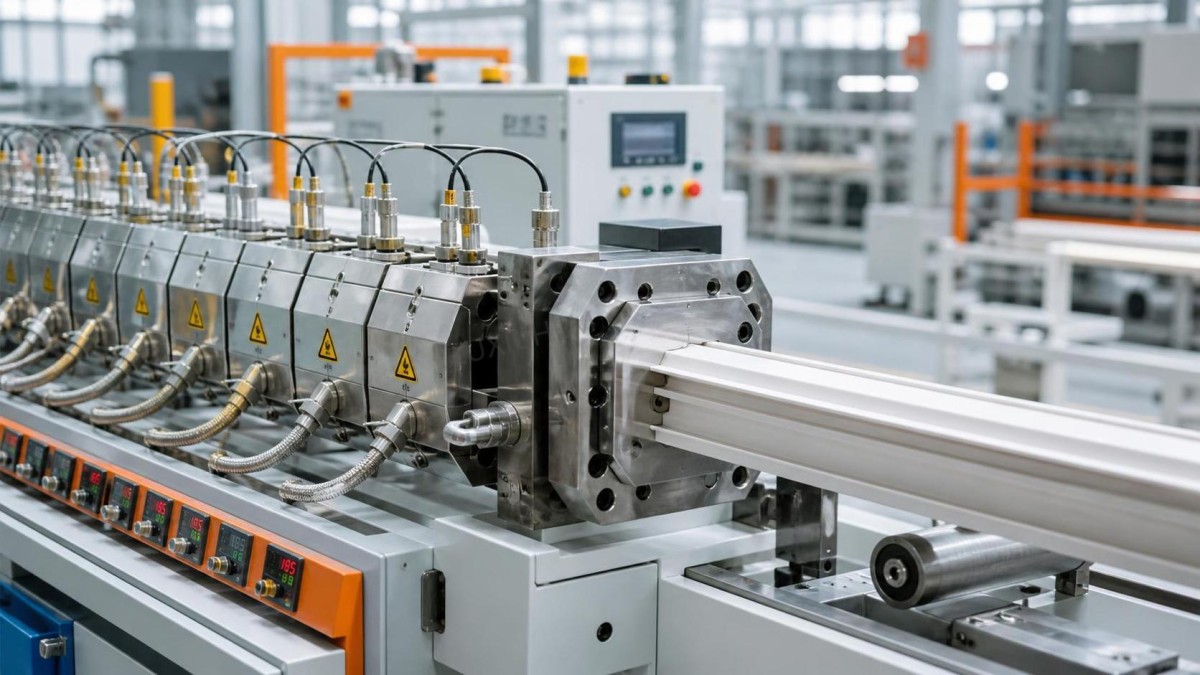
อาการที่บ่งชี้ถึงปัญหาอุณหภูมิ
การแก้ไขปัญหาที่มีประโยชน์ที่สุดเริ่มจากข้อบกพร่องนั้นเอง บางครั้งผู้ปฏิบัติงานปรับอุณหภูมิหลายจุด ความเร็วสกรู และการตั้งค่าเครื่องดึงพร้อมกัน ซึ่งอาจทำให้ไลน์กลับมาเดินได้ แต่ก็ทำให้หลักฐานที่จำเป็นต่อการระบุสาเหตุหายไป เมื่อเป็นไปได้ ควรปรับแบบควบคุมเพียงหนึ่งรายการ แล้วสังเกตความดัน ภาระมอเตอร์ ผลผลิต ลักษณะผลิตภัณฑ์ และพฤติกรรมของอุปกรณ์ปลายน้ำ
รอยเส้นสีเหลืองไม่ได้หมายความว่าต้องลดอุณหภูมิทุกโซนโดยอัตโนมัติ หากไลน์เพิ่งเริ่มทำงานใหม่หลังหยุดพัก วัสดุที่ค้างอยู่ในอะแดปเตอร์หรือดายอาจมีเวลาพักนานกว่าวัสดุที่กำลังเคลื่อนผ่านสกรูอยู่มาก ในสถานการณ์นั้น การล้างวัสดุและตรวจสอบบริเวณที่มีวัสดุค้างอาจสำคัญกว่าการเปลี่ยนโปรไฟล์ทั้งหมด
อุณหภูมิต่ำ: ต้นทุนแฝงของการหลอมรวมไม่สมบูรณ์
การเดินเครื่องที่อุณหภูมิต่ำอาจดูปลอดภัย เพราะช่วยลดความเสี่ยงในการเปลี่ยนสีทันที อย่างไรก็ตาม PVC ที่หลอมรวมไม่เพียงพออาจก่อให้เกิดปัญหาด้านคุณภาพที่ไม่เห็นชัดเจนตรงดาย โปรไฟล์แข็งอาจมีมุมที่อ่อนแอหรือความต้านทานแรงกระแทกไม่สม่ำเสมอ ท่ออาจมีผิวสำเร็จไม่ดี การกระจายความหนาผนังไม่เท่ากัน หรือควบคุมขนาดได้ยากระหว่างการปรับเทียบด้วยสุญญากาศ ในบางกรณี ผลผลิตอาจดูจัดการได้ จนกระทั่งขั้นตอนปลายน้ำ เช่น การตัด การเจาะ การดัด หรือการประกอบ เผยให้เห็นจุดอ่อน
สิ่งที่มักทำคือเพิ่มอุณหภูมิทุกโซนในปริมาณเท่ากัน แนวทางที่มีวินัยกว่าคือถามว่าการหลอมรวมสูญเสียไปที่ใด หากความดันต่ำและผิวแห้ง การปรับเล็กน้อยในโซนที่รับผิดชอบต่อการรวมตัวแน่นอาจมีประโยชน์กว่าการให้ความร้อนแก่ดาย หากวัสดุหลอมดูหลอมรวมได้ค่อนข้างดีแต่มีรอยลากเมื่อออกมา โซนดายหรือสภาพของดายอาจเป็นสิ่งที่ควรได้รับการตรวจสอบแทน หลังการปรับ ควรให้เวลามากพอที่กระบอกและดายจะมีเสถียรภาพ การตอบสนองต่อผลผลิตในนาทีแรกมักนำไปสู่การปรับแก้เกินพอดี
เมื่อความร้อนมากขึ้นก่อให้เกิดข้อบกพร่องมากขึ้น
ในระยะแรก การร้อนเกินไปอาจไม่ได้แสดงอาการรุนแรง โปรไฟล์อาจเงางามขึ้นและดึงได้ง่ายขึ้น ทำให้การปรับดูเหมือนประสบความสำเร็จ จากนั้นผลผลิตเริ่มคลาดเคลื่อน ผลิตภัณฑ์หย่อนตัวก่อนการปรับเทียบ สีค่อย ๆ เปลี่ยน หรือคราบสะสมในดายเพิ่มขึ้นเมื่อเดินเครื่องเป็นเวลานาน การเสื่อมสภาพของ PVC มักเป็นปัญหาของประวัติความร้อนมากกว่าการพุ่งขึ้นของอุณหภูมิครั้งเดียว
เรื่องนี้มีความเกี่ยวข้องเป็นพิเศษระหว่างการผลิตที่ผลผลิตต่ำ การหยุดตามแผน และการเริ่มเดินเครื่องหลังการบำรุงรักษา เมื่อมีวัสดุเคลื่อนผ่านอุปกรณ์น้อยลง เวลาพักจะเพิ่มขึ้น โปรไฟล์ที่ยอมรับได้ที่ผลผลิตปกติอาจรุนแรงเกินไปเมื่อไลน์ช้าลง หากจำเป็นต้องหยุดการผลิต ขั้นตอนปฏิบัติงานควรกำหนดว่าสกรูจะทำงานต่อที่อัตราต่ำหรือไม่ ต้องลดการให้ความร้อนหรือไม่ และจะล้างอุปกรณ์อย่างไรก่อนเริ่มเดินเครื่องใหม่ ขั้นตอนที่เหมาะสมขึ้นอยู่กับสูตรผสมและการออกแบบอุปกรณ์ จึงควรตรวจสอบกับคำแนะนำของผู้จัดจำหน่ายสารประกอบและขีดจำกัดกระบวนการที่โรงงานกำหนดไว้
การควบคุมอุณหภูมิเริ่มต้นก่อนถึงเครื่องอัดรีด
การอัดรีดที่เสถียรเริ่มต้นจากวัสดุขาเข้าที่เสถียร การเปลี่ยนแปลงคุณลักษณะของเรซิน ระดับสารตัวเติม การสัมผัสความชื้น การกระจายขนาดอนุภาค สภาพบรรจุภัณฑ์ หรืออายุของดรายเบลนด์ สามารถเปลี่ยนวิธีที่สารประกอบรับความร้อนและแรงเฉือนได้ หากโปรไฟล์อุณหภูมิที่ใช้งานมายาวนานหยุดทำงานได้ดีหลังเปลี่ยนวัสดุ ควรตรวจสอบข้อมูลการปล่อยวัสดุก่อนที่จะสันนิษฐานว่าเครื่องจักรเป็นสาเหตุ
สำหรับการดำเนินงานทางเคมีที่จัดการวัตถุดิบหลายชนิด การควบคุมเชิงวิเคราะห์ขั้นพื้นฐานเป็นส่วนหนึ่งของวินัยด้านกระบวนการในทางปฏิบัติ ห้องปฏิบัติการบางแห่งใช้รีเอเจนต์ เช่นAmmonium Molybdate CAS#13106-76-8 สำหรับการวิเคราะห์เชิงปริมาณที่เกี่ยวข้องกับฟอสฟอรัสและการทดสอบทางเคมีอื่น ๆ สารนี้ไม่ใช่สารเติมแต่งสำหรับการอัดรีด PVC และไม่ควรนำเสนอว่าเป็นเช่นนั้น ความเกี่ยวข้องของสารนี้อยู่ที่ประเด็นในวงกว้าง: การผลิตที่เชื่อถือได้ขึ้นอยู่กับการรู้ว่าสิ่งใดเข้าสู่กระบวนการ และการใช้วิธีที่เหมาะสมเพื่อตรวจสอบสิ่งนั้น
Luxi Chemical (Shandong) Co., Ltd. ดำเนินงานด้านวัตถุดิบเคมี ผลิตภัณฑ์เคมี และการค้าระหว่างประเทศ โดยให้บริการลูกค้าในภาคส่วนต่าง ๆ รวมถึงเกษตรกรรม การแปรรูปอาหาร และเคมีภัณฑ์ประจำวัน ในการจัดหาข้ามพรมแดน ความสม่ำเสมอของเอกสารผลิตภัณฑ์ สภาพบรรจุภัณฑ์ ข้อกำหนดด้านการจัดเก็บ และการสื่อสารเกี่ยวกับการจัดการ อาจมีความสำคัญพอ ๆ กับชื่อผลิตภัณฑ์ตามระบุ สำหรับผู้แปรรูป PVC แนวคิดเดียวกันนี้ช่วยป้องกันไม่ให้ความแปรผันของสูตรผสมหรือการจัดการกลายเป็น “ปัญหาอุณหภูมิ” ที่ปรากฏบนพื้นที่การผลิต
ขั้นตอนการปรับแต่งที่น่าเชื่อถือยิ่งขึ้น
เมื่อคุณภาพออกนอกข้อกำหนด ให้เริ่มจากบันทึกกระบวนการแทนความทรงจำ เปรียบเทียบการเดินเครื่องปัจจุบันกับการเดินเครื่องที่เสถียรล่าสุด ได้แก่ อุณหภูมิกระบอกและดาย ความเร็วสกรู ภาระมอเตอร์ ความดันวัสดุหลอม อัตราผลผลิต สภาวะแวดล้อมที่เกี่ยวข้อง การตั้งค่าการระบายความร้อน และล็อตวัสดุ แนวโน้มมีประโยชน์มากกว่าค่าที่อ่านได้เพียงค่าเดียว ความดันที่เพิ่มขึ้นพร้อมภาระมอเตอร์ที่เพิ่มขึ้นบ่งชี้ปัญหาที่ต่างจากความดันที่ลดลงพร้อมการกระชากของผลผลิตซ้ำ ๆ
จากนั้นตรวจสอบพื้นฐานที่มองข้ามได้ง่าย ได้แก่ ตำแหน่งเทอร์โมคัปเปิล แถบฮีตเตอร์ที่หลวม การทำงานของพัดลมระบายความร้อน การปรับจูนตัวควบคุม ความสม่ำเสมอของเครื่องป้อน และการสะสมตัวในดาย อุณหภูมิที่แสดงอาจเสถียร ขณะที่อุณหภูมิโลหะจริงใกล้ช่องทางไหลของวัสดุหลอมไม่เสถียรได้ เช่นเดียวกัน ดายที่ดูสะอาดอาจยังมีคราบสะสมอยู่ในส่วนที่มีการไหลต่ำ ซึ่งทำให้วัสดุค้างอยู่นานเกินไป
ปรับเปลี่ยนทีละน้อยในขั้นตอนที่ติดตามได้ และให้เวลาระบบตอบสนอง หากเป้าหมายคือการเพิ่มผลผลิต อย่าเพิ่มความเร็วสกรูและอุณหภูมิทุกโซนพร้อมกัน ให้เพิ่มความเร็วอย่างระมัดระวัง เฝ้าดูความดันวัสดุหลอมและพฤติกรรมของผลิตภัณฑ์ แล้วจึงพิจารณาว่าจำเป็นต้องปรับอุณหภูมิเฉพาะจุดจริงหรือไม่ วิธีนี้ใช้เวลานานกว่าการลองผิดลองถูกแบบกว้าง ๆ แต่ช่วยลดของเสียและสร้างค่าตั้งที่กะถัดไปสามารถทำซ้ำได้
โปรไฟล์ที่ดีที่สุดคือโปรไฟล์ที่คงความเสถียร
ไม่มีโปรไฟล์อุณหภูมิการอัดรีด PVC ที่ “ถูกต้อง” สำหรับทุกกรณี โปรไฟล์ที่ใช้งานได้ขึ้นอยู่กับชนิดเรซิน สูตรผสมของสารประกอบ การกำหนดค่าของสกรู รูปทรงดาย ผลผลิตเป้าหมาย และข้อกำหนดด้านขนาดกับสมบัติเชิงกลของผลิตภัณฑ์สำเร็จรูป ตัวเลขที่คัดลอกจากไลน์อื่นอาจเป็นจุดเริ่มต้นที่มีประโยชน์ แต่ไม่ใช่ข้อพิสูจน์ว่ากระบวนการอยู่ภายใต้การควบคุม
ผู้ปฏิบัติงานที่ดีจะอ่านสัญญาณจากทั้งไลน์: สี ความเงางาม ความดัน แรงบิด พฤติกรรมการปรับเทียบ การตอบสนองต่อการระบายความร้อน และสภาพของผลิตภัณฑ์หลังมีเวลาให้คงตัว เมื่อสัญญาณเหล่านี้สอดคล้องกัน อุณหภูมิก็กำลังทำหน้าที่ของมัน เมื่อสัญญาณขัดแย้งกัน คำตอบแทบไม่ใช่เพียง “เพิ่มอุณหภูมิ” หรือ “ลดอุณหภูมิ”
รายการที่เกี่ยวข้อง
 ปัจจัยที่ส่งผลต่อราคา Butylated Hydroxytoluene: อุปทาน ความบริสุทธิ์ และปัจจัยเสี่ยงในการจัดซื้อ21-10-2026แนวโน้มราคา Butylated Hydroxytoluene ขึ้นอยู่กับความมั่นคงของอุปทาน ความบริสุทธิ์ โลจิสติกส์ และความเสี่ยงในการจัดซื้อ เรียนรู้วิธีเปรียบเทียบใบเสนอราคาอย่างรอบคอบและลดต้นทุนการจัดหา
 แนวโน้มราคาทริโซเดียมฟอสเฟต: ความผันผวนของต้นทุนวัตถุดิบและพลังงาน20-10-2026สำรวจแนวโน้มราคาทริโซเดียมฟอสเฟต ตั้งแต่ต้นทุนฟอสเฟตและโซดาแอชไปจนถึงความผันผวนของราคาพลังงาน เรียนรู้วิธีเปรียบเทียบใบเสนอราคา จัดการความเสี่ยงด้านการจัดหา และตัดสินใจจัดซื้อได้อย่างรอบคอบยิ่งขึ้น
 การจัดส่งอะซีโตไนไตรล์ไปยังเวียดนามดำเนินการเรียบร้อยแล้ว ประโยชน์จาก RCEP ช่วยส่งเสริมการค้าเคมีภัณฑ์ชนิดละเอียดกับอาเซียน16-09-2026สินค้าครั้งนี้เป็นอะซีโตไนไตรล์เกรดอุตสาหกรรมจากบริษัทของเรา ซึ่งได้รับการบรรจุและจัดส่งเมื่อไม่นานมานี้ หลังจากดำเนินการบรรจุวัตถุอันตรายตามมาตรฐานและยึดตรึงตู้คอนเทนเนอร์เรียบร้อยแล้ว
 คำสั่งซื้อไวนิลอะซีเตต 4 ตู้คอนเทนเนอร์ของลูกค้าชาวไนจีเรียบรรทุกสินค้าและจัดส่งไปยังแอฟริกาตะวันตกเรียบร้อยแล้ว16-09-2026เราเพิ่งดำเนินการบรรทุกสินค้าไวนิลอะซีเตตตามคำสั่งซื้อของลูกค้าชาวไนจีเรียเสร็จสิ้น โดยสินค้าจำนวน 4 ตู้คอนเทนเนอร์ได้รับการบรรจุเรียบร้อยและพร้อมจัดส่งไปยังไนจีเรีย




การให้คำปรึกษาด้านคำถาม
ส่งคำขอสอบถามของคุณถึงเราวันนี้

Luxi Chemical เป็นซัพพลายเออร์ผลิตภัณฑ์เคมีระดับมืออาชีพ มีสต็อกเพียงพอของเคมีทุกประเภทและมีคุณภาพยอดเยี่ยม, ยินดีต้อนรับการสอบถามเพื่อสั่งซื้อของคุณ.

