


เหตุใดเม็ด PP จึงทำให้ผลการขึ้นรูปในกระบวนการผลิตไม่คงที่
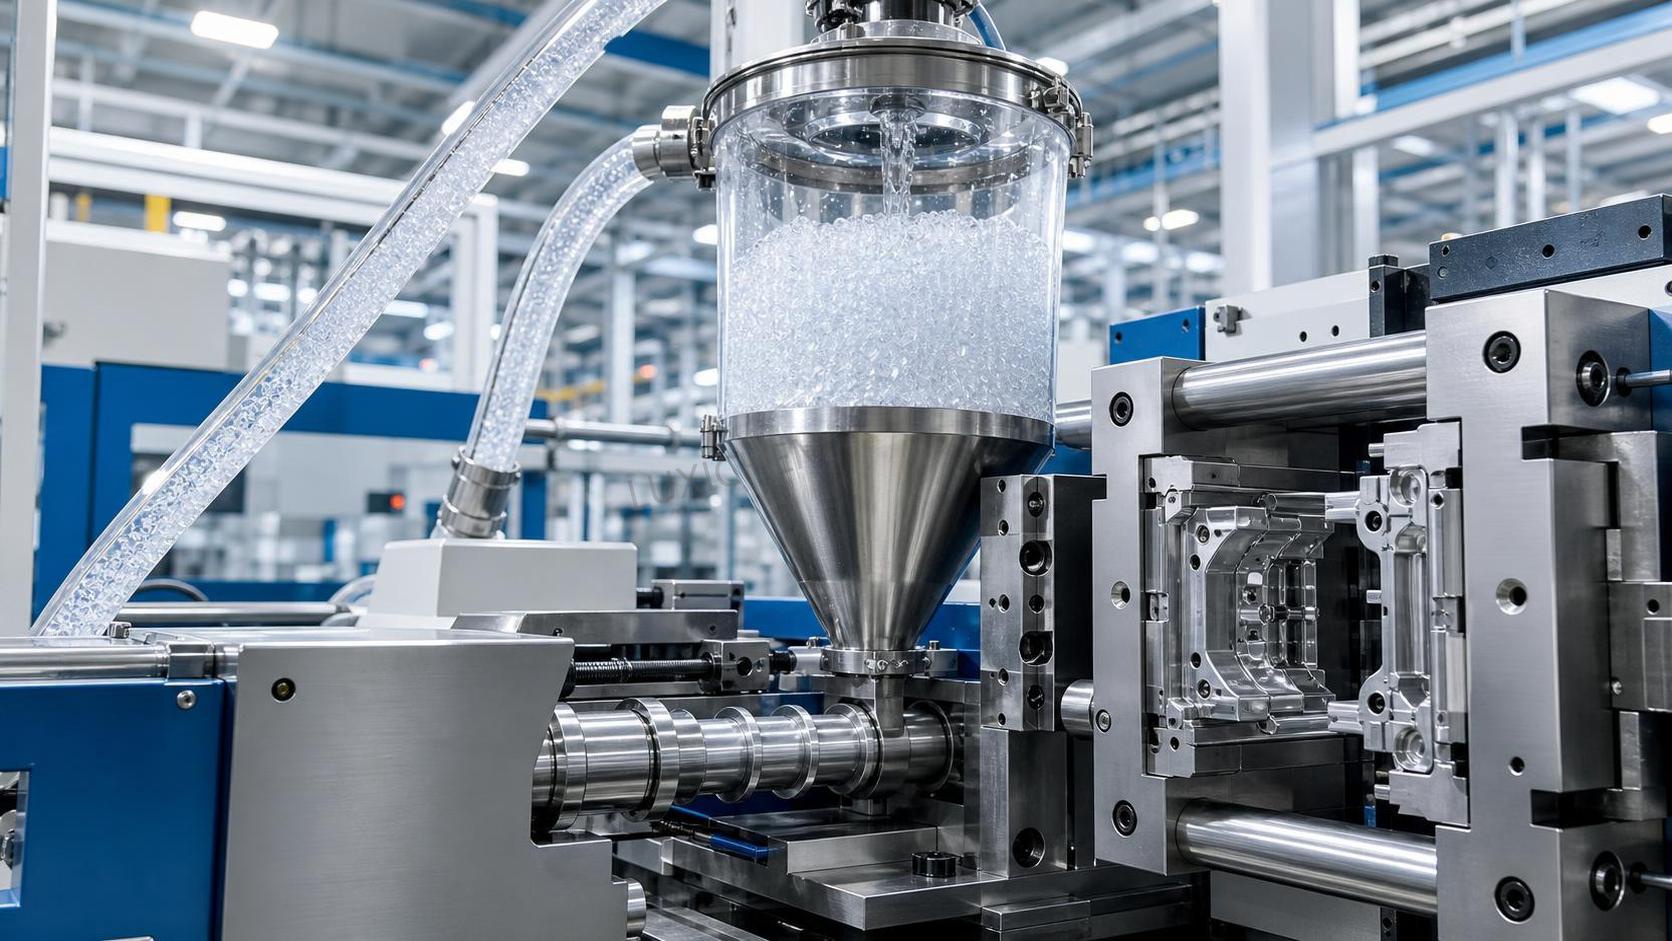
ผลลัพธ์การขึ้นรูปที่ไม่เสถียรมักเริ่มต้นก่อนที่จะเติมวัตถุดิบลงในฮอปเปอร์ ในโรงงานหลายแห่ง ผู้ปฏิบัติงานใช้เวลามากเกินไปในการปรับอุณหภูมิกระบอกฉีด ความเร็วในการฉีด แรงดันย้ำ หรือเวลาหล่อเย็น ทั้งที่ปัญหาที่แท้จริงอยู่ในถังเก็บวัตถุดิบ เมื่อเม็ด PPมีสภาพแตกต่างกัน แม้แต่เครื่องขึ้นรูปที่ปรับตั้งไว้อย่างเหมาะสมก็อาจเริ่มผลิตชิ้นงานที่ไม่สม่ำเสมอ การฉีดไม่เต็ม ครีบ รอยยุบ ขนาดไม่คงที่ หรือรอบการผลิตเปลี่ยนแปลงโดยไม่คาดคิด
สำหรับผู้ปฏิบัติงาน เรื่องนี้มีความสำคัญเนื่องจากการขึ้นรูปที่ไม่เสถียรมักไม่ได้เกิดจากความผิดพลาดรุนแรงเพียงครั้งเดียว แต่ส่วนใหญ่เกิดจากความแตกต่างเล็กน้อยของวัตถุดิบที่เกิดซ้ำและค่อย ๆ รบกวนช่วงกระบวนการ หากเรซินที่เข้าสู่เครื่องจักรมีสภาพไม่สม่ำเสมอ การตั้งค่าเครื่องจักรที่ใช้ได้ผลในกะก่อนหน้าอาจไม่เหมาะสมกับกะถัดไปอีกต่อไป ด้วยเหตุนี้ การควบคุมวัตถุดิบจึงควรถูกมองว่าเป็นส่วนหนึ่งของการควบคุมกระบวนการ ไม่ใช่เพียงปัญหาของคลังสินค้าแยกต่างหาก
เมื่อเปรียบเทียบกับพลาสติกวิศวกรรมที่ไวต่อความชื้น เช่น ไนลอนหรือ PET มักมองว่า PP เป็นวัสดุที่ขึ้นรูปได้ค่อนข้างง่าย ชื่อเสียงดังกล่าวก่อให้เกิดความเข้าใจผิดที่พบได้บ่อย นั่นคือการคิดว่าโพลีโพรพิลีนสามารถยอมรับสภาวะต่าง ๆ ได้เสมอ ในความเป็นจริง ความเสถียรของการขึ้นรูปไม่ได้ขึ้นอยู่กับชนิดของเรซินเท่านั้น แต่ยังขึ้นอยู่กับคุณภาพของเม็ดพลาสติก สภาพการจัดเก็บ ความสม่ำเสมอของล็อต ระดับการปนเปื้อน การกระจายตัวของสารเติมแต่ง และพฤติกรรมของวัสดุระหว่างการให้ความร้อนและการไหล
เหตุใดความไม่เสถียรที่เกี่ยวข้องกับเม็ดพลาสติกจึงมักได้รับการวินิจฉัยผิด
ในพื้นที่การผลิต ข้อบกพร่องมักถูกประเมินจากสิ่งที่ปรากฏบนพื้นผิวชิ้นงาน หรือจากการเปลี่ยนแปลงบนหน้าจอของเครื่องจักร ชิ้นงานบิดงอจึงโทษว่าเกิดจากการหล่อเย็น โพรงแม่พิมพ์เติมไม่เต็มจึงเพิ่มแรงดันฉีด เมื่อเกิดครีบจึงตรวจสอบแรงปิดแม่พิมพ์ การดำเนินการเหล่านี้เป็นสิ่งที่เข้าใจได้ แต่หากเม็ดพลาสติกขาเข้ามีความไม่สม่ำเสมอ ก็อาจทำให้แหล่งที่มาที่แท้จริงของความแปรปรวนถูกมองข้าม
ปัญหาที่เกี่ยวข้องกับวัตถุดิบมักได้รับการวินิจฉัยผิดด้วยเหตุผลสามประการ:
- รูปแบบของข้อบกพร่องมีลักษณะคล้ายกับปัญหาการตั้งค่าเครื่องจักร
- การเปลี่ยนแปลงของสภาพเม็ดพลาสติกอาจเกิดขึ้นเพียงเล็กน้อยและไม่ชัดเจน
- ผู้ปฏิบัติงานอาจไม่ได้รับข้อมูลต้นทางที่เพียงพอเกี่ยวกับการเปลี่ยนล็อตเรซิน การสัมผัสระหว่างการจัดเก็บ หรืออัตราส่วนของวัสดุรีไซเคิลบด
เมื่อกระบวนการกลายเป็น “ไวต่อการเปลี่ยนแปลง” อย่างกะทันหันและต้องแก้ไขบ่อยครั้ง ความสม่ำเสมอของวัตถุดิบควรเป็นหนึ่งในการตรวจสอบลำดับแรก ไม่ใช่ลำดับสุดท้าย
ความชื้นไม่ใช่ปัญหาหลักเสมอไป แต่ยังสามารถรบกวนการขึ้นรูป PP ได้
โพลีโพรพิลีนไม่ดูดซับความชื้นอย่างรุนแรงเท่าพลาสติกดูดความชื้น เช่น ไนลอนหรือ PET ดังนั้นโรงงานหลายแห่งจึงไม่ได้กำหนดให้การอบแห้งเป็นข้อกำหนดที่เข้มงวด ถึงกระนั้น ในทางปฏิบัติความชื้นยังสามารถทำให้เกิดความไม่เสถียรได้ ปัญหาไม่ได้เกิดจากน้ำที่ดูดซึมเข้าไปในสายโซ่พอลิเมอร์เสมอไป ความชื้นบนพื้นผิว การควบแน่น หรือสภาพการจัดเก็บที่ไม่เหมาะสมอาจรบกวนการป้อนวัตถุดิบ ความสม่ำเสมอของการหลอม และคุณภาพด้านรูปลักษณ์
หากเปิดถุงในสภาพแวดล้อมที่มีความชื้นและปล่อยทิ้งไว้โดยไม่ปิด เม็ดพลาสติกอาจนำความชื้นบนพื้นผิวหรือสิ่งปนเปื้อนเข้าสู่ฮอปเปอร์ ในบางกรณีอาจทำให้เกิดรอยคล้ายการแตกกระจาย การพลาสติกไนซ์ไม่สม่ำเสมอ หรือข้อบกพร่องเฉพาะจุดบนพื้นผิว ผู้ปฏิบัติงานอาจตีความผลลัพธ์ว่าเกิดจากอุณหภูมิกระบอกฉีดผันผวน แต่สาเหตุรากฐานคือสภาพเม็ดพลาสติกที่ไม่สม่ำเสมอ
ความผิดปกติที่เกี่ยวข้องกับความชื้นมีแนวโน้มเกิดขึ้นมากขึ้นเมื่อ:
- จัดเก็บวัสดุใกล้ประตูที่เปิดอยู่ หอหล่อเย็น หรือพื้นที่ชื้น
- นำเม็ดพลาสติกที่เย็นเข้าสู่โรงงานที่อบอุ่นจนเกิดการควบแน่น
- ไม่ปิดผนึกถุงที่ใช้งานบางส่วนกลับให้สนิท
- จัดเก็บวัสดุรีไซเคิลบดในภาชนะเปิดเป็นเวลานาน
ไม่ได้หมายความว่าเกรด PP ทุกชนิดต้องอบแห้งอย่างเข้มงวด แต่หมายความว่าวินัยในการจัดเก็บมีความสำคัญมากกว่าที่ผู้ปฏิบัติงานหลายคนคาดไว้
ความแปรปรวนของการไหลหลอมเหลวเปลี่ยนช่วงกระบวนการเร็วกว่าที่ผู้ปฏิบัติงานคาด
หนึ่งในเหตุผลสำคัญที่ทำให้เม็ด PPนำไปสู่ผลลัพธ์การขึ้นรูปที่ไม่เสถียรคือความแปรปรวนของอัตราการไหลหลอมเหลว หากพฤติกรรมการไหลจริงของเรซินเปลี่ยนแปลงไปจากล็อตหนึ่งสู่อีกล็อตหนึ่ง แรงดันในการเติม ความร้อนจากแรงเฉือน ระยะเวลาการแข็งตัวของเกต และการหดตัวของชิ้นงานอาจเปลี่ยนแปลงทั้งหมด แม้การตั้งค่าเครื่องจักรจะยังคงเดิม
สำหรับผู้ปฏิบัติงาน ความแปรปรวนของการไหลหลอมเหลวจะแสดงออกมาเป็นความไม่เสถียรของกระบวนการ ไม่ใช่เพียงตัวเลขจากห้องปฏิบัติการ ล็อตที่ไหลได้ง่ายกว่าเล็กน้อยอาจเติมได้ง่าย อัดย้ำแตกต่างออกไป และเพิ่มความเสี่ยงต่อการเกิดครีบในแม่พิมพ์ที่ก่อนหน้านี้ทำงานได้อย่างปลอดภัย ส่วนล็อตที่ไหลได้ยากกว่าอาจต้องใช้แรงดันสูงขึ้น เวลาเติมนานขึ้น หรืออุณหภูมิหลอมเหลวสูงขึ้น ซึ่งอาจส่งผลต่อความมันวาว ประสิทธิภาพของแนวเชื่อม หรือความสามารถในการทำซ้ำของขนาด
เรื่องนี้มีความสำคัญเป็นพิเศษใน:
- ชิ้นงานผนังบาง
- แม่พิมพ์หลายคาวิตี้ที่มีระยะเผื่อด้านสมดุลแคบ
- ชิ้นงานที่มีเส้นทางการไหลยาว
- งานที่ใช้งานใกล้ขีดความสามารถของเครื่องจักรอยู่แล้ว
เมื่อผู้ปฏิบัติงานรายงานว่า “กระบวนการมีช่วงแคบลง” หลังจากนำล็อตใหม่เข้ามา พวกเขามักกำลังอธิบายปัญหาความสม่ำเสมอของการไหล
การปนเปื้อนไม่จำเป็นต้องรุนแรงก็สามารถทำให้เกิดข้อบกพร่องได้
หลายคนจินตนาการว่าการปนเปื้อนคือสิ่งแปลกปลอมที่มองเห็นได้ แต่ในการขึ้นรูป การปนเปื้อนอาจสังเกตเห็นได้ยากกว่านั้นมาก ฝุ่น เศษละเอียด เรซินเสื่อมสภาพ พอลิเมอร์ที่ปะปน เส้นใยกระดาษจากบรรจุภัณฑ์ อนุภาคโลหะจากระบบลำเลียง หรือหัวสีที่กระจายตัวไม่เหมาะสม ล้วนสามารถรบกวนการผลิตที่มีเสถียรภาพได้
ผลกระทบขึ้นอยู่กับผลิตภัณฑ์ที่นำมาขึ้นรูป ในชิ้นงานเพื่อความสวยงาม แม้การปนเปื้อนเพียงเล็กน้อยก็อาจทำให้เกิดจุดดำ รอยเส้น หรือฝ้าขุ่น ในชิ้นงานโครงสร้าง การปนเปื้อนอาจลดความทนทานต่อแรงกระแทกหรือสร้างจุดรวมความเค้น ในการผลิตที่มีจำนวนคาวิตี้สูง เหตุการณ์ปนเปื้อนเล็กน้อยอาจทำให้เกิดข้อบกพร่องเป็นครั้งคราวซึ่งทำซ้ำได้ยาก ส่งผลให้ผู้ปฏิบัติงานปรับตั้งเครื่องจักรโดยไม่จำเป็น
วัสดุผสมเป็นความเสี่ยงที่ซ่อนอยู่เช่นกัน หากเม็ด PP ถูกผสมโดยไม่ได้ตั้งใจกับเกรดอื่น หรือกับวัสดุที่มีความหนืดหรือชุดสารเติมแต่งแตกต่างกัน เครื่องจักรอาจยังทำงานได้ แต่กระบวนการอาจไม่สม่ำเสมอ การเปลี่ยนแปลงของการหดตัว พฤติกรรมการถอดชิ้นงาน กลิ่น รูปลักษณ์ หรือความสม่ำเสมอของรอบการผลิตอาจตามมา
ในการปฏิบัติงานด้านการจัดการสารเคมีในวงกว้าง หลักการเดียวกันนี้ยังคงใช้ได้ กล่าวคือ ประสิทธิภาพที่เสถียรของกระบวนการปลายทางขึ้นอยู่กับความบริสุทธิ์ของวัตถุดิบและการควบคุมล็อตเป็นอย่างมาก ไม่ว่าโรงงานจะกำลังแปรรูปพอลิเมอร์หรือจัดการกับส่วนผสมอย่างSaccharin sodium dihydrate CAS#6155-57-3บทเรียนในทางปฏิบัติก็คล้ายกัน นั่นคือความแปรปรวนเล็กน้อยจากต้นทางมักก่อให้เกิดปัญหาในกระบวนการปลายทางที่ใหญ่เกินสัดส่วน
ความไม่สม่ำเสมอระหว่างล็อตเป็นปัญหาการผลิตที่ใหญ่กว่าล็อตเสียเพียงล็อตเดียว
ล็อตที่ไม่เป็นไปตามข้อกำหนดเพียงล็อตเดียวมักระบุได้ง่ายกว่า เนื่องจากกระบวนการเปลี่ยนแปลงอย่างชัดเจน ปัญหาที่ยากกว่าคือความไม่สม่ำเสมอระดับปานกลางระหว่างล็อต ซึ่งยังถือว่ายอมรับได้ในทางเทคนิคบนเอกสาร แต่แสดงพฤติกรรมแตกต่างกันในเครื่องจักร ผู้ปฏิบัติงานจึงต้องรับผิดชอบกระบวนการที่ยังเดินเครื่องได้ แต่ไม่ทำงานในลักษณะเดียวกันทุกวัน
สิ่งนี้ก่อให้เกิดผลกระทบหลายประการในพื้นที่การผลิต:
- ต้องปรับแรงดันย้ำและการควบคุมคุชชันบ่อยครั้ง
- น้ำหนักชิ้นงานไม่คงที่จากกะหนึ่งไปอีกกะหนึ่ง
- เศษเสียในช่วงเริ่มต้นการผลิตสูงขึ้นหลังเปลี่ยนวัสดุ
- ใช้เวลาเซ็ตอัปนานขึ้นเมื่อต้องกลับไปผลิตงานเดิม
- จัดทำเอกสารกระบวนการให้เป็นมาตรฐานได้ยาก
ในโรงงานหลายแห่ง เรื่องนี้ถูกยอมรับอย่างไม่ถูกต้องว่าเป็น “ความแปรปรวนตามปกติ” ซึ่งไม่ควรเป็นเช่นนั้น หากไม่สามารถทำซ้ำการตั้งค่าเครื่องจักรมาตรฐานและยังคงได้ผลผลิตที่ยอมรับได้ ก็ควรทบทวนความสม่ำเสมอของวัสดุร่วมกับปัจจัยด้านแม่พิมพ์และอุปกรณ์
อัตราส่วนวัสดุรีไซเคิลบดมักถูกจัดการอย่างไม่เคร่งครัด แต่ส่งผลต่อความสามารถในการทำซ้ำ
PP มักสามารถรองรับวัสดุรีไซเคิลบดได้ในหลายการใช้งาน ทำให้ผู้ปฏิบัติงานบางรายคิดว่าการเพิ่มวัสดุรีไซเคิลบดหมายถึงต้นทุนที่ลดลงเสมอโดยแทบไม่มีผลกระทบ ในความเป็นจริง แนวทางการใช้วัสดุรีไซเคิลบดที่ไม่เสถียรเป็นหนึ่งในสาเหตุที่พบได้บ่อยที่สุดของความผันผวนในการขึ้นรูป
ปัญหาไม่ได้อยู่ที่การมีวัสดุรีไซเคิลบดเพียงอย่างเดียว แต่อยู่ที่การขาดการควบคุมโดยรอบ เมื่อขนาดอนุภาคของวัสดุรีไซเคิลบดแตกต่างกัน เมื่อสปรูที่เสื่อมสภาพถูกนำกลับมารีไซเคิลซ้ำ หรือเมื่ออัตราส่วนวัสดุใหม่ต่อวัสดุรีไซเคิลบดเปลี่ยนไปในแต่ละกะ พฤติกรรมการหลอมก็จะเปลี่ยนแปลงตามไปด้วย ความสม่ำเสมอในการป้อนอาจแย่ลง ความหนาแน่นรวมอาจแตกต่างกัน และประวัติความร้อนของวัสดุจะคาดการณ์ได้ยากขึ้น
ผู้ปฏิบัติงานควรระมัดระวังเมื่อพบข้อบกพร่องที่ปรากฏหลังจากผลิตไปแล้วหลายชั่วโมง รูปแบบดังกล่าวอาจบ่งชี้ถึงการเปลี่ยนแปลงอย่างค่อยเป็นค่อยไปขององค์ประกอบวัสดุรีไซเคิลบด หรือการสะสมของวัสดุเสื่อมสภาพ มากกว่าจะเป็นความผิดปกติของเครื่องจักรที่เกิดขึ้นทันที
การกระจายตัวของสารเติมแต่งและคุณภาพเม็ดพลาสติกก็ส่งผลต่อความเสถียรของการขึ้นรูป
PP ไม่ใช่เรซินพื้นฐานที่เรียบง่ายทุกเกรด หลายเกรดประกอบด้วยสารช่วยลดแรงเสียดทาน สารป้องกันการเกาะติด สารก่อผลึก สารปรับปรุงความทนแรงกระแทก สารตัวเติม หรือสารแต่งสี หากสารเหล่านี้กระจายตัวในเม็ดพลาสติกไม่สม่ำเสมอ ผลลัพธ์การขึ้นรูปอาจเปลี่ยนแปลงระหว่างการผลิตหนึ่งรอบ
ตัวอย่างที่พบในทางปฏิบัติ ได้แก่:
- การหดตัวไม่สม่ำเสมอเนื่องจากความแตกต่างของการกระจายตัวของสารตัวเติม
- ความแตกต่างของพื้นผิวที่เกิดจากการกระจายตัวของสีหรือสารเติมแต่งไม่ดี
- การถอดชิ้นงานไม่สม่ำเสมอซึ่งสัมพันธ์กับความเข้มข้นของสารเติมแต่ง
- ความแปรปรวนของคุณสมบัติเชิงกลในเกรดที่ปรับปรุงความทนแรงกระแทก
รูปทรงของเม็ดพลาสติกก็มีความสำคัญมากกว่าที่คิด เศษละเอียดที่มากเกินไป เม็ดพลาสติกแตก หรือเม็ดพลาสติกที่มีรูปร่างไม่สม่ำเสมออาจส่งผลต่อการลำเลียงและพฤติกรรมบริเวณคอป้อน หากการป้อนไม่สม่ำเสมอ เวลากู้คืนสกรูอาจเปลี่ยนแปลง ซึ่งจะส่งผลต่อรอบการผลิตทั้งหมด
ข้อผิดพลาดในการจัดเก็บและการจัดการสามารถทำลายเรซินที่ดีได้
ทีมงานขึ้นรูปบางส่วนให้ความสำคัญอย่างมากกับคุณภาพของซัพพลายเออร์ แต่ละเลยสิ่งที่เกิดขึ้นหลังการส่งมอบ อย่างไรก็ตาม เรซินที่ดีอาจกลายเป็นวัสดุที่ไม่เสถียรได้จากการจัดการภายในโรงงานที่ไม่เหมาะสม
ตัวอย่างทั่วไป ได้แก่:
- วางถุงไว้กลางแสงแดดโดยตรงหรือใกล้แหล่งความร้อน
- ควบคุมการจ่ายวัสดุตามลำดับเข้าก่อนออกก่อนอย่างไม่ถูกต้องจนจัดเก็บเป็นเวลานาน
- เปิดถุงแล้วนำมาผสมกันโดยไม่มีการระบุล็อต
- ถ่ายโอนวัสดุด้วยภาชนะสกปรก
- ไม่ทำความสะอาดสายลำเลียงเมื่อเปลี่ยนเกรด
เมื่อผู้ปฏิบัติงานไม่ทราบว่าวัตถุดิบในฮอปเปอร์มาจากล็อตเดียว ล็อตผสมกัน หรือมีสัดส่วนวัสดุรีไซเคิลบดแตกต่างกัน การแก้ไขปัญหากระบวนการก็จะกลายเป็นการคาดเดา การขึ้นรูปที่มีเสถียรภาพต้องอาศัยการตรวจสอบย้อนกลับในระดับการใช้วัสดุ ไม่ใช่เฉพาะในระดับการจัดซื้อ
ผู้ปฏิบัติงานจะทราบได้อย่างไรว่าเม็ดพลาสติกเป็นแหล่งที่มาที่แท้จริงของความไม่เสถียร
ความไม่เสถียรที่เกี่ยวข้องกับวัสดุมักทิ้งรูปแบบบางอย่างไว้ แม้จะไม่ได้แสดงออกอย่างชัดเจน แต่โดยทั่วไปจะมีพฤติกรรมแตกต่างจากปัญหาทางกลไกล้วน ๆ
ควรสงสัยเม็ดพลาสติกตั้งแต่เนิ่น ๆ เมื่อ:
- การตั้งค่าเดิมทำให้น้ำหนักชิ้นงานแตกต่างกันหลังเปลี่ยนวัสดุ
- ข้อบกพร่องปรากฏบนเครื่องจักรหลายเครื่องที่ใช้ล็อตเดียวกัน
- กระบวนการไวต่อการปรับตั้งเพียงเล็กน้อยอย่างมาก
- ความแปรปรวนในช่วงเริ่มต้นการผลิตเพิ่มขึ้นหลังได้รับวัสดุส่งมอบใหม่หรือเปลี่ยนส่วนผสมวัสดุรีไซเคิลบด
- ข้อบกพร่องด้านรูปลักษณ์เกิดขึ้นเป็นครั้งคราวและไม่สอดคล้องกับปัญหาตำแหน่งแม่พิมพ์ที่ชัดเจน
- เวลาการกู้คืนสกรูหรือความเสถียรของคุชชันเปลี่ยนแปลงโดยไม่มีความผิดปกติของเครื่องจักรที่เห็นได้ชัด
การทดสอบที่มีประโยชน์ในระดับพื้นที่ผลิตคือการเปรียบเทียบ ไม่ใช่การคาดเดา หากเป็นไปได้ ให้ใช้ตัวอย่างเก็บรักษาจากล็อตเดิมที่มีเสถียรภาพและเดินเครื่องภายใต้เงื่อนไขเดียวกัน หากกระบวนการกลับมาเป็นปกติ วัสดุนั้นก็ควรได้รับการตรวจสอบอย่างใกล้ชิดยิ่งขึ้น
ควรตรวจสอบอะไรบ้างก่อนเปลี่ยนการตั้งค่าเครื่องจักรซ้ำ ๆ
ก่อนขยายช่วงกระบวนการด้วยการแก้ไขพารามิเตอร์อย่างต่อเนื่อง ผู้ปฏิบัติงานควรตรวจสอบรายการควบคุมวัสดุเบื้องต้นดังต่อไปนี้:
- หมายเลขล็อตและมีการเปลี่ยนล็อตหรือไม่
- สภาพถุงและประวัติการจัดเก็บ
- มีการควบแน่นหรือสิ่งปนเปื้อนที่มองเห็นได้หรือไม่
- เปอร์เซ็นต์วัสดุรีไซเคิลบดจริงและความสม่ำเสมอ
- มีการทำความสะอาดสายลำเลียง ฮอปเปอร์ และเครื่องผสมหรือไม่
- ก่อนหน้านี้เคยเดินเกรดอื่นบนระบบเดียวกันหรือไม่
- ข้อมูลในใบรับรองของซัพพลายเออร์ หากมี โดยเฉพาะตัวชี้วัดสำคัญด้านความสม่ำเสมอ
แนวทางนี้ช่วยประหยัดเวลา เนื่องจากป้องกันไม่ให้ผู้ปฏิบัติงานชดเชยปัญหาวัตถุดิบด้วยการตั้งค่าเครื่องจักรที่ไม่เสถียร เมื่อปรับเครื่องจักรให้เหมาะกับวัสดุที่ไม่สม่ำเสมอแล้ว ล็อตที่ดีล็อตถัดไปอาจทำให้เกิดข้อบกพร่องอีกชุดหนึ่ง
การปรับปรุงความเสถียรของการขึ้นรูปเริ่มต้นจากวินัยด้านวัสดุ ไม่ใช่เพียงวินัยด้านเครื่องจักร
การขึ้นรูปที่มีเสถียรภาพมักถูกอธิบายว่าเป็นผลจากความสามารถของเครื่องจักร สภาพแม่พิมพ์ และทักษะของผู้ปฏิบัติงาน สิ่งนี้เป็นความจริง แต่ยังไม่ครบถ้วน สภาพของเรซินก็เป็นส่วนหนึ่งของกระบวนการอย่างเท่าเทียมกัน หากวัสดุเข้าสู่การผลิตพร้อมความแปรปรวนที่ไม่ได้รับการควบคุม แม้แต่ผู้ปฏิบัติงานที่มีทักษะก็ยังต้องคอยแก้ปัญหาเฉพาะหน้า
โรงงานที่มีประสิทธิภาพสูงมักทำสิ่งที่ปฏิบัติได้จริงได้ดีอยู่ไม่กี่ประการ ได้แก่ ทำให้การตรวจสอบย้อนกลับของล็อตมองเห็นได้ในพื้นที่ผลิต ควบคุมวัสดุรีไซเคิลบดด้วยขีดจำกัดที่ชัดเจน ปกป้องถุงที่เปิดแล้วจากความชื้นและสิ่งสกปรก แยกวัสดุที่น่าสงสัยตั้งแต่เนิ่น ๆ และตรวจสอบวัตถุดิบตั้งแต่เริ่มต้นเมื่อแก้ไขปัญหา
สำหรับผู้ปฏิบัติงาน ข้อสรุปสำคัญนั้นเรียบง่าย: เมื่อผลลัพธ์การขึ้นรูปไม่เสถียร อย่าสันนิษฐานว่าเครื่องจักรทำงานยากขึ้นอย่างกะทันหัน ในหลายกรณี เครื่องจักรกำลังตอบสนองตามปกติต่อเม็ดพลาสติกที่ไม่สม่ำเสมอ การตระหนักถึงความแตกต่างนี้ตั้งแต่เนิ่น ๆ คือสิ่งที่ช่วยลดเศษเสีย หลีกเลี่ยงการปรับตั้งที่ไม่จำเป็น และทำให้กระบวนการกลับมาอยู่ภายใต้การควบคุมได้เร็วขึ้น
รายการที่เกี่ยวข้อง
 ปัจจัยที่ส่งผลต่อราคา Butylated Hydroxytoluene: อุปทาน ความบริสุทธิ์ และปัจจัยเสี่ยงในการจัดซื้อ21-10-2026แนวโน้มราคา Butylated Hydroxytoluene ขึ้นอยู่กับความมั่นคงของอุปทาน ความบริสุทธิ์ โลจิสติกส์ และความเสี่ยงในการจัดซื้อ เรียนรู้วิธีเปรียบเทียบใบเสนอราคาอย่างรอบคอบและลดต้นทุนการจัดหา
 แนวโน้มราคาทริโซเดียมฟอสเฟต: ความผันผวนของต้นทุนวัตถุดิบและพลังงาน20-10-2026สำรวจแนวโน้มราคาทริโซเดียมฟอสเฟต ตั้งแต่ต้นทุนฟอสเฟตและโซดาแอชไปจนถึงความผันผวนของราคาพลังงาน เรียนรู้วิธีเปรียบเทียบใบเสนอราคา จัดการความเสี่ยงด้านการจัดหา และตัดสินใจจัดซื้อได้อย่างรอบคอบยิ่งขึ้น
 การจัดส่งอะซีโตไนไตรล์ไปยังเวียดนามดำเนินการเรียบร้อยแล้ว ประโยชน์จาก RCEP ช่วยส่งเสริมการค้าเคมีภัณฑ์ชนิดละเอียดกับอาเซียน16-09-2026สินค้าครั้งนี้เป็นอะซีโตไนไตรล์เกรดอุตสาหกรรมจากบริษัทของเรา ซึ่งได้รับการบรรจุและจัดส่งเมื่อไม่นานมานี้ หลังจากดำเนินการบรรจุวัตถุอันตรายตามมาตรฐานและยึดตรึงตู้คอนเทนเนอร์เรียบร้อยแล้ว
 คำสั่งซื้อไวนิลอะซีเตต 4 ตู้คอนเทนเนอร์ของลูกค้าชาวไนจีเรียบรรทุกสินค้าและจัดส่งไปยังแอฟริกาตะวันตกเรียบร้อยแล้ว16-09-2026เราเพิ่งดำเนินการบรรทุกสินค้าไวนิลอะซีเตตตามคำสั่งซื้อของลูกค้าชาวไนจีเรียเสร็จสิ้น โดยสินค้าจำนวน 4 ตู้คอนเทนเนอร์ได้รับการบรรจุเรียบร้อยและพร้อมจัดส่งไปยังไนจีเรีย




การให้คำปรึกษาด้านคำถาม
ส่งคำขอสอบถามของคุณถึงเราวันนี้

Luxi Chemical เป็นซัพพลายเออร์ผลิตภัณฑ์เคมีระดับมืออาชีพ มีสต็อกเพียงพอของเคมีทุกประเภทและมีคุณภาพยอดเยี่ยม, ยินดีต้อนรับการสอบถามเพื่อสั่งซื้อของคุณ.

